










Détails du produit
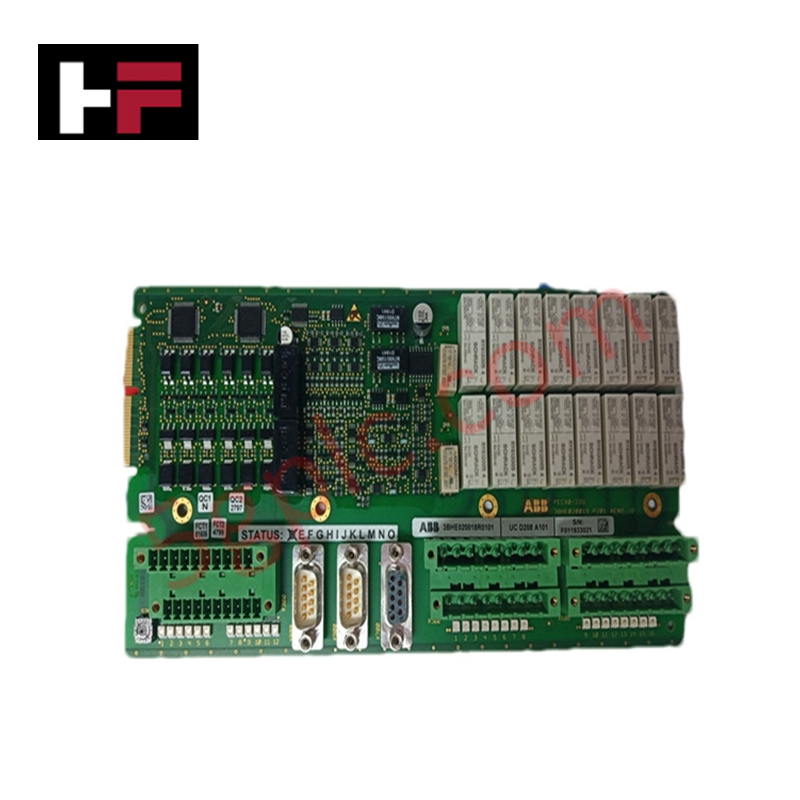
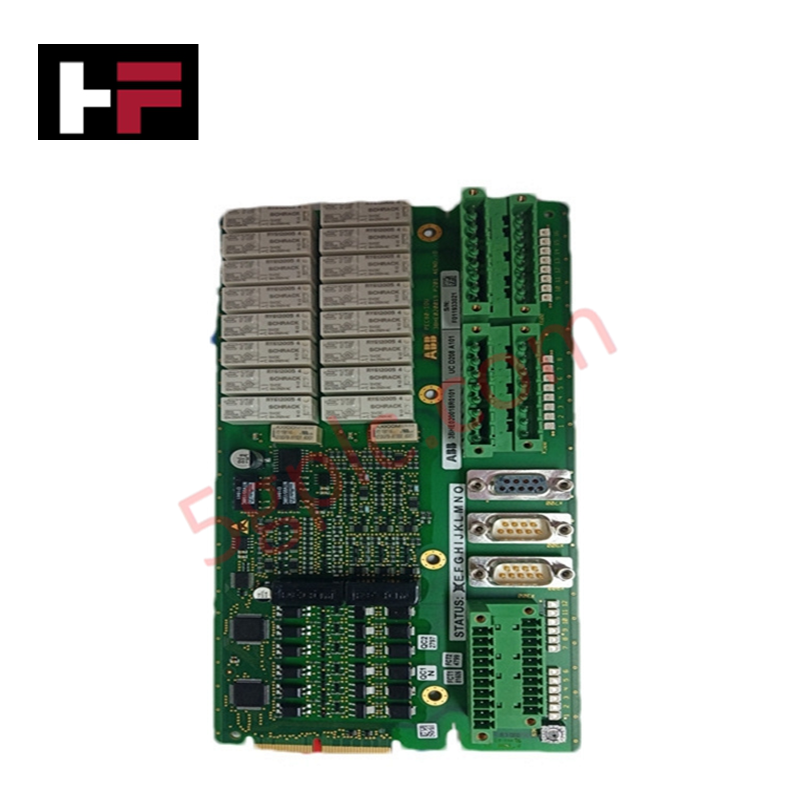
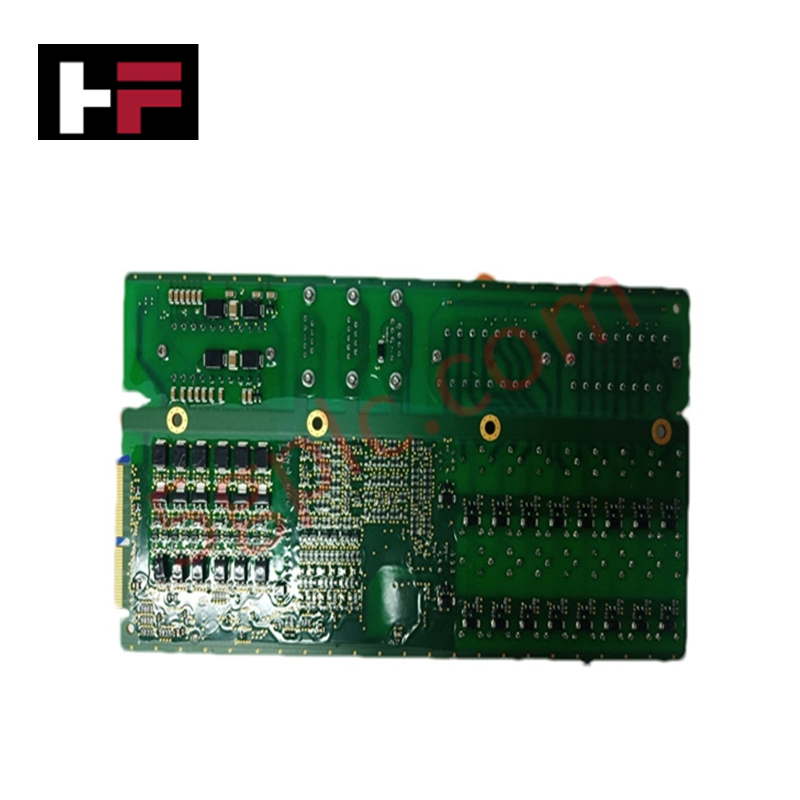
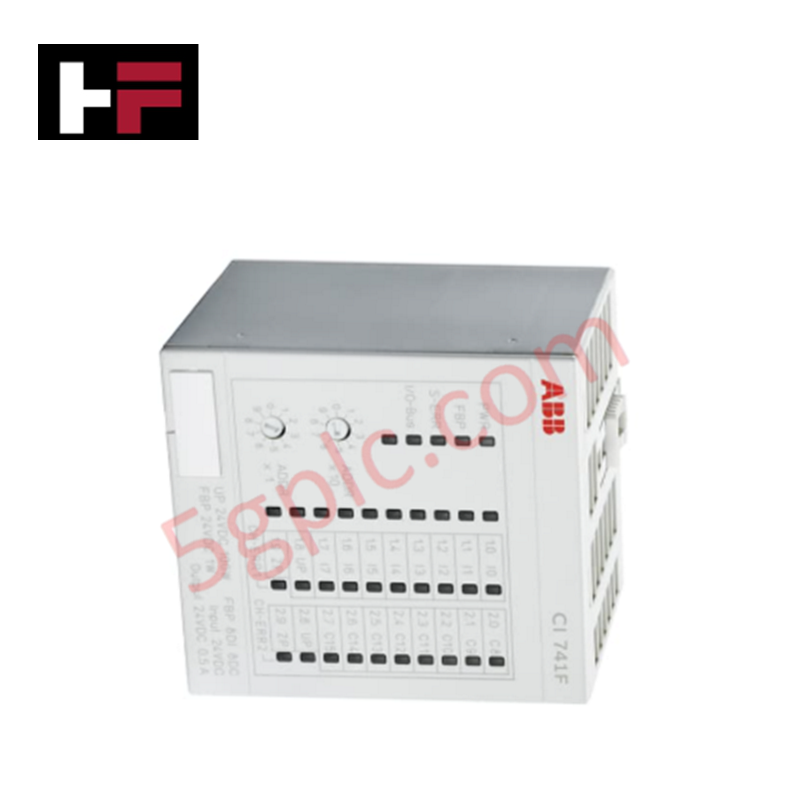
Le ABB GJR5143700R1, également référencé sous le nom de GJR5143700R1 Module de Contrôle DCS, fonctionne comme un composant matériel dédié au traitement de la logique de contrôle et au routage des signaux E/S au sein des réseaux DCS ABB. Alimenté par une source 24 VCC, le module traite 16 entrées numériques et 16 sorties numériques en utilisant 256 Ko de mémoire interne pour l’exécution des séquences. Les interfaces Ethernet et RS-485 intégrées permettent la communication avec les réseaux de supervision et les réseaux de terrain. Le module mesure 70 x 70 x 120 mm, pèse 1,0 kg et fonctionne dans une plage de températures ambiantes de -40 °C à +70 °C.
Spécifications Matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | GJR5143700R1 |
| Modèle de Base | GJR5143700R1 |
| Marque | ABB |
| Origine | Suisse |
| Poids | 1,0 kg |
| Dimensions | 70 x 70 x 120 mm |
| Température de Fonctionnement | -40 °C à +70 °C |
| Consommation Électrique | Conception industrielle basse consommation (24 VCC) |
| Entrées Numériques | 16 canaux |
| Sorties Numériques | 16 canaux |
| Mémoire Interne | 256 Ko |
| Interfaces de Communication | Ethernet, RS-485 |
| Catégorie de Produit | Module de Contrôle d’Automatisation |
Vitesse de Communication sur le Bus de Fond de Panier et Réseaux Déterministes
Le module de contrôle maintient une haute vitesse de communication sur le bus de fond de panier à travers les sous-ensembles locaux pendant l’exécution en temps réel des E/S. L’accès déterministe au bus garantit une synchronisation précise des cycles entre les mises à jour des canaux numériques et les routines de traitement internes. Le firmware flash embarqué gère la traduction des protocoles entre les interfaces Ethernet et RS-485 sans provoquer de retard de cycle ni de goulot d’étranglement du processeur lors de la montée en charge avec une forte densité d’E/S.
Questions Fréquemment Posées
Q : Quelles précautions doivent être prises concernant le câblage de l’interface de communication RS-485 ?
R : Les bus série RS-485 nécessitent des conducteurs torsadés blindés avec des résistances d’adaptation aux extrémités du segment pour limiter les réflexions et maintenir l’intégrité du signal.
Q : Le module peut-il être inséré ou retiré sous tension du sous-châssis ?
R : Non, l’alimentation du système doit être isolée avant de retirer ou d’installer le module afin d’éviter les arcs sur les broches des connecteurs arrière du châssis et de prévenir les états de défaut logique sur les cartes adjacentes du fond de panier.
Consignes d’Installation sur Site
- Isoler toutes les alimentations externes 24 VCC avant d’insérer le module dans son emplacement du sous-châssis.
- Aligner les guides de bord de carte avec le cadre du châssis et insérer le module jusqu’à ce que le connecteur arrière s’enclenche dans le fond de panier.
- Veiller à ce que les câbles de communication (Ethernet et RS-485) soient éloignés des câbles AC haute tension pour éviter les couplages électromagnétiques.
- Fixer toutes les connexions de blindage directement à la masse du cabinet à l’aide de pinces de mise à la terre à faible impédance.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.






Guide technique et d'achat

Comprendre la logique et le contrôle du frein mécanique des variateurs de fréquence dans l’automatisation industrielle
Les variateurs de fréquence (VFD) jouent un rôle crucial dans l’automatisation industrielle moderne en contrôlant la vitesse, le couple et l’accélération des moteurs. Cependant, les charges à forte inertie et les systèmes de levage vertical nécessitent une logique de freinage mécanique précise pour garantir la sécurité des opérations et éviter d’endommager les équipements.

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.