

Détails du produit
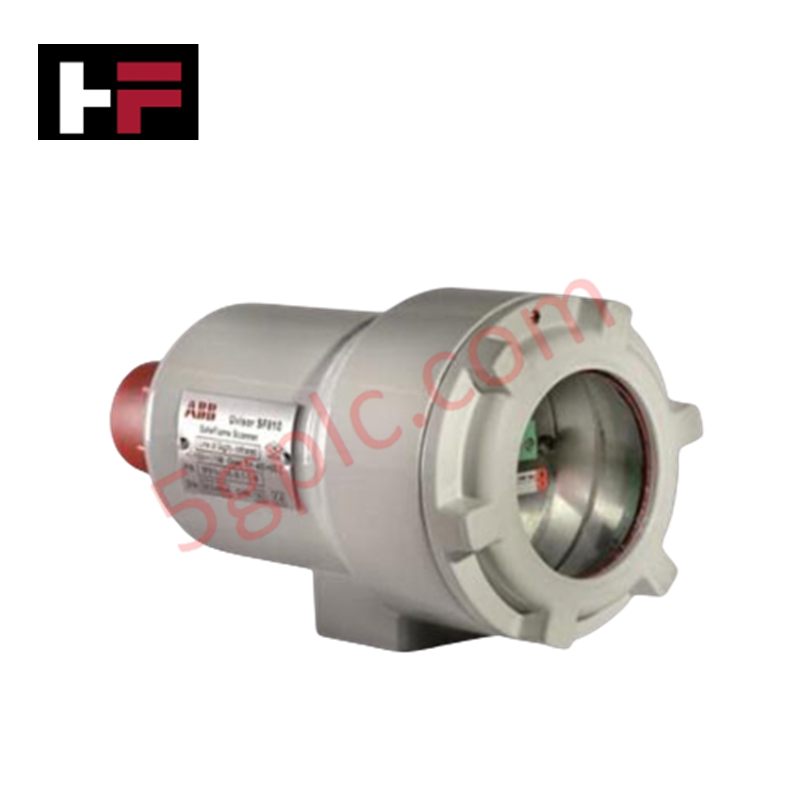
Le ABB SF810INT-LOS-UVIR-T-L, également répertorié sous la référence SF810INT-LOS-UVIR-T-L comme scanner de flamme multi-combustible, est un composant matériel dédié à la détection des flammes multi-combustibles et à l’évaluation des signaux optiques au sein des plateformes réseau Symphony Plus Combustion Instruments. Le scanner utilise deux photodiodes UV/IR pour détecter les émissions spectrales lors de la combustion de gaz naturel, de fioul lourd, de charbon pulvérisé et de gaz soufré, en générant des signaux de déclenchement selon des fenêtres configurables de réponse à la défaillance de flamme.
Caractéristiques matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | SF810INT-LOS-UVIR-T-L |
| Marque | ABB |
| Température de fonctionnement | Jusqu’à +350 degrés C (pour les câbles à fibre optique UVIR) |
| Consommation électrique | 3,6 W typique, 4 W maximum |
| Alimentation | 24 VCC (plage de fonctionnement de 18 à 29 VCC) |
| Technologie des capteurs | Double capteur UV/IR (pic UV à 280 nm, pic IR à 920 nm) |
| Sortie et interfaces | Sortie isolée 4-20 mA, 2x RS-485 (Profibus/Modbus), 2x entrées à couplage optique |
| Besoin en air de purge | Débit d’air de purge de 115 l/min pour le nettoyage de la lentille LOS |
| Indice de protection | IP66 / IP67 |
Vitesse de communication du bus de fond de panier et mise à l’échelle de la densité des E/S
Le scanner de flamme SF810INT-LOS-UVIR-T-L s’intègre aux architectures d’automatisation des systèmes via deux interfaces RS-485 redondantes prenant en charge les communications Modbus et Profibus, tout en maintenant une vitesse élevée de communication sur le bus de fond de panier et une transmission télémétrique déterministe. La commutation directe des paramètres via deux entrées numériques à couplage optique permet une configuration rapide adaptée à plusieurs profils de combustible. La compatibilité complète avec le flash du micrologiciel permet une surveillance dynamique des diagnostics et un réglage à distance de la sensibilité sans interrompre les voies de données série du bus de fond de panier.
Foire aux questions
Q : Quel est le volume d’air de purge requis pour le nettoyage de la lentille dans la configuration LOS ?
R : Les modèles de scanners en visée directe (LOS) nécessitent un débit constant d’air propre de 115 l/min dirigé sur l’ensemble de la lentille optique afin d’empêcher l’accumulation de débris.
Q : Comment le temps de réponse à la défaillance de flamme (FFRT) est-il réglé sur le scanner ?
R : Les paramètres FFRT peuvent être configurés via l’interface de communication logicielle dans une plage sélectionnable de 0,2 à 4,0 secondes.
Q : La sortie analogique 4-20 mA dispose-t-elle d’une isolation électrique ?
R : Oui. Le canal de sortie analogique 4-20 mA fournit une isolation galvanique intégrée afin de protéger les récepteurs du système de contrôle contre les interférences dues aux boucles de masse.
Directives d’installation sur site
Respectez les directives d’installation sur site suivantes lors du montage et du câblage :
- Alignement du tube de visée : montez l’ensemble du scanner en visée directe sur la bride du tube de visée, en veillant à ce que l’axe optique soit directement orienté vers la zone principale de combustion.
- Raccordement de l’air de purge : raccordez une conduite d’alimentation en air propre, sec et de qualité instrument, fournissant 115 l/min au raccord d’air de purge avant l’allumage du brûleur.
- Blindage des câbles : câblez les lignes de communication série RS-485 redondantes et les câbles de signal 4-20 mA au moyen de paires torsadées blindées individuellement, en raccordant la tresse de blindage à la barre de terre du panneau de contrôle.
- Raccordement de l’alimentation : raccordez l’alimentation 24 VCC (plage de 18 à 29 VCC) au bornier prévu à cet effet, en vérifiant la polarité des bornes avant de mettre l’appareil sous tension.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Démystifier les ports de communication du processeur dans les architectures d’automates programmables Siemens
L’automatisation industrielle repose largement sur un échange de données fiable entre les appareils. Sans une connectivité fluide, les instruments de terrain, les commutateurs réseau, les interfaces homme-machine et les automates programmables ne peuvent pas coordonner efficacement leurs actions. Il est donc essentiel de comprendre les différents ports de communication du processeur disponibles sur le matériel Siemens pour concevoir efficacement l’automatisation des usines et assurer une intégration fluide des systèmes.

Maîtriser le cycle de scrutation d’un API Siemens : comment le CPU exécute les programmes d’automatisation
L’automatisation industrielle repose largement sur les automates programmables industriels (API) pour gérer des processus de fabrication complexes. De nombreux ingénieurs se lancent directement dans la programmation sans maîtriser l’architecture sous-jacente. Cependant, comprendre comment le processeur d’un API exécute un programme garantit une conception fiable du système. Par conséquent, maîtriser le cycle de scrutation optimise à la fois les performances et le dépannage des systèmes de contrôle modernes.
Comment se connecter aux API Siemens S7 : 5 méthodes de communication essentielles
Établir une liaison matérielle fiable entre un terminal de programmation et un contrôleur Siemens SIMATIC est essentiel aux processus d’ingénierie. Les ingénieurs de terrain s’appuient sur différentes couches physiques, allant des connexions série héritées aux protocoles Industrial Ethernet haut débit. Les environnements modernes d’automatisation industrielle privilégient un transfert rapide des données et une intégration fluide des pilotes. Choisir la bonne méthode de connexion simplifie le téléchargement des programmes, la surveillance en ligne et le dépannage des systèmes de commande complexes.