










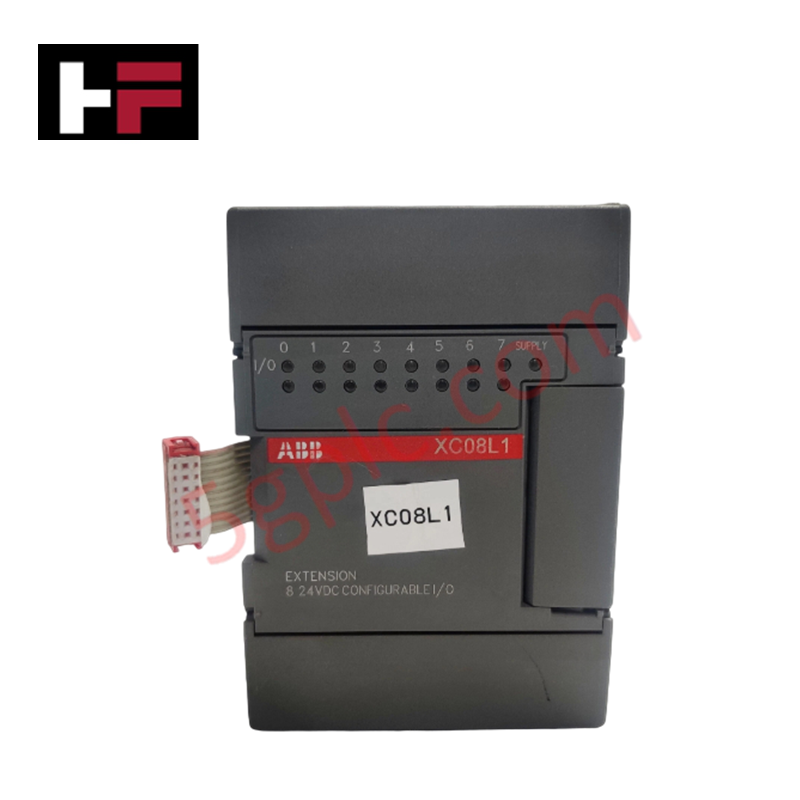
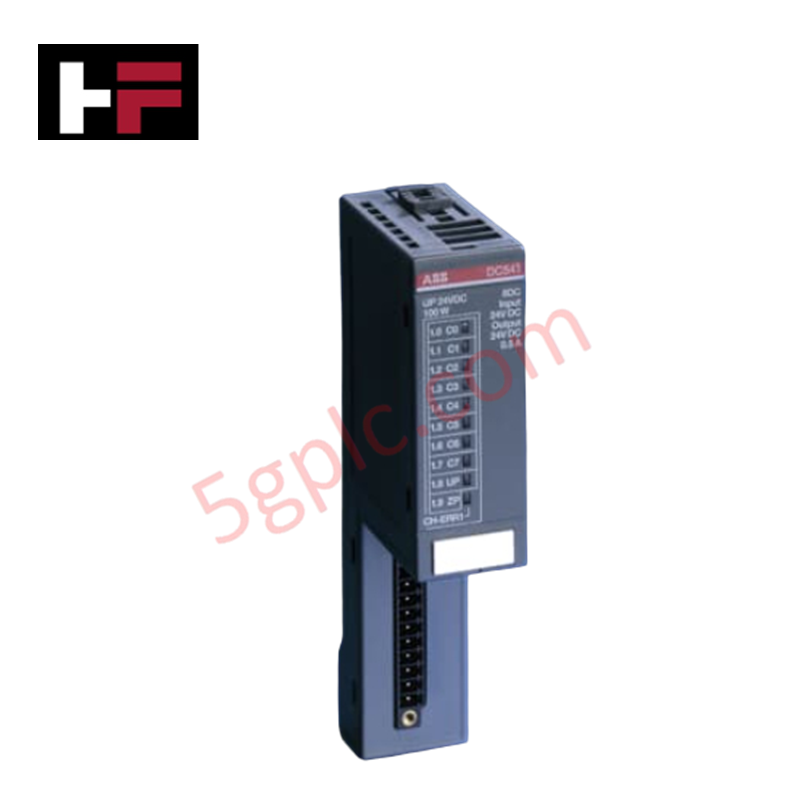
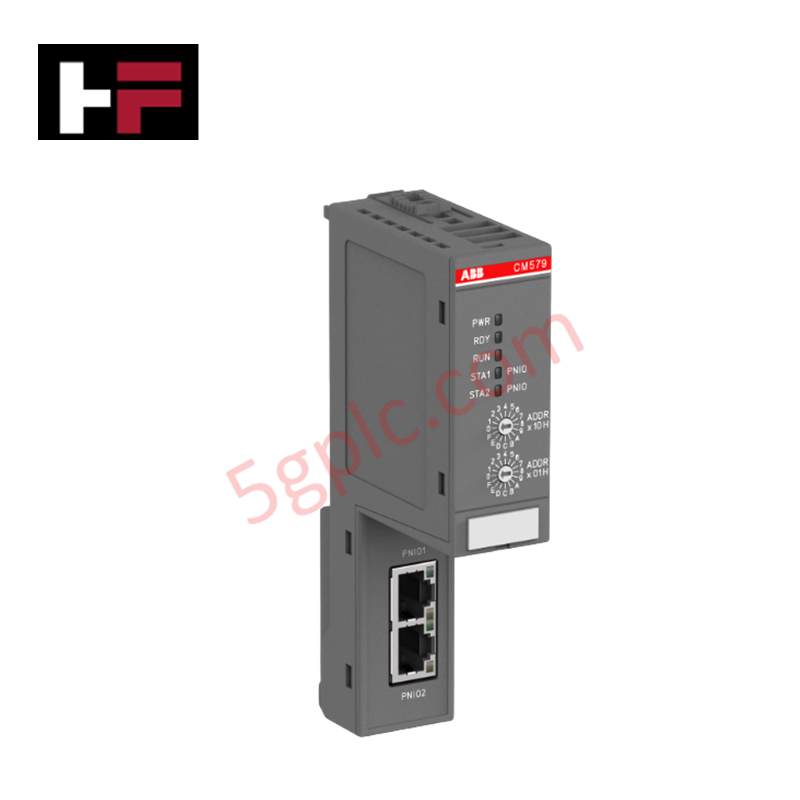
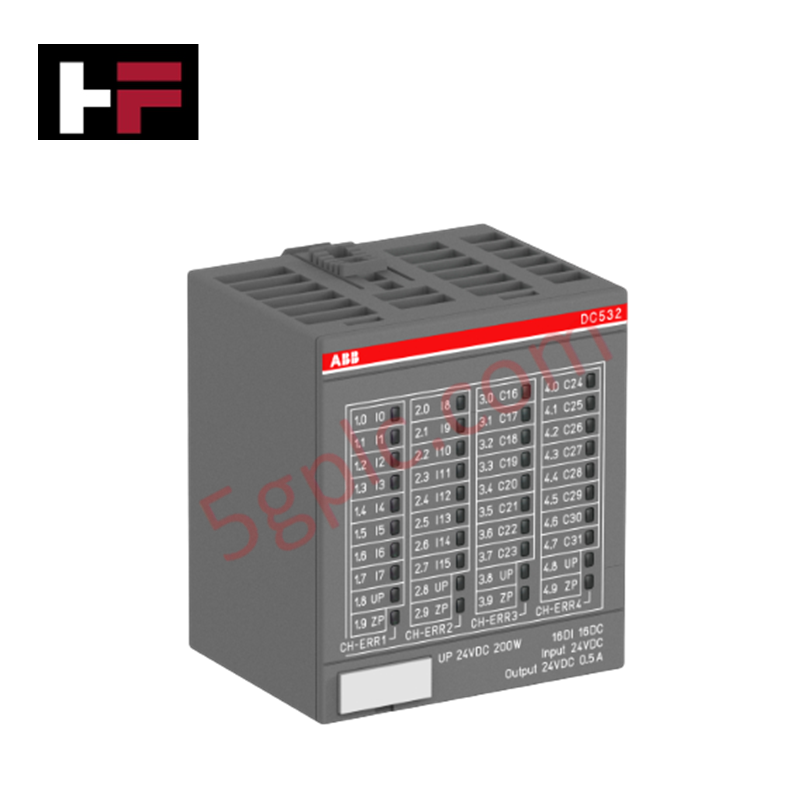
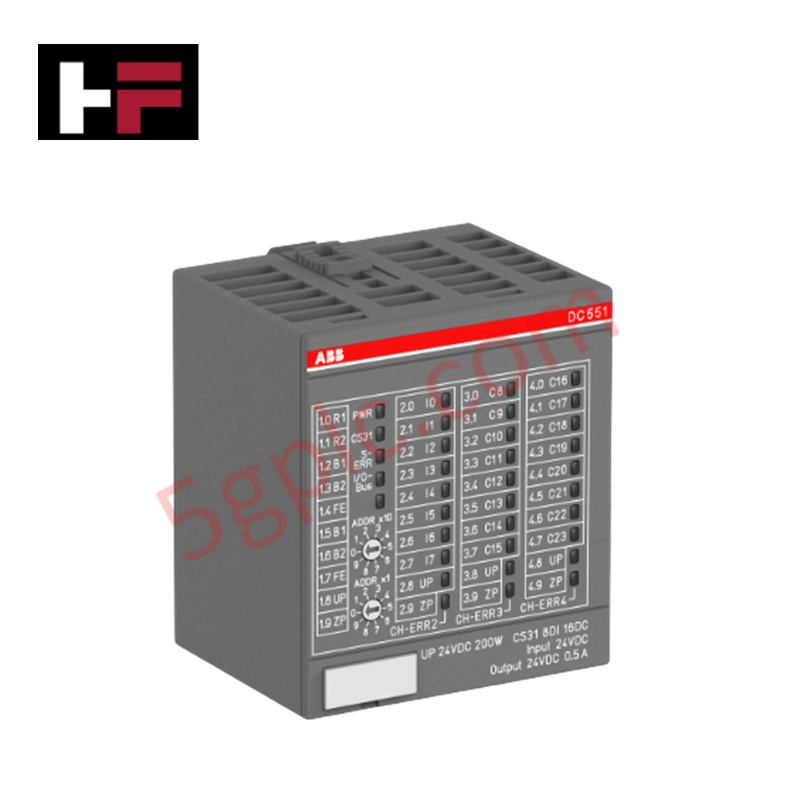
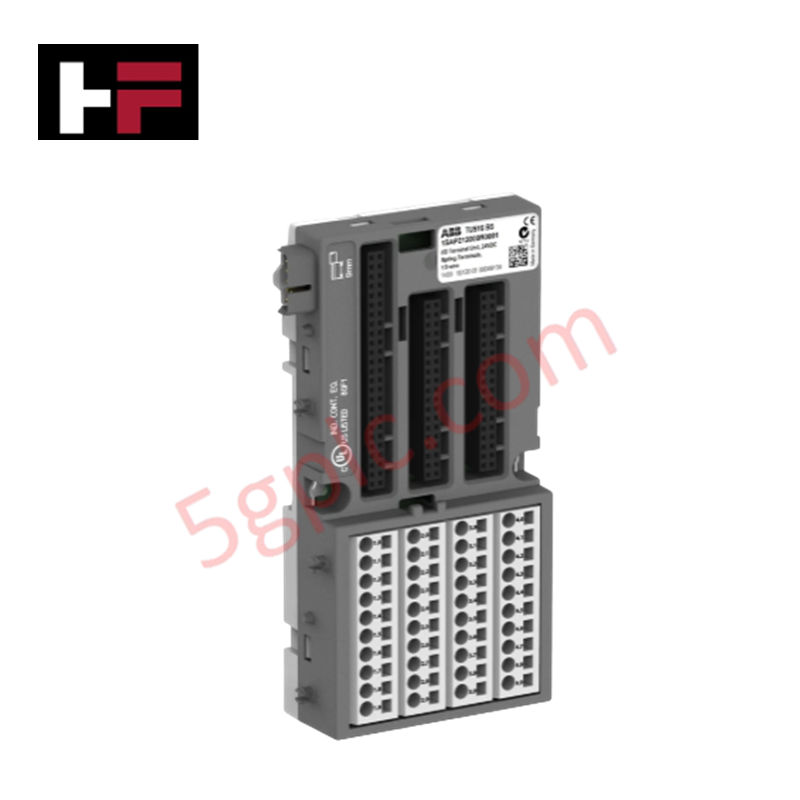
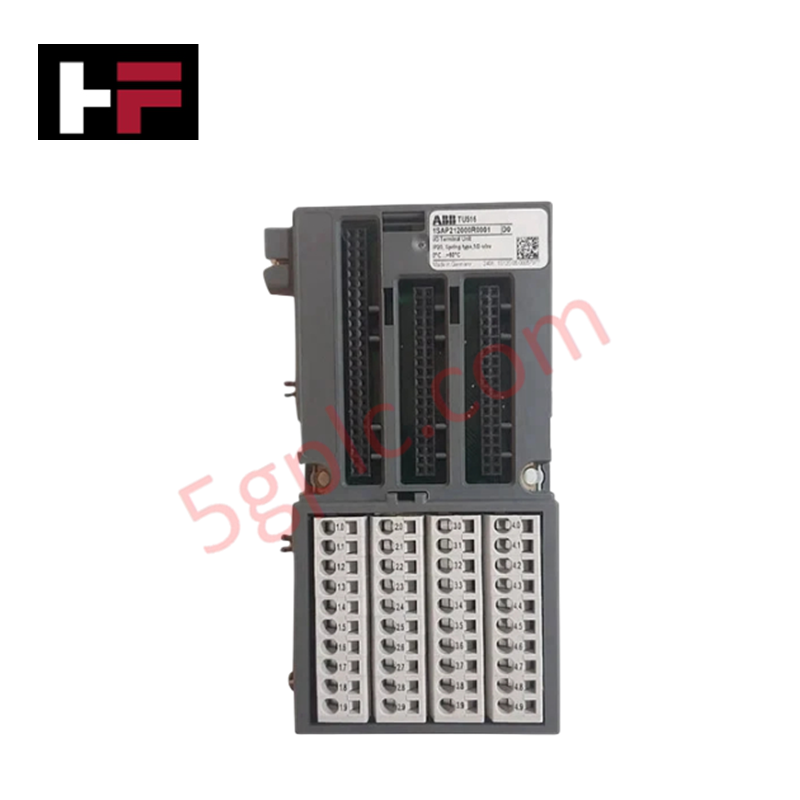
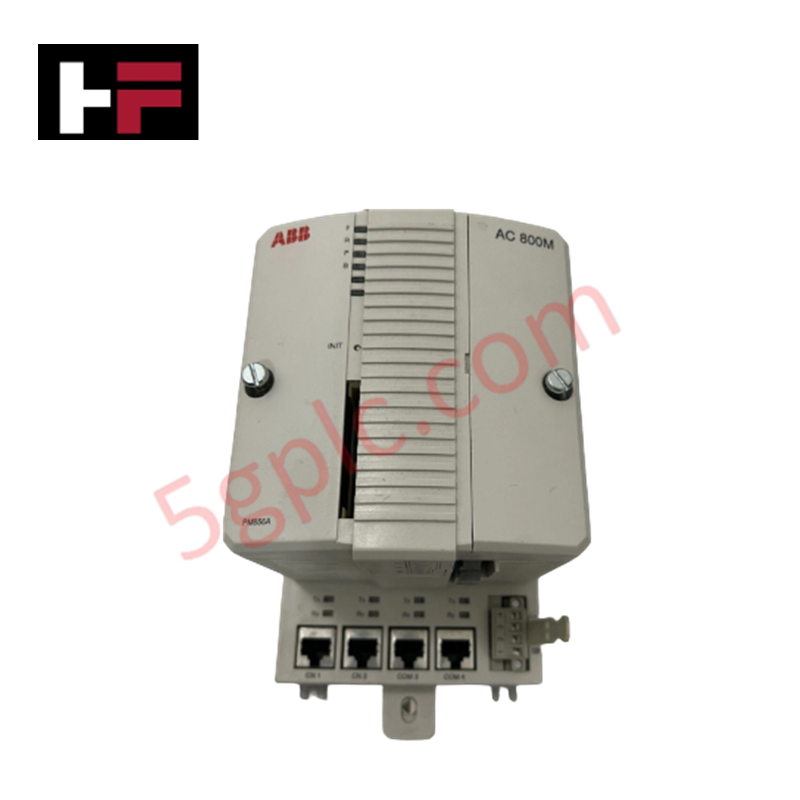
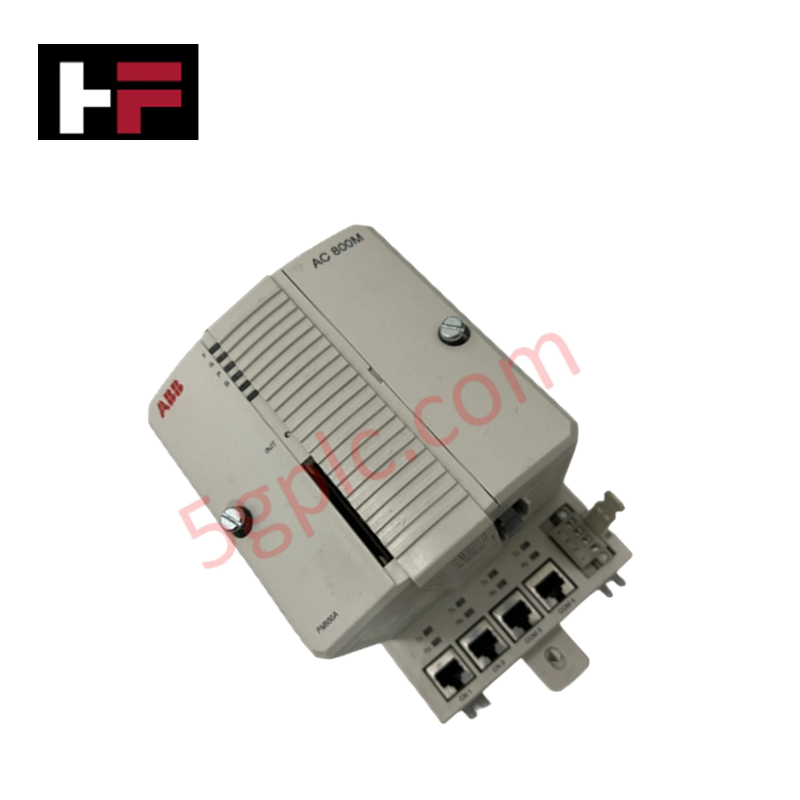
ABB Advant AC500 / AC800M / AC800F
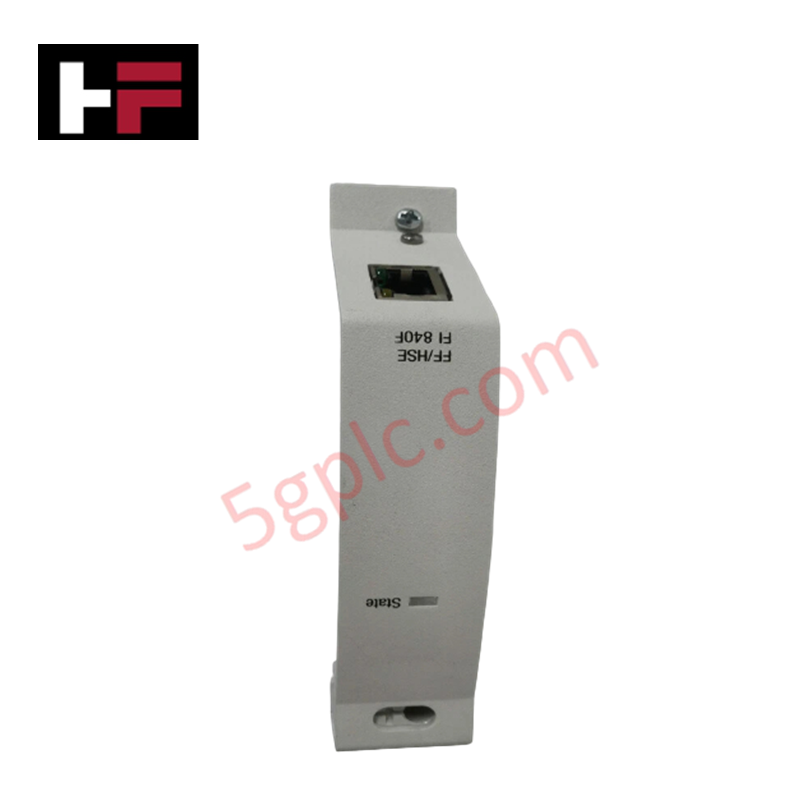
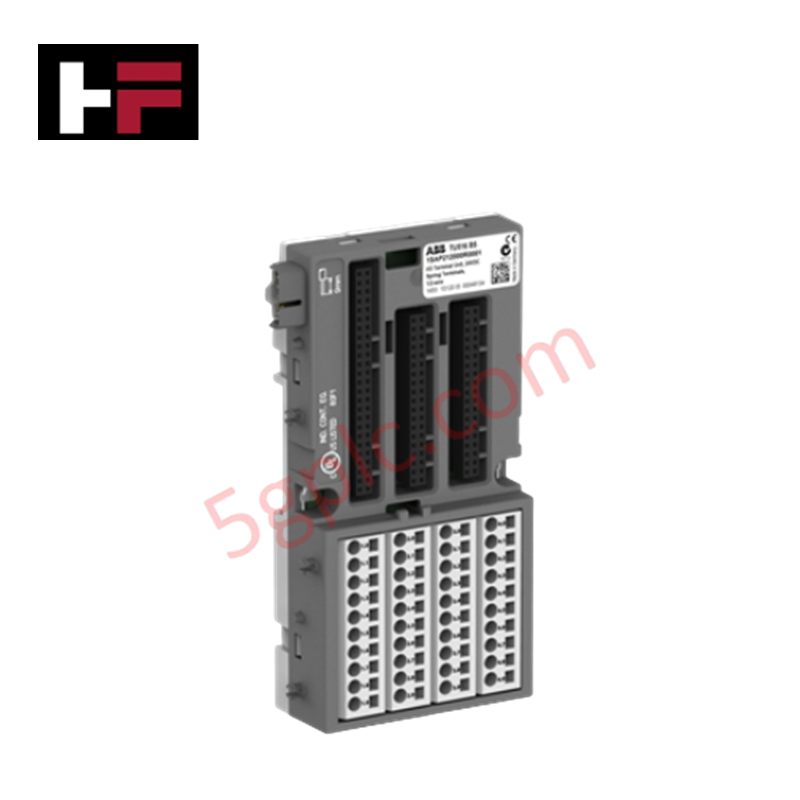
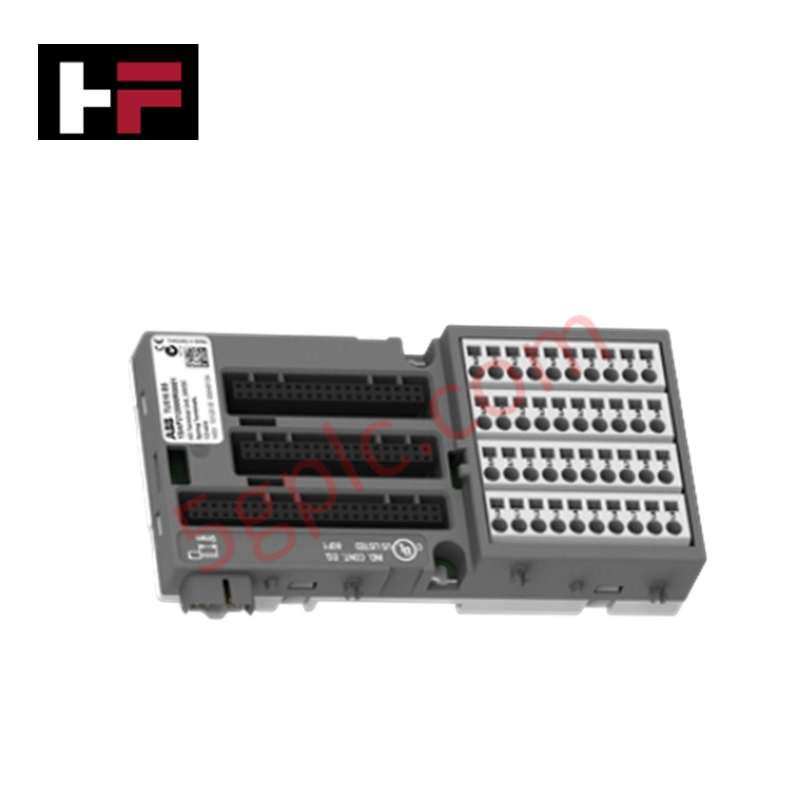
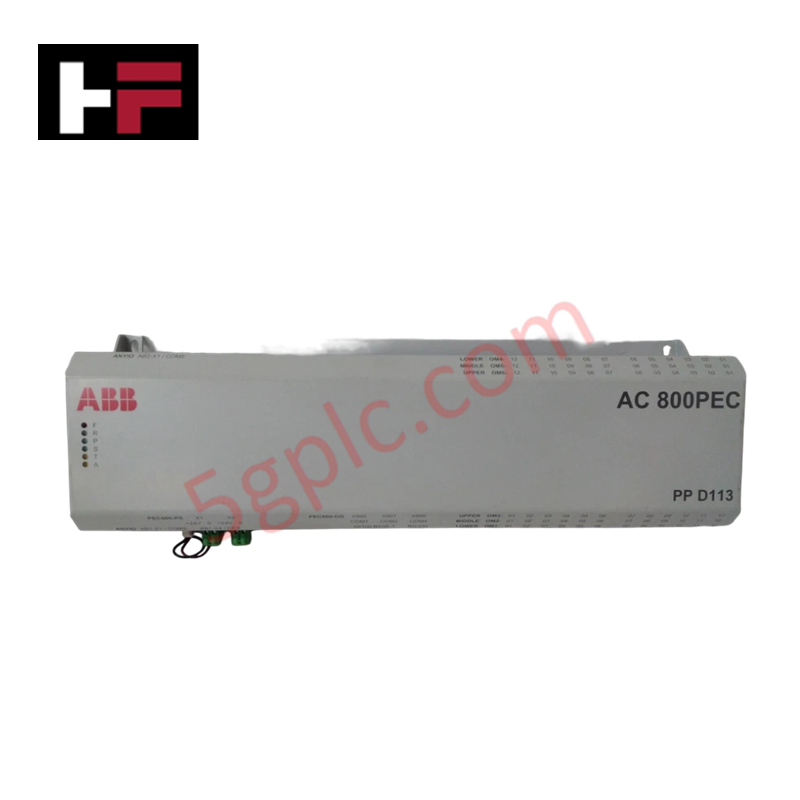
سیستمهای PLC مدولار ABB Advant AC500، AC800M و AC800F برای اتوماسیون صنعتی در صنایع تولید، انرژی و فرآیند طراحی شدهاند. این کنترلکنندهها معماری مقیاسپذیر، یکپارچهسازی ورودی/خروجی انعطافپذیر و ارتباطات پرسرعت برای کنترل بیوقفه فرآیندهای پیچیده را فراهم میکنند. AC500 اتوماسیون مدولار استاندارد را ارائه میدهد، AC800M پشتیبانی چندکنترلکننده با عملکرد بالا را فراهم میکند و AC800F برای کاربردهای فرآیندی و ایمنی بحرانی بهینه شده است و راهحلهای اتوماسیون قابل اعتماد، قابل نگهداری و انعطافپذیر را تضمین میکند.


پستهای وبلاگ

آشنایی با منطق و کنترل ترمز مکانیکی درایو فرکانس متغیر در اتوماسیون صنعتی
درایوهای فرکانس متغیر (VFD) با کنترل سرعت، گشتاور و شتاب موتور، نقشی حیاتی در اتوماسیون صنعتی مدرن دارند. بااینحال، بارهای با اینرسی بالا و سامانههای بالابر عمودی به منطق دقیق ترمز مکانیکی نیاز دارند تا ایمنی عملیاتی تضمین شود و از آسیب به تجهیزات جلوگیری شود.

چرا کنترلکنندههای منطقی برنامهپذیر وارد حالت توقف میشوند: تحلیلی تخصصی
سیستمهای اتوماسیون صنعتی برای حفظ تولید بیوقفه، بهشدت به کنترلگرهای منطقی برنامهپذیر (PLC) متکی هستند. وقتی یک PLC بهطور غیرمنتظره از حالت اجرا به حالت توقف میرود، کل خطوط تولید از کار میافتند.
با تکامل سیستمهای کنترل در اتوماسیون کارخانههای مدرن، شناخت علتهای ریشهای این وقفهها به مهندسان کمک میکند تا زمان توقف پرهزینه را به حداقل برسانند. این راهنمای فنی دلایل ورود PLCها به حالت توقف را بررسی میکند و راهکارهای عملی برای کاهش خطاهای سیستم ارائه میدهد.

درک علل ریشهای توقف ناخواسته PLC در اتوماسیون صنعتی
کنترلکنندههای منطقی برنامهپذیر مدرن، اجرا را از طریق حالتهای عملیاتی متمایز مدیریت میکنند: اجرا، توقف، راهاندازی و نگهداشت. هنگام روشن شدن، کنترلکننده در حالت توقف، ثباتهای حافظه را مقداردهی اولیه میکند و سپس برای مدت کوتاهی به حالت راهاندازی میرود. در این مرحله، عیبیابیهای داخلی، یکپارچگی سیستم را در سختافزار و برنامههای کاربر ارزیابی میکنند. اگر کنترلکننده هیچ خطای بحرانی تشخیص ندهد، برای اجرای پیوسته برنامهٔ کنترل وارد حالت اجرا میشود. بااینحال، هرگونه ناهنجاری جدی در سیستم، CPU را فوراً به حالت توقف بازمیگرداند تا از رفتار نامنظم ماشینآلات در سراسر کارخانه جلوگیری شود.