










فاکسبورو
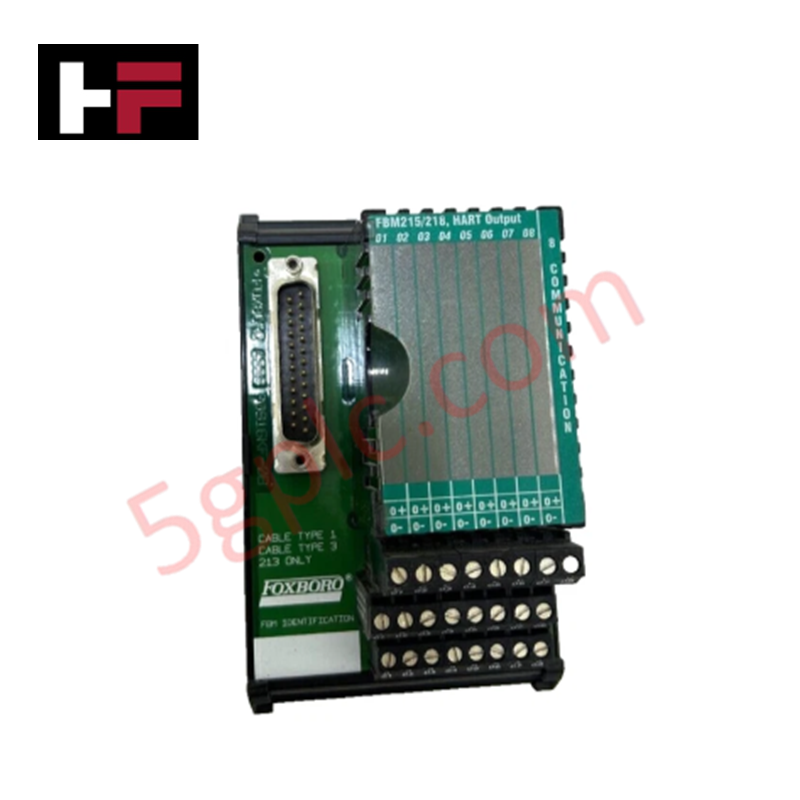
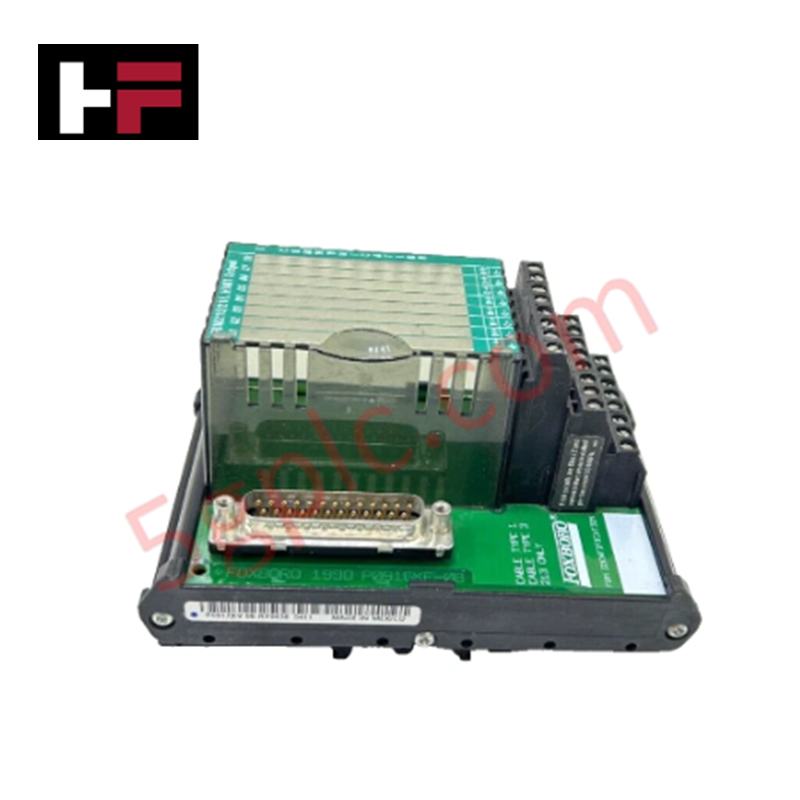
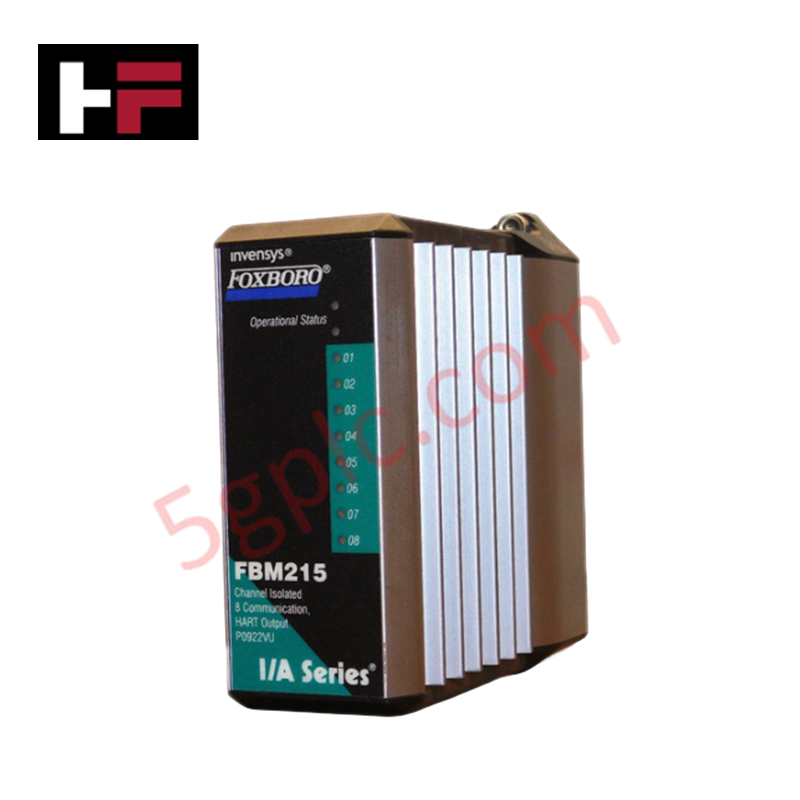
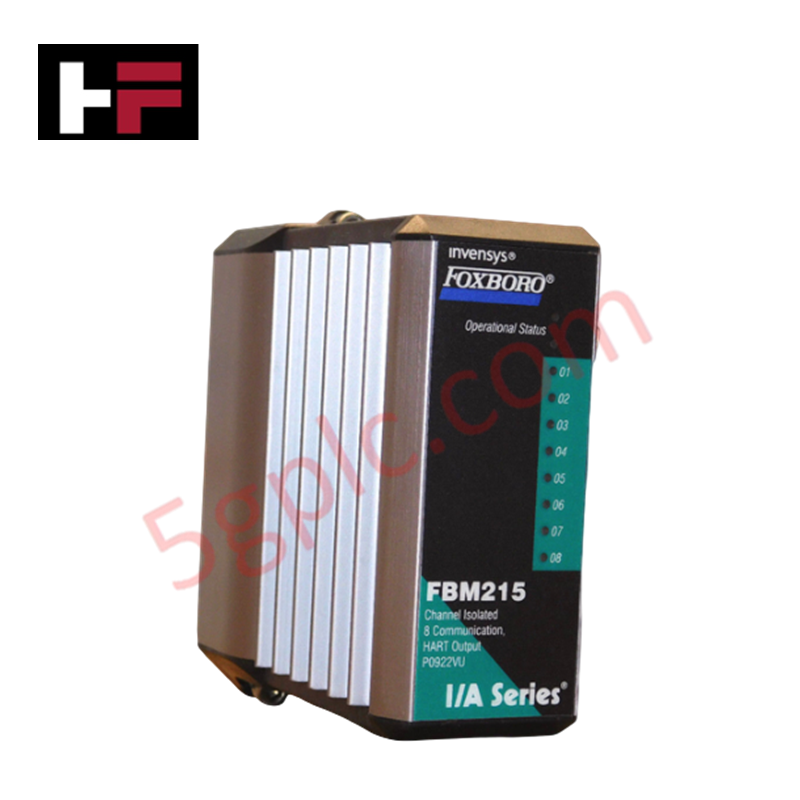
فاکسبورو اجزای سیستم کنترل در این مجموعه عمدتاً برای سکویهای نصب شده سری I/A فاکسبورو استفاده میشوند، که اکنون بخشی از پورتفولیوی اتوماسیون صنعتی اشنایدر الکتریک هستند. محصولات بر روی FBMها (ماژولهای فیلدباس)، CPUها، کنترلرها و مجموعههای ترمینیشن مورد نیاز برای نگهداری سیستم، تعویض قطعات یدکی و توسعه تدریجی تمرکز دارند. این دستهبندی برای کاربرانی است که سیستمهای فاکسبورو موجود را نگهداری میکنند و نه برای استقرار معماریهای کنترل جدید.






پستهای وبلاگ

درک علل ریشهای توقف ناخواسته PLC در اتوماسیون صنعتی
کنترلکنندههای منطقی برنامهپذیر مدرن، اجرا را از طریق حالتهای عملیاتی متمایز مدیریت میکنند: اجرا، توقف، راهاندازی و نگهداشت. هنگام روشن شدن، کنترلکننده در حالت توقف، ثباتهای حافظه را مقداردهی اولیه میکند و سپس برای مدت کوتاهی به حالت راهاندازی میرود. در این مرحله، عیبیابیهای داخلی، یکپارچگی سیستم را در سختافزار و برنامههای کاربر ارزیابی میکنند. اگر کنترلکننده هیچ خطای بحرانی تشخیص ندهد، برای اجرای پیوسته برنامهٔ کنترل وارد حالت اجرا میشود. بااینحال، هرگونه ناهنجاری جدی در سیستم، CPU را فوراً به حالت توقف بازمیگرداند تا از رفتار نامنظم ماشینآلات در سراسر کارخانه جلوگیری شود.

طراحی رابط انسان-ماشین: راهنمای جامع انتخاب HMI، بصریسازی و یکپارچهسازی سیستم کنترل
رابطهای انسان و ماشین (HMI) پنجره اصلی برای کار با سیستمهای پیچیده اتوماسیون صنعتی هستند. HMIهای مدرن دادههای خام ماشینآلات را به نمایشگرهای گرافیکی واضح تبدیل میکنند و به اپراتورها امکان میدهند فرایندهای تولید را بهصورت بلادرنگ زیر نظر داشته باشند. مهندسان بهجای تکیه بر تابلوهای کنترل فیزیکیِ مملو از کلیدهای سیمکشیشده، با استفاده از گرافیکهای بصری، کدگذاری رنگی پویا و رابطهای لمسی واکنشگرا، صفحههای تعاملی برنامهریزی میکنند. در طول ۱۵ سال فعالیت من در مهندسی سیستمهای کنترل، شاهد بودهام که HMIها از صفحههای نمایش ساده به مراکز فرماندهی پیشرفتهای تبدیل شدهاند که در محیطهای DCS و PLC بهرهوری عملیاتی را افزایش میدهند.

آشنایی با رلههای ایمنی در اتوماسیون صنعتی: ساختار، عملکرد و ایمنی کارکردی
رلههای الکترومکانیکی استاندارد، جداسازی الکتریکی پایهای بین مدارهای کنترل ولتاژ پایین و بارهای خروجی پرقدرت فراهم میکنند. یک رلهٔ کلیدزنی سنتی، سیمپیچی مغناطیسی دارد که کنتاکتهای مکانیکی مشترک (COM)، بازِ معمولاً (NO) و بستهٔ معمولاً (NC) را به حرکت درمیآورد. بااینحال، استفاده از رلههای استاندارد در مدارهای اینترلاک ایمنیِ حیاتی، خطرهای جدی برای عملکرد ایمن ایجاد میکند. جریان هجومیِ بالا یا فرسودگی مکانیکی میتواند کنتاکتها را بهطور دائمی به هم جوش دهد. اگر کنتاکتها در مدار توقف اضطراری به هم جوش بخورند، فشردن دکمه مانع حرکت تجهیزات خطرناک نمیشود. در نتیجه، استانداردهای جهانی ایمنی عملکردی، استفاده از رلههای استاندارد را برای عملکردهای حیاتیِ حفاظت از ماشین ممنوع میکنند.