










Detalles del producto
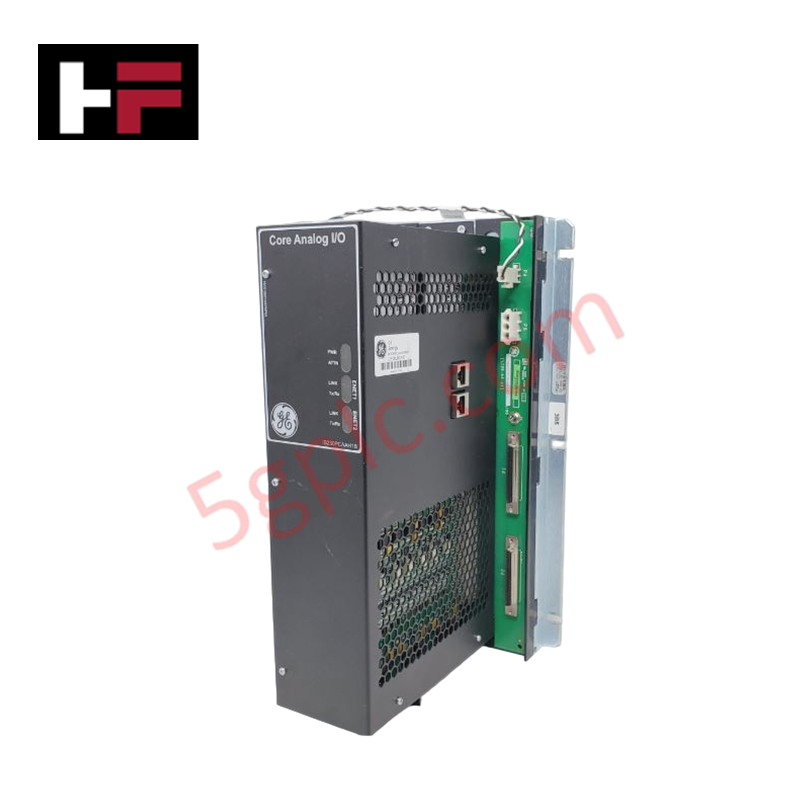
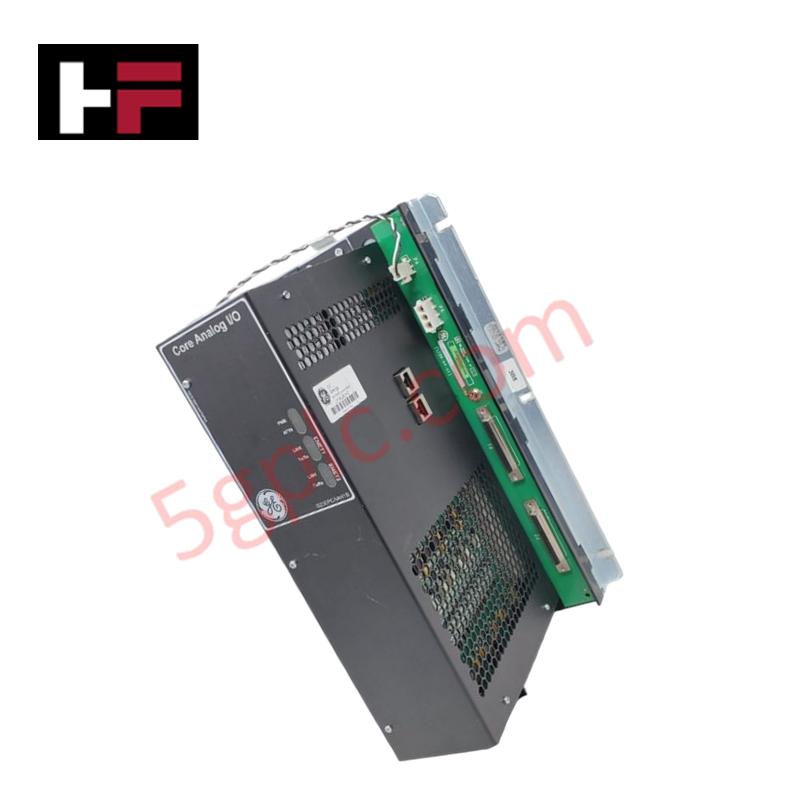
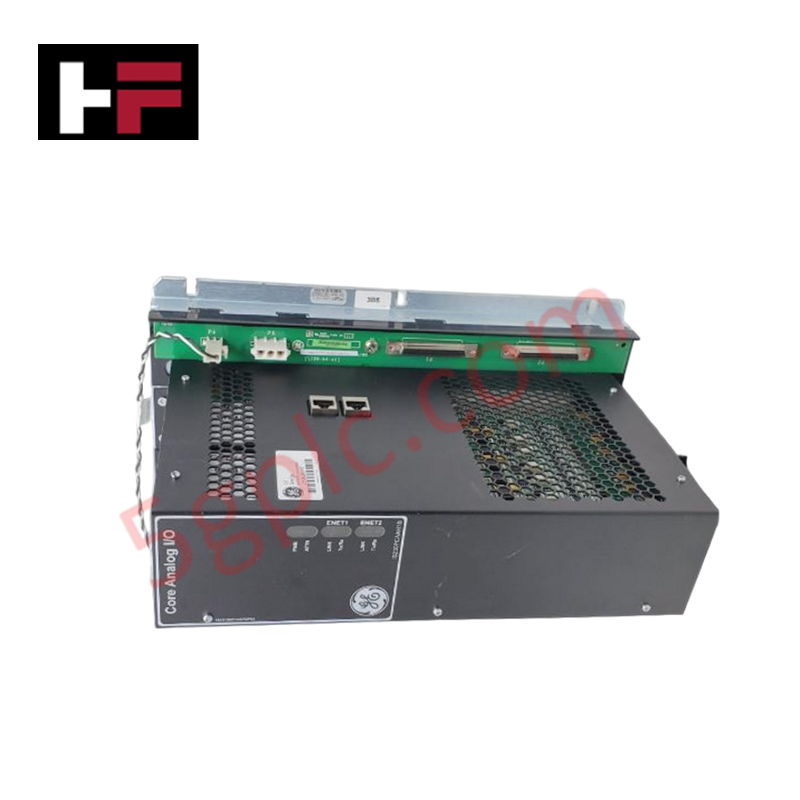
Configurado para el procesamiento de señales analógicas de alta densidad en sistemas de control distribuido Mark VIe, el General Electric IS230PCAAH1B (Módulo I/O IS230PCAAH1B) proporciona la ejecución física/eléctrica directa de la lógica de control de turbinas, incluyendo la excitación LVDT, monitoreo de termopares y regulación de salida del servo bobina.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | IS230PCAAH1B |
| Marca | General Electric |
| Origen | EE.UU. |
| Peso | No especificado |
| Dimensiones | 33.02 cm H x 17.8 cm W |
| Temperatura de operación | -30 °C a 65 °C |
| Consumo de energía | No especificado |
| Entradas | 25 entradas analógicas totales |
| Rango de salida | Bucle de corriente 4-20 mA y controlador servo |
| Voltaje de alimentación | 28 V dc +/- 5% |
Control Industrial e Integración de Firmware
El IS230PCAAH1B opera dentro de la red I/O Mark VIe para soportar interfaces analógicas complejas. El módulo utiliza enlaces de comunicación deterministas para manejar la escalabilidad de densidad I/O en configuraciones simplex, dual y TMR. Se mantiene la compatibilidad con firmware flash para sincronizar el procesamiento de señales para la excitación LVDT, entradas de termopares y control de bucle servo. La arquitectura del módulo está diseñada para integrarse con las placas terminales TCAT, donde la distribución de señales se gestiona a través de pilas PCAA de uno o varios módulos. Se mantiene una conversión precisa de señales para entradas de 0-10 V dc y salidas de controlador servo, asegurando estabilidad dentro de las tolerancias de precisión definidas a lo largo del rango térmico de operación especificado.
Preguntas Frecuentes (FAQ)
P: ¿Puede el IS230PCAAH1B utilizarse en configuraciones de sistema TMR (Triple Modular Redundante)?
R: Sí, el módulo PCAA está diseñado para ser compatible con arquitecturas simplex, dual y TMR, permitiendo redundancia de señales en múltiples módulos.
P: ¿Cómo se gestiona la conexión a tierra del blindaje para este módulo?
R: La conexión a tierra del blindaje y la alimentación de campo de 24 V se terminan en la placa JGPA adyacente, que proporciona la conexión a tierra común necesaria para el cableado de señales.
Guías para la Instalación en Campo
- Montaje Mecánico: Monte el módulo dentro del rack designado Mark VIe, asegurando la alineación correcta con los conectores del backplane. Verifique que la placa terminal TCAT esté correctamente enlazada para la distribución de señales.
- Terminación Eléctrica: Conecte la alimentación de 28 V dc a los pines de entrada designados. Asegúrese de que el voltaje se mantenga dentro de la tolerancia de +/- 5% para evitar desviaciones erráticas en la excitación LVDT o en la salida del controlador servo.
- Cableado de Señales: Use cableado blindado para todas las entradas de termopares y LVDT. Termine los blindajes en la placa JGPA para prevenir interferencias electromagnéticas (EMI) que afecten la precisión de la medición analógica.
- Verificación: Tras la instalación, realice una prueba diagnóstica mediante el software de control para verificar que el módulo PCAA se comunique correctamente con las placas terminales TCAT/TCAS y que todos los canales analógicos reporten valores dentro de los rangos operativos esperados.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.


Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.