










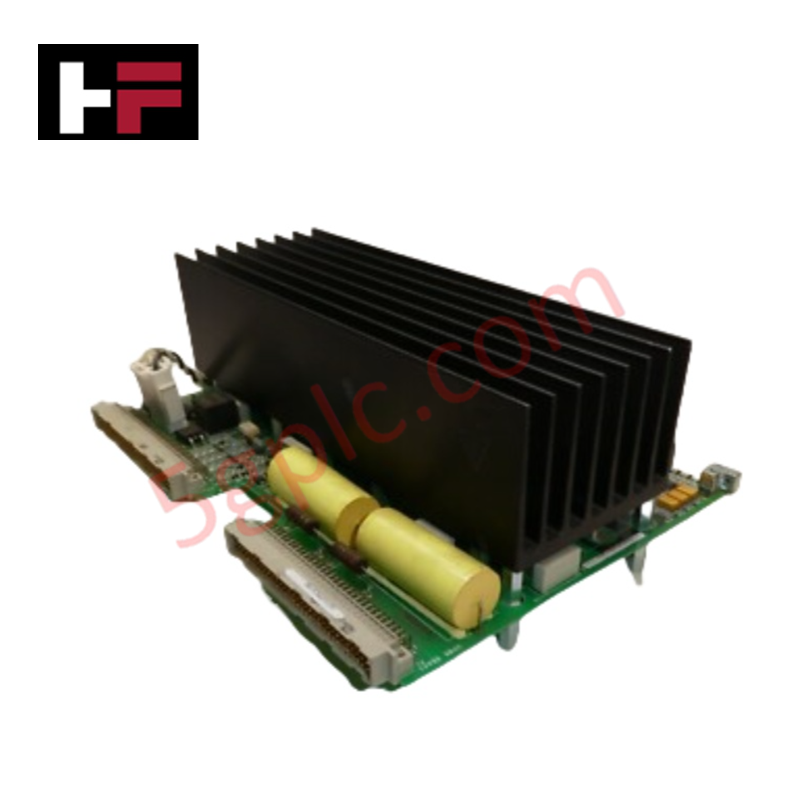
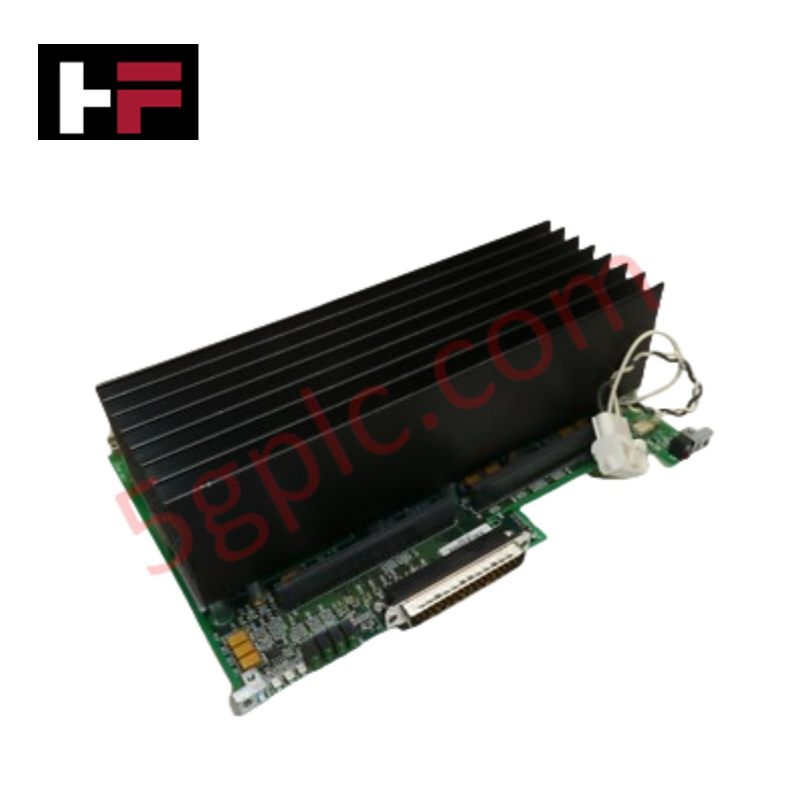
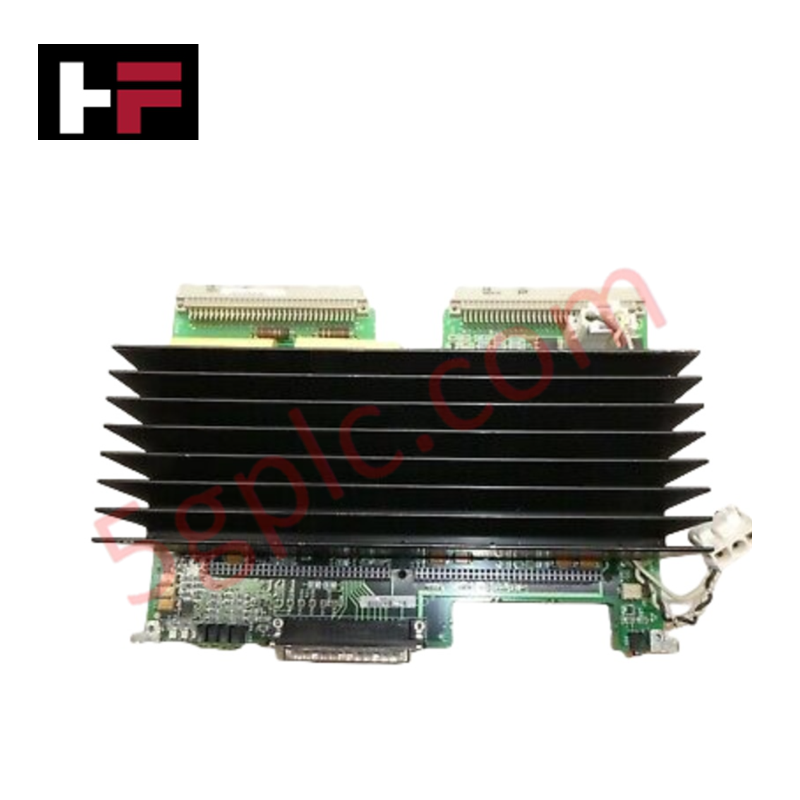
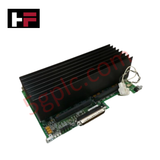
Detalles del producto
El General Electric IS215VPROH1BD, también catalogado como el IS215VPROH1BD Módulo de Protección de Turbina de Emergencia, funciona como un componente de hardware dedicado para la protección independiente contra sobrevelocidad y la monitorización de la seguridad de la turbina dentro de las plataformas del sistema de control Mark VI.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | IS215VPROH1BD |
| Marca | General Electric |
| Origen | Estados Unidos de América (USA) |
| Tasa de Cuadros | Hasta 100 Hz |
| Tasa de Pulsos MPU | 2 Hz a 20 kHz |
| Alimentación de Entrada | 125 V CC (rango 70-145 V CC) |
| Voltaje de Salida | 5 V CC y 28 V CC |
Control Industrial e Integración de Firmware
El IS215VPROH1BD utiliza lógica interna de alta velocidad para procesar las entradas del Captador Magnético (MPU), proporcionando una detección determinista de sobrevelocidad. El módulo soporta compatibilidad con firmware flash, asegurando que los algoritmos de protección se mantengan sincronizados con la arquitectura general del control Mark VI. Su lógica interna se ejecuta de forma independiente al controlador principal de la turbina, facilitando la escalabilidad de la densidad de E/S mediante la integración fluida con las placas terminales TPRO y TREG. La velocidad de comunicación del bus del backplane del módulo permite la transmisión en tiempo real del estado de la velocidad de la turbina a la base de datos principal del sistema, garantizando una monitorización de alta fidelidad para funciones instrumentadas de seguridad.
Preguntas Frecuentes (FAQ)
P: ¿Este módulo es capaz de operar de forma redundante?
R: Sí, la placa VPRO está diseñada para funcionar como parte de un sistema independiente y redundante de protección de sobrevelocidad de emergencia cuando se combina con las placas terminales TPRO y TREG.
P: ¿Cuál es el rango de señal de entrada para el MPU de detección de velocidad?
R: La placa soporta entradas de tasa de pulsos MPU que van desde 2 Hz hasta 20 kHz, permitiendo una monitorización precisa de frecuencia a lo largo de un amplio espectro de velocidades operativas de la turbina.
Directrices para la Instalación en Campo
- Interfaz con Placas Terminales: El módulo VPRO debe instalarse junto con las placas terminales TPRO y TREG. Asegúrese de que todas las conexiones de cable plano o del backplane entre estas placas estén firmemente asentadas para mantener la redundancia de la ruta de protección.
- Cableado de Entrada: Use cableado blindado de alta calidad para las señales de entrada MPU. Asegúrese de que la malla esté conectada a la referencia de tierra designada en la placa terminal para evitar que las interferencias electromagnéticas (EMI) induzcan pulsos de frecuencia falsos.
- Alimentación Eléctrica: Conecte la alimentación de entrada de 125 V CC (rango nominal 70-145 V CC) a los terminales de alimentación correspondientes. Verifique la polaridad antes de energizar para evitar daños en los circuitos internos de conversión CC-CC.
- Puesta a Tierra: Asegure el chasis del módulo a la tierra del gabinete. Se requiere una conexión a tierra de baja impedancia para que la lógica interna de seguridad mantenga una supresión efectiva de transitorios y compatibilidad electromagnética.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.


Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.