












Detalles del producto
Descripción del Producto
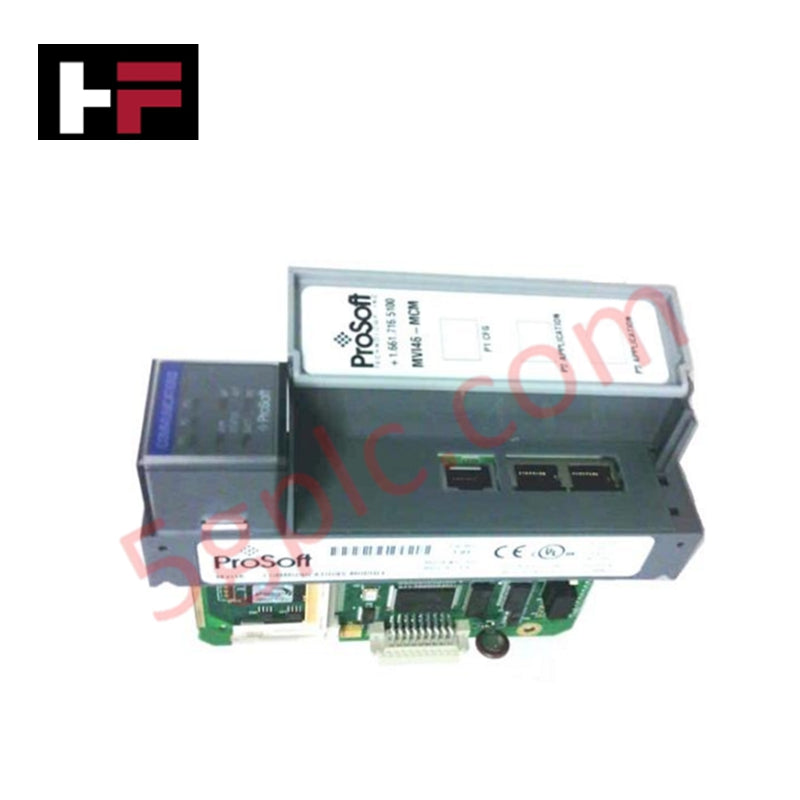
El MVI46-MCM es un módulo de ProSoft Technology diseñado específicamente para integrarse perfectamente con la plataforma Allen-Bradley SLC 500. Esta solución de ranura única funciona como un gateway entre el backplane del SLC y las redes Modbus seriales. Al actuar como Maestro o Esclavo Modbus, el MVI46-MCM (PN: MVI46-MCM) permite que los procesadores modulares se comuniquen con diversos dispositivos de campo como monitores de energía, variadores de frecuencia (VFD) y unidades terminales remotas (RTU).
Especificaciones Técnicas
-
Fabricante Allen-Bradley / ProSoft Technology
-
Serie del Producto Hardware Modular SLC 500
-
Número de Modelo MVI46-MCM
-
Tipo de Módulo Interfaz de Red Maestro/Esclavo Modbus
-
Requisito de Ranura Ranura Única (Bastidores Locales o Extendidos)
-
Compatibilidad del Procesador SLC 5/02 o posterior (compatible con archivos M0/M1)
-
Carga de Corriente del Backplane 800 mA a 5.1 VDC
-
Puertos de Comunicación Dos (2) puertos de aplicación RJ45 RS-232/422/485
-
Puerto de Configuración Uno (1) RJ45 (solo RS-232)
-
Registros Máximos 5000 registros de 16 bits
-
Capacidad de Comandos Hasta 100 comandos por puerto
-
Método de Transferencia de Datos Lógica Ladder mediante archivos M0/M1
-
Temperatura de Operación 32°F a 140°F (0°C a 60°C)
-
Vibración/Golpes Choque operacional de 30g
-
Humedad Relativa 5% a 95% (sin condensación)
-
Peso para Envío 3.00 lbs (1.36 kg)
Interfaz de Hardware y Estado
El módulo cuenta con una robusta pantalla diagnóstica mediante indicadores LED en el panel frontal para facilitar la resolución rápida de problemas:
-
Estado del Módulo Salud general e inicialización
-
Transferencia del Backplane Estado del intercambio de datos con la CPU SLC
-
Estado de la Aplicación Configuración y salud específica de cada puerto
-
Actividad Serial Monitoreo en tiempo real de TX/RX y LEDs de error
Configuración e Integración
El MVI46-MCM requiere una configuración específica dentro del entorno RSLogix 500. Debido a que utiliza archivos M0 y M1 para la transferencia de datos a alta velocidad, el usuario debe asegurarse de que el procesador SLC soporte estos tipos de archivos. Los dos puertos de aplicación pueden configurarse de forma independiente, permitiendo que un puerto opere como Maestro mientras el otro funciona como Esclavo en una red Modbus completamente separada.
Preguntas Frecuentes
-
¿Se puede colocar el MVI46-MCM en un bastidor remoto de E/S?
No, el módulo solo es compatible con bastidores locales o locales extendidos. No puede usarse en bastidores remotos mediante 1747-ASB u adaptadores remotos de E/S similares.
-
¿Qué cable se requiere para el puerto de configuración?
El módulo generalmente se envía con un cable RJ45 a DB-9M específicamente cableado para tareas de configuración RS-232.
-
¿Cuántos dispositivos Modbus puedo conectar a un solo puerto?
En modo RS-485, puede conectar hasta 32 nodos sin repetidor. Con repetidores, el protocolo Modbus soporta hasta 247 direcciones esclavas.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.






Guía de Tecnología y Compras

Comprensión de los gabinetes de marshalling en la arquitectura de sistemas de control industrial
Las implementaciones de sistemas de control industrial dependen de una distribución estructurada de señales para conectar la instrumentación de campo con el hardware de procesamiento central. Un gabinete de marshalling sirve como punto de conexión intermedio fundamental entre los pesados cables multipar de tendido directo de campo y los delicados módulos de entrada/salida (E/S) alojados dentro de los gabinetes del Controlador Lógico Programable (PLC) o del Sistema de Control Distribuido (DCS). Al separar las terminaciones de los cables de campo del hardware de control, los ingenieros mantienen la flexibilidad del sistema, protegen los componentes del controlador y agilizan los procesos de puesta en servicio.

FAT vs SAT en sistemas de control industrial: diferencias clave y guía de ejecución
La implementación de sistemas de control industrial depende de estrictos protocolos de verificación para garantizar la seguridad operativa, la estabilidad del sistema y el cumplimiento normativo. La puesta en marcha de bastidores complejos de controladores lógicos programables (PLC), sistemas de control distribuido (DCS) y sistemas instrumentados de seguridad (SIS) requiere dos hitos fundamentales: la prueba de aceptación en fábrica (FAT) y la prueba de aceptación en el sitio (SAT). Ambos procedimientos validan que la automatización del sistema cumple las especificaciones de diseño, pero se llevan a cabo en diferentes etapas de la ejecución del proyecto y abordan distintos riesgos operativos.

Concentrador vs switch vs enrutador en la arquitectura de automatización industrial
La automatización industrial moderna depende de una infraestructura de redes industriales fiable para intercambiar datos de campo en tiempo real entre sistemas de tecnología operativa. Al integrar controladores lógicos programables, sistemas de control distribuido y nodos de supervisión SCADA, los ingenieros suelen trabajar con equipos de red como concentradores, conmutadores y enrutadores. Aunque estos dispositivos comparten puertos físicos, funcionan en distintas capas del modelo de referencia de interconexión de sistemas abiertos y ofrecen capacidades diferentes de gestión del tráfico.