












Detalles del producto
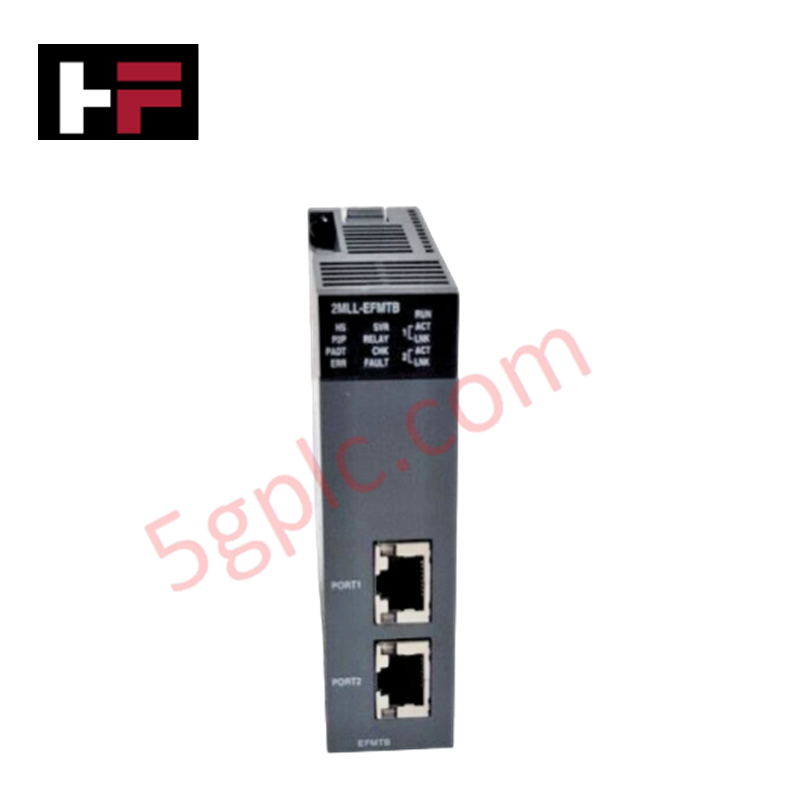
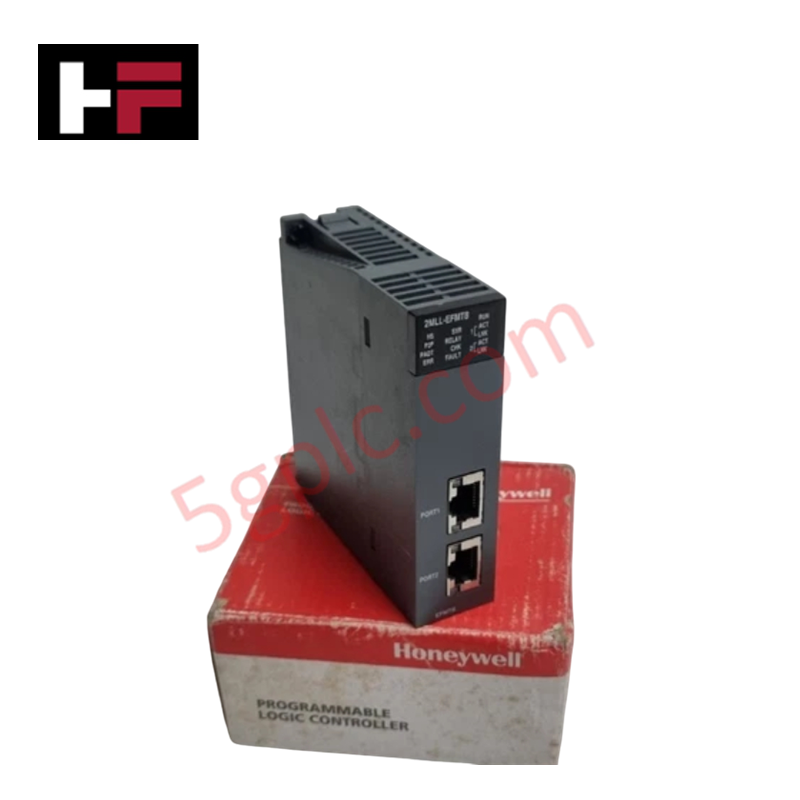
El Honeywell 2MLL-CH2A, también catalogado como los 2MLL-CH2A Módulos de Interfaz de Comunicación Serial, funciona como un componente de hardware dedicado para gestionar protocolos de datos seriales dentro de redes de PLC de la plataforma Master-K. Establece dos canales asíncronos para enrutar datos de dispositivos de campo mediante interfaces seriales RS-232C y RS-422/485 directamente al mapa de memoria del procesador central.
Especificaciones de hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 2MLL-CH2A |
| Marca | Honeywell |
| Origen | Ensamblaje industrial estándar |
| Peso | 119 g |
| Dimensiones | Ancho de ranura de rack estándar |
| Temperatura de funcionamiento | 0 a 55 grados C |
| Consumo de energía | 310 mA (5 VCC del backplane) |
| Interfaz física | 1 canal RS-232C, 1 canal RS-422/485 |
| Velocidad de transmisión | 300 a 115200 bps |
| Distancia de transmisión | RS-232C: 15 m; RS-422/485: 500 m máx. |
| Protocolos compatibles | Esclavo Modbus RTU/ASCII, maestro P2P, definido por el usuario |
Protocolo de lazo HART de 4-20 mA e integración con DCS
Aunque funciona principalmente como procesador serial asíncrono, el módulo habilita interfaces de mapeo de protocolos que interactúan con redes de instrumentos de campo. El aislamiento integrado entre canales protege las comunicaciones del backplane contra el ruido eléctrico, los cambios del potencial de tierra en modo común y las sobretensiones transitorias originadas en líneas multidrop RS-422/485 externas. Esta barrera de aislamiento evita la corrupción del lazo y mantiene la integridad del procesamiento de señales a lo largo de grandes distancias cuando se transmiten valores de proceso digitalizados desde transmisores antiguos de 4-20 mA o puentes de enlace seriales.
Preguntas frecuentes
P: ¿Cuál es el consumo de corriente del backplane del módulo 2MLL-CH2A durante la transmisión activa?
R: El módulo consume continuamente 310 mA de la fuente de alimentación del bus interno de 5 VCC del backplane. Asegúrese de que la fuente de alimentación del rack base tenga suficiente capacidad disponible antes de agregar canales.
P: ¿Cómo se asignan los parámetros de red y las selecciones de protocolo a los dos puertos seriales?
R: Las asignaciones de parámetros, incluida la velocidad en baudios (300 a 115200 bps), los bits de datos (7 u 8), la paridad y los modos de protocolo (Modbus RTU/ASCII o P2P), se configuran mediante el entorno de programación SoftMaster-NM y se graban en la memoria del módulo de interfaz.
P: ¿Qué opciones de configuración de topología existen para el canal RS-422/485?
R: El puerto RS-422/485 admite configuraciones de red multidrop 1:1, 1:N y N:M, con números de estación asignados del 0 al 31, y permite conectar hasta 32 nodos de red a lo largo de una distancia máxima de 500 m.
Directrices de instalación en campo
- Apague completamente el chasis del rack del PLC antes de insertar o retirar el módulo de la ranura del backplane.
- Verifique que los cables de blindaje de los cables seriales RS-422/485 estén conectados a tierra en un único punto para evitar que los bucles de tierra introduzcan errores de entramado serial.
- Mantenga los tendidos de cable RS-232C dentro del límite de longitud física de 15 m para evitar la atenuación de la señal y errores de paridad a velocidades de transmisión altas.
- Asegúrese de que las resistencias de terminación (normalmente de 120 ohmios) estén habilitadas o conectadas entre los nodos físicos de los extremos de la línea de bus diferencial RS-485.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

FAT vs SAT en sistemas de control industrial: diferencias clave y guía de ejecución
La implementación de sistemas de control industrial depende de estrictos protocolos de verificación para garantizar la seguridad operativa, la estabilidad del sistema y el cumplimiento normativo. La puesta en marcha de bastidores complejos de controladores lógicos programables (PLC), sistemas de control distribuido (DCS) y sistemas instrumentados de seguridad (SIS) requiere dos hitos fundamentales: la prueba de aceptación en fábrica (FAT) y la prueba de aceptación en el sitio (SAT). Ambos procedimientos validan que la automatización del sistema cumple las especificaciones de diseño, pero se llevan a cabo en diferentes etapas de la ejecución del proyecto y abordan distintos riesgos operativos.

Concentrador vs switch vs enrutador en la arquitectura de automatización industrial
La automatización industrial moderna depende de una infraestructura de redes industriales fiable para intercambiar datos de campo en tiempo real entre sistemas de tecnología operativa. Al integrar controladores lógicos programables, sistemas de control distribuido y nodos de supervisión SCADA, los ingenieros suelen trabajar con equipos de red como concentradores, conmutadores y enrutadores. Aunque estos dispositivos comparten puertos físicos, funcionan en distintas capas del modelo de referencia de interconexión de sistemas abiertos y ofrecen capacidades diferentes de gestión del tráfico.

Mantenimiento preventivo del gabinete de marshalling: comprobaciones esenciales de estado para sistemas PLC, DCS y ESD
Los gabinetes de interconexión sirven como la interfaz fundamental entre la instrumentación de campo y los equipos electrónicos de la sala de control en las modernas instalaciones de procesos. El mantenimiento preventivo periódico de estos gabinetes garantiza la integridad de las señales en los controladores lógicos programables (PLC), los sistemas de control distribuido (DCS) y las redes de parada de emergencia (ESD). Los técnicos de sistemas deben ejecutar protocolos de inspección estructurados para mitigar los riesgos ambientales, identificar cables sueltos y mantener la disponibilidad operativa continua.