










Detalles del producto
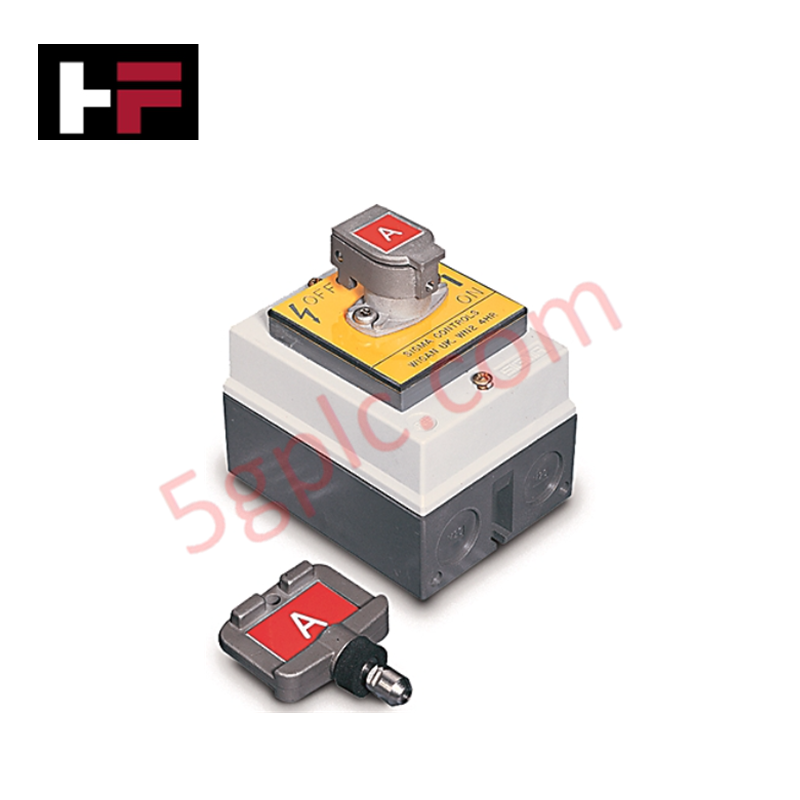
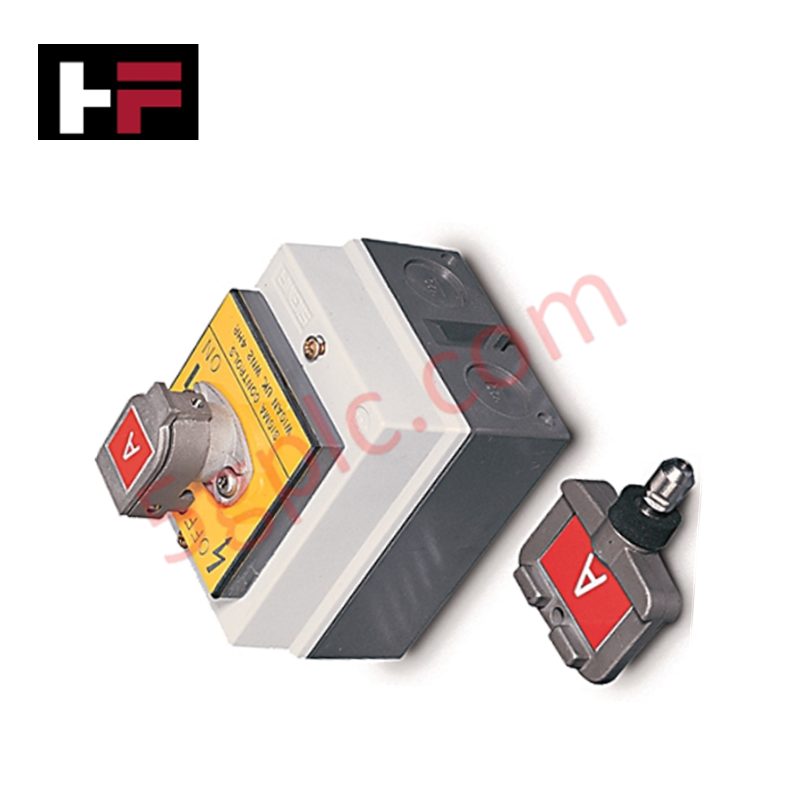
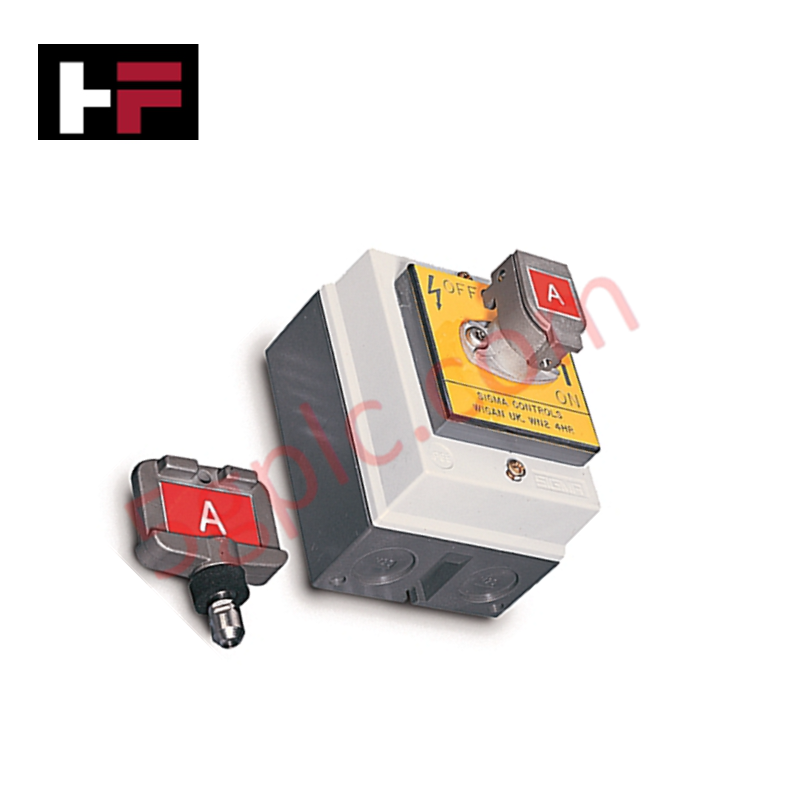
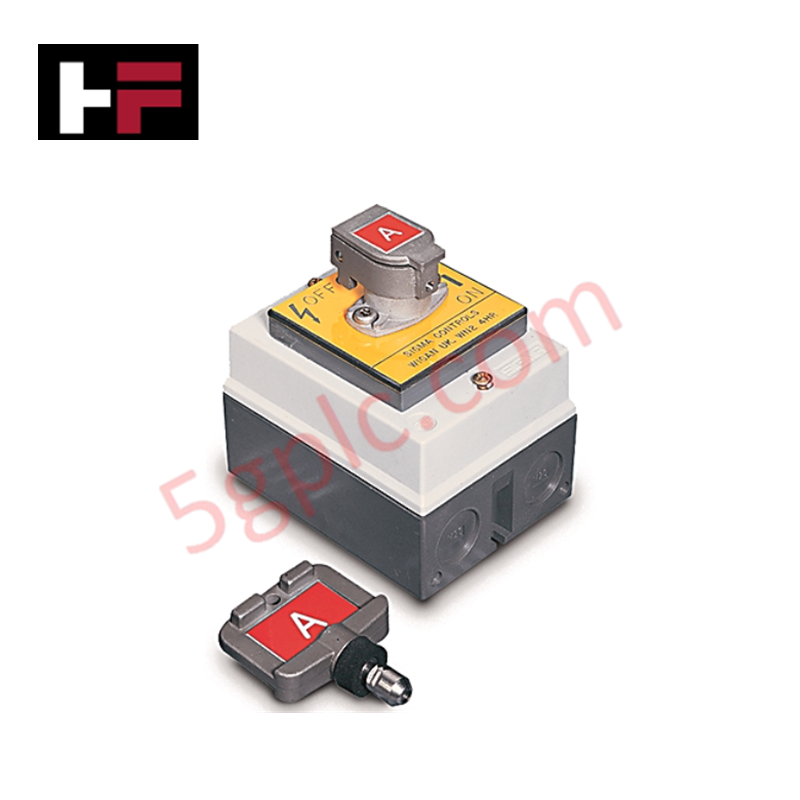
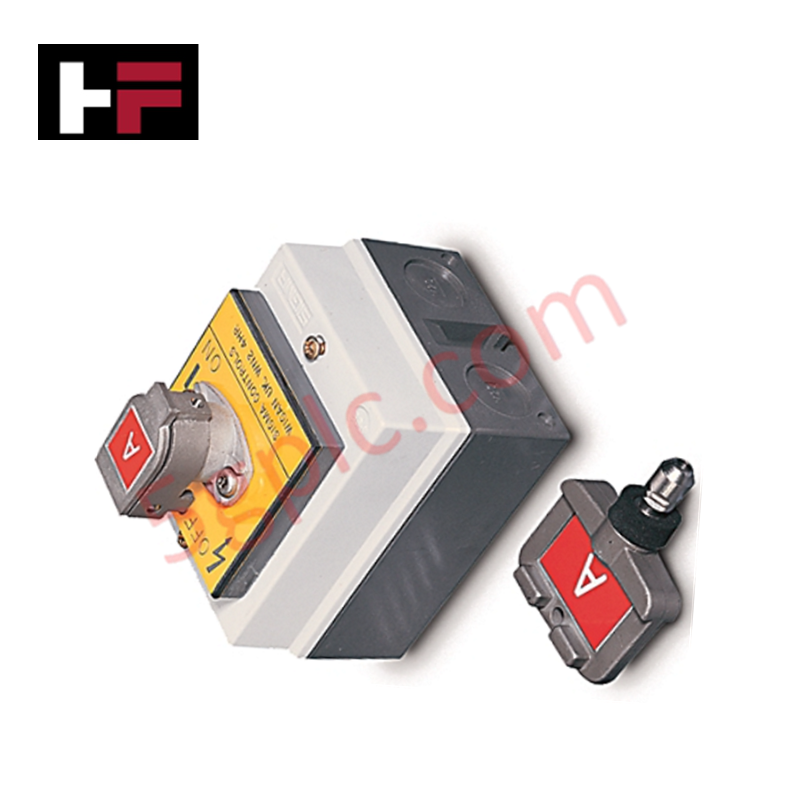
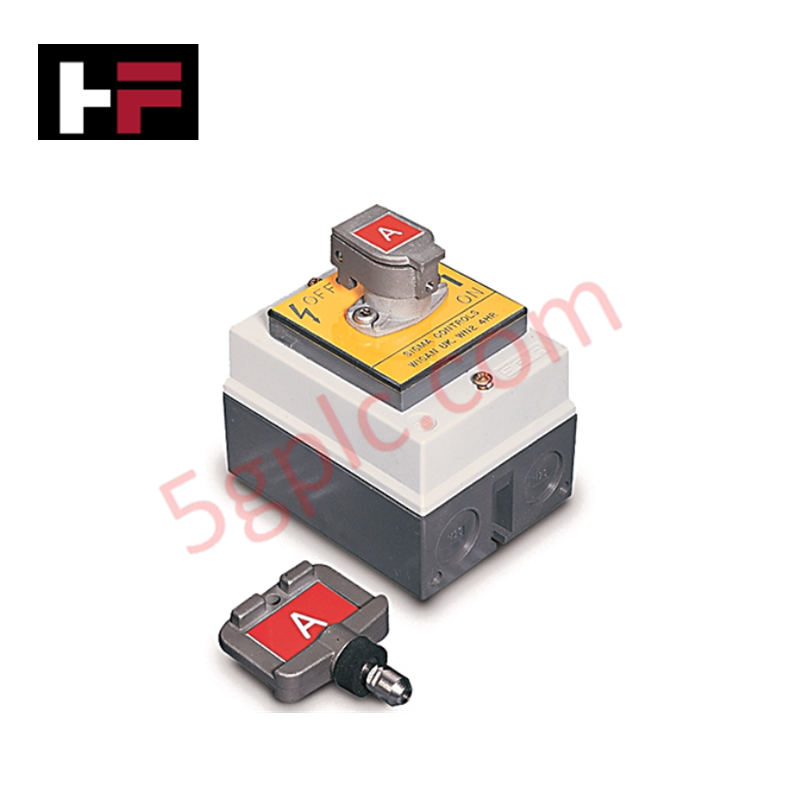
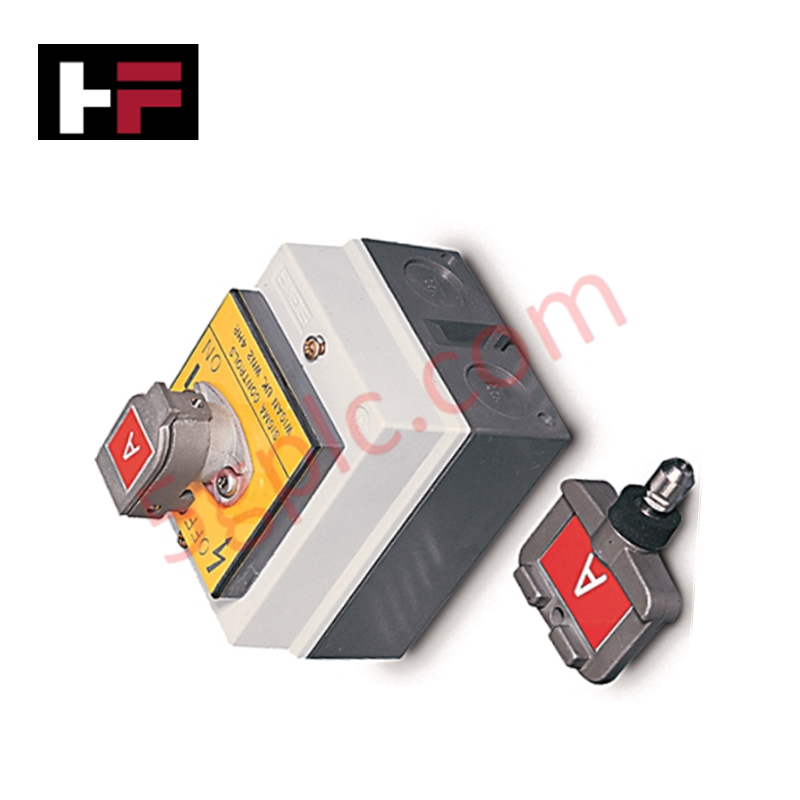
Configurado para el enclavamiento mecánico y el control de acceso de seguridad en máquinas en redes industriales, el Allen Bradley 440T-MRKSE11AB (440T-MRKSE11AB Enclavamiento de Llave Retenida) proporciona la ejecución física directa del aislamiento de acceso del personal mediante un mecanismo de interruptor giratorio.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 440T-MRKSE11AB |
| Marca | Allen Bradley |
| Origen | Sujeto a la documentación de envío de fábrica |
| Peso | 0.8 kg |
| Dimensiones | 80 mm x 80 mm x 120 mm |
| Temperatura de operación | -10 °C a 60 °C |
| Consumo de energía | Pasivo |
| Configuración de contactos | 2 N.O. y 2 N.C. |
| Capacidad de corriente | 20 A |
| Tipo de montaje | Montaje en caja |
Redes deterministas Profinet / EtherNet/IP
La integración de la serie 440T en arquitecturas de control modernas requiere sincronización con redes deterministas como Profinet o EtherNet/IP. Aunque el 440T-MRKSE11AB funciona como un interruptor mecánico discreto, sus transiciones de estado deben mapearse a puntos de E/S con certificación de seguridad para asegurar que el controlador registre el evento de aislamiento de acceso dentro del ciclo de escaneo definido. Los usuarios deben verificar que el estado de cierre de contacto coincida con la lógica definida en el PLC de seguridad para evitar reinicios no intencionados del proceso. Cualquier fluctuación en la interpretación de la señal debe mitigarse ajustando los tiempos de filtro de entrada en el módulo de E/S de seguridad correspondiente.
Preguntas frecuentes
P: ¿Se puede reemplazar el bloque de contactos del 440T-MRKSE11AB de forma independiente en campo?
R: Sí. El conjunto del bloque de contactos es un componente modular. Asegúrese de que el bloque de reemplazo coincida con la capacidad de corriente original y la lógica de contactos para mantener la integridad de la seguridad.
P: ¿Existe una orientación de montaje específica requerida para el interruptor giratorio para mantener su clasificación?
R: El interruptor debe montarse sobre una superficie plana y rígida para evitar tensiones mecánicas en la carcasa. Asegúrese de que la orientación de montaje permita la inserción y rotación sin impedimentos de la llave retenida.
Guías para la instalación en campo
- Preparación de la superficie: Asegúrese de que la superficie de montaje esté limpia, plana y libre de residuos. Use el hardware especificado para asegurar el montaje en la caja, garantizando que no se aplique torsión al cuerpo principal durante la instalación.
- Cableado de contactos: Utilice terminales apropiados para la terminación en los bloques de contactos. Verifique que los tamaños de los conductores cumplan con las normas eléctricas locales para una carga de 20 A y evitar sobrecalentamientos localizados.
- Alineación mecánica: Antes del apriete final, accione el interruptor giratorio con la llave para asegurar que el mecanismo opere sin atascos. La desalineación acelerará la fatiga mecánica.
- Sellado ambiental: Asegúrese de que todas las entradas de conductos estén correctamente selladas usando prensaestopas con clasificación NEMA/IP para mantener el grado de protección de la caja.
- Verificación operativa: Realice una prueba de continuidad en los contactos N.O. y N.C. tanto en las posiciones de llave retenida como liberada para verificar el correcto mapeo del estado mecánico antes de la puesta en marcha del sistema.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.
Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.