










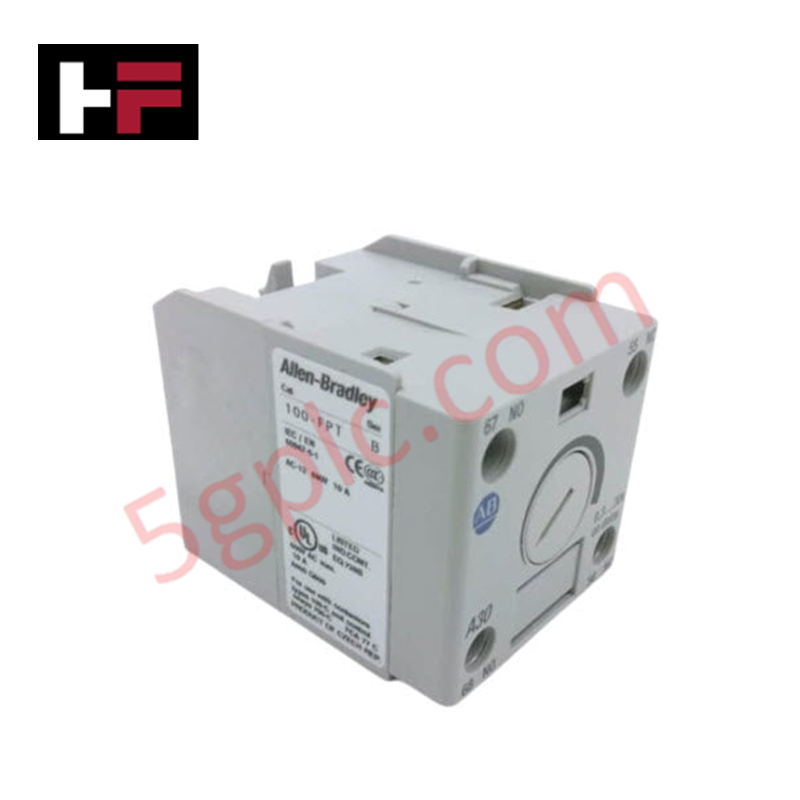
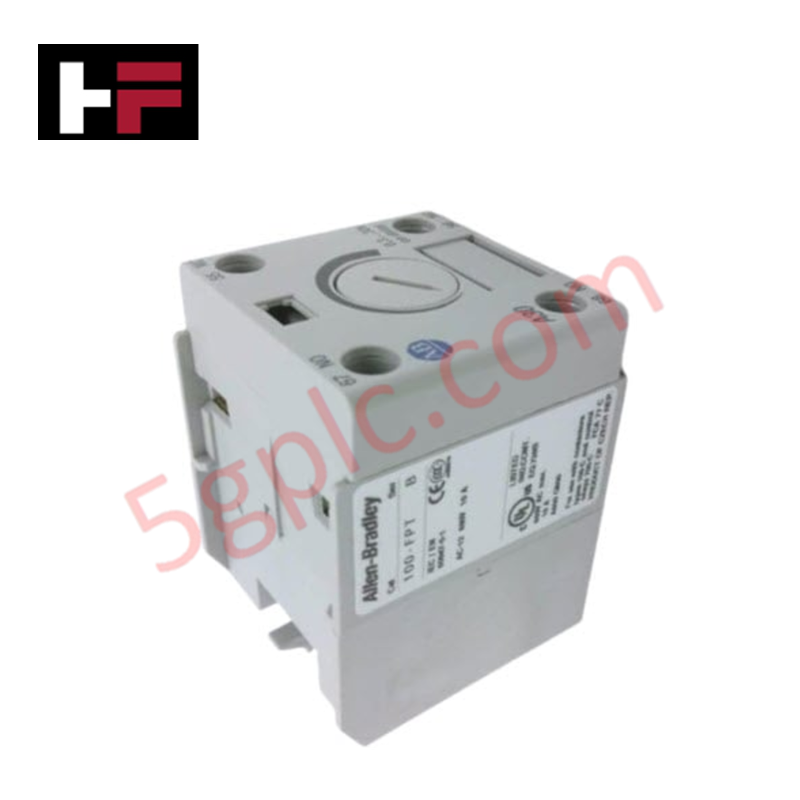


Detalles del producto
Configurado para funciones de temporización de precisión en sistemas de control industrial, el Allen Bradley 100-FPTA30 (Módulo de Temporización Neumático 100-FPTA30) proporciona la ejecución física directa del conmutador de contacto con retardo mediante un mecanismo de fuelle de temporización con purga de aire.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 100-FPTA30 |
| Marca | Allen Bradley |
| Origen | Sujeto a la documentación de envío de fábrica |
| Peso | 0.08 kg (0.18 lbs) |
| Dimensiones | Módulo de estilo abierto, montable |
| Temperatura de operación | -10 °C a 50 °C |
| Consumo de energía | Dispositivo mecánico pasivo |
| Rango de temporización | 0.3 s a 30 s |
| Función | Retardo a la conexión |
| Configuración de contacto | 1 N.O. y 1 N.C. |
| Capacidad de corriente | 10 A |
| Capacidad de voltaje | 600 V AC |
Redes Determinísticas Profinet / EtherNet/IP
El 100-FPTA30 funciona como un complemento electromecánico para conjuntos de contactores, requiriendo integración en circuitos de control que eventualmente pueden conectarse con redes determinísticas Profinet o EtherNet/IP de nivel superior. Al mapear el estado de este módulo de temporización a una entrada PLC, los diseñadores del sistema deben considerar la variación del retardo mecánico inherente al fuelle neumático. La naturaleza determinística de la red de control depende de la interpretación precisa del cambio de estado iniciado por el 100-FPTA30, lo que requiere una configuración adecuada de anti-rebote y temporizador en la lógica de control para gestionar la transición del retardo neumático a la señal de salida eléctrica.
Preguntas Frecuentes
P: ¿Permite el 100-FPTA30 el ajuste en campo del intervalo de temporización?
R: Sí. El módulo cuenta con un dial ajustable que varía la tasa de purga de aire en el fuelle neumático, permitiendo al usuario seleccionar un período de retardo a la conexión entre 0.3 s y 30 s.
P: ¿Es este módulo de temporización compatible con circuitos de control de CA de alto voltaje?
R: Sí. El módulo está clasificado para operación a 600 V AC, lo que lo hace adecuado para integración directa en circuitos estándar de control de contactores de potencia. Asegúrese de que el cableado asociado esté clasificado para el voltaje del circuito.
Guías para la Instalación en Campo
- Montaje: Fije el 100-FPTA30 directamente al mecanismo del contactor anfitrión según la interfaz de montaje del fabricante. Asegúrese de que la unidad esté firmemente asentada para evitar desviaciones de temporización causadas por vibraciones.
- Alineación: Verifique que el pasador del actuador esté correctamente alineado con el armadura del contactor. Una alineación incorrecta puede causar atascos y un rendimiento de temporización inconsistente.
- Ambiente: Instale en un recinto que proteja el módulo del polvo excesivo y la niebla de aceite, ya que los fuelles neumáticos son sensibles a contaminantes ambientales que pueden alterar la tasa de purga de aire.
- Cableado: Use solo conductores de cobre. Apriete todos los tornillos de terminales según los valores especificados en el boletín técnico adjunto para evitar conexiones sueltas en circuitos de 10 A.
- Pruebas: Después de la instalación física, realice ciclos repetidos para confirmar la repetibilidad del intervalo de temporización. Puede ser necesaria una calibración tras el montaje inicial para alinear los ajustes del dial con el retardo de proceso deseado.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.
Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.