










Detalhes do Produto
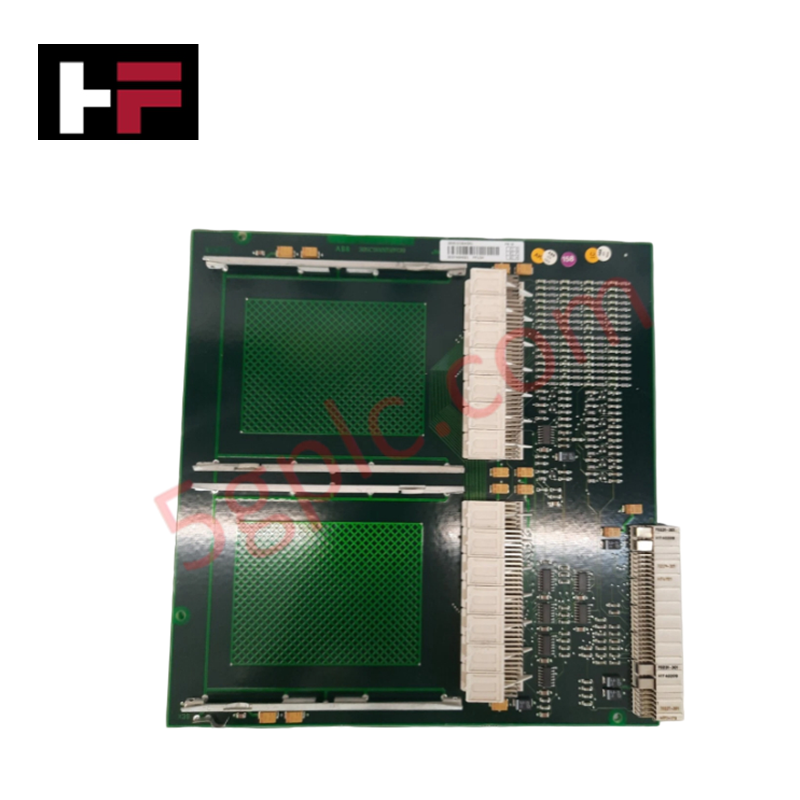
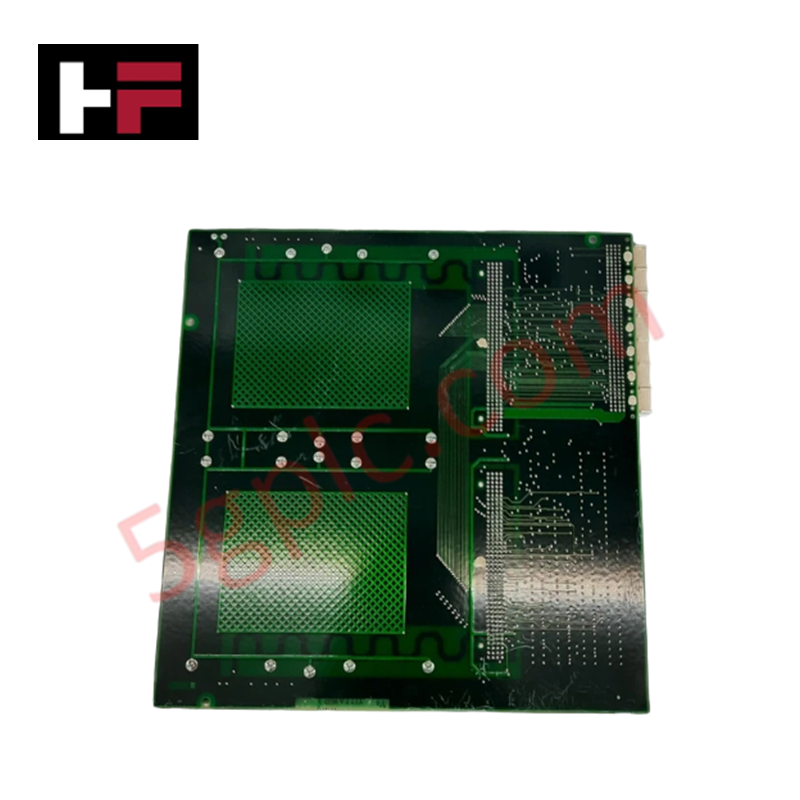
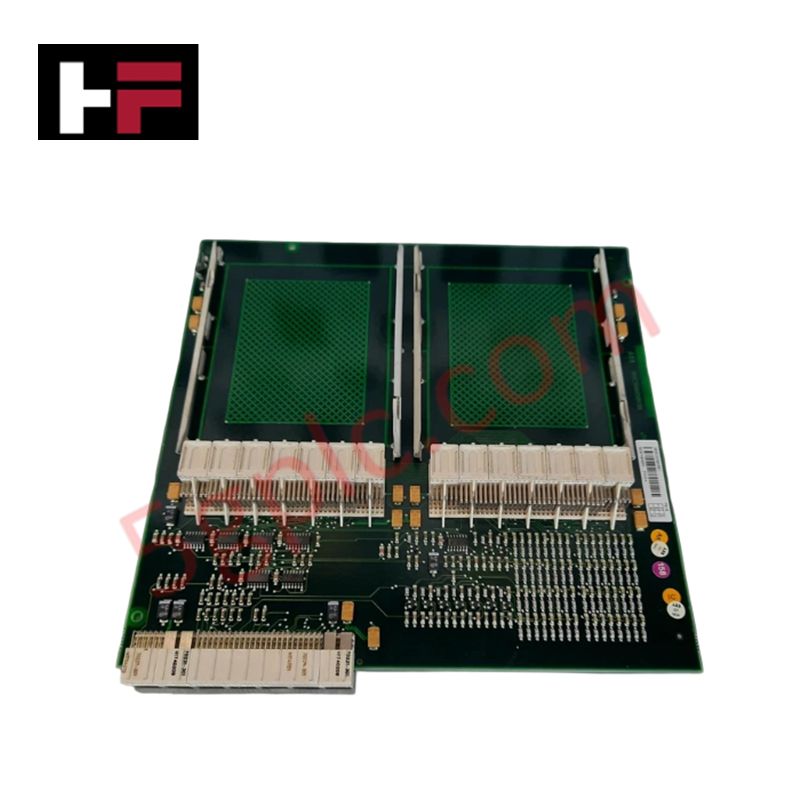
O ABB PM154 3BSE003645R1, também catalogado como a Placa Processadora PM154, opera como um componente de hardware dedicado para execução redundante dupla e tarefas de controle de fieldbus nas plataformas AC800M e Advant Controller.
Especificações de Hardware
| Parâmetro | Especificação |
|---|---|
| Modelo | PM154 |
| Número da Peça | 3BSE003645R1 |
| Marca | ABB |
| Origem | Suécia |
| Peso | Aproximadamente 1,10 kg |
| Dimensões | Tamanho padrão de slot para placa de sub-rack (aprox. 240 mm x 180 mm x 35 mm) |
| Temperatura de Operação | -25 °C a +70 °C |
| Consumo de Energia | Máx. 15 W (carga lógica interna) |
| Protocolos de Comunicação | Ethernet redundante, RS-232, RS-485, interface PROFIBUS DP via fieldbus |
| Ferramenta de Programação | Control Builder M (CBM) |
| Redundância do Sistema | Execução contínua primária/secundária suportada por hardware |
| Capacidade de Expansão | Conectividade direta via barramento para a série de módulos I/O S800 |
Compatibilidade de Firmware Flash e Comunicações Determinísticas no Backplane
Projetado para racks de controle de alta disponibilidade, o módulo processador ABB PM154 sincroniza estruturas de memória operacional através da arquitetura de barramento Ethernet redundante. O processamento lógico interno coordena a compatibilidade do firmware flash para garantir a troca contínua da CPU primária para a secundária dentro de ciclos de tarefas determinísticos. A unidade gerencia a velocidade de comunicação do barramento backplane e a escalabilidade da densidade de I/O nas conexões downstream PROFIBUS DP e racks I/O da série S800, mantendo o jitter do ciclo dentro de limites rigorosos de sub-milissegundos durante a execução completa do loop de controle.
Perguntas Frequentes
P: Como é realizada a troca contínua da CPU entre módulos PM154 redundantes?
R: Configurações de controle redundantes utilizam links dedicados de sincronização de alta velocidade entre as unidades primária e reserva. Quando a CPU ativa detecta uma falha no sistema ou interrupção de energia, a transferência de dados de estado permite que o módulo secundário assuma a execução das tarefas sem perder as saídas do loop de I/O.
P: É possível carregar atualizações de firmware no módulo PM154 enquanto ele está online?
R: A atualização online do firmware depende da compatibilidade da versão do software no Control Builder M (CBM). Arquiteturas com processadores duplos permitem atualizar primeiro a unidade reserva antes de acionar uma troca redundante controlada para atualizar o módulo restante.
P: Quais são os requisitos de alimentação do backplane para uma configuração de rack com dois PM154?
R: Cada placa processadora PM154 consome energia diretamente do barramento de distribuição de energia de 24 VDC do backplane. A fonte de alimentação do sistema deve ser dimensionada para acomodar a soma das cargas lógicas e as correntes de partida sem cair abaixo do limite operacional de tensão.
Diretrizes para Instalação em Campo
- Verifique se o backplane do sub-rack está completamente desenergizado antes de inserir ou encaixar o módulo processador PM154 em seu slot designado no chassi.
- Assegure que as pulseiras de aterramento ESD estejam corretamente conectadas ao terminal PE do painel durante a instalação para proteger os componentes de memória CMOS contra danos eletrostáticos.
- Aperte todos os parafusos de fixação do painel frontal com torque de 0,5 Nm para manter a continuidade do aterramento do chassi e evitar deslocamentos mecânicos causados por vibração.
- Separe os cabos de comunicação serial (RS-232/485) e Ethernet das linhas de alta tensão AC, seguindo as práticas padrão industriais de rejeição de ruído.
- Conecte as terminações do shield PROFIBUS DP diretamente ao suporte de entrada de cabo aterrado para minimizar interferências eletromagnéticas de alta frequência nas linhas fieldbus.
Informações Adicionais
- Peças 100% Originais: Todos os produtos são originais e autênticos, garantindo desempenho industrial confiável.
- Garantia de Reembolso de 30 Dias: Devolva qualquer item em estoque dentro de 30 dias na embalagem original e lacrada para reembolso total (excluindo frete e taxas).
- Garantia de 12 Meses: Cobre defeitos de materiais ou fabricação; exclui uso indevido, desgaste normal ou modificações não autorizadas.
- Envio para Todo o Mundo: Enviamos via USPS, UPS, FedEx e DHL. Os prazos de entrega variam conforme o país e podem estar sujeitos a taxas alfandegárias ou de importação.
- Suporte e Contato: Assistência técnica e garantia disponível a qualquer momento. Contate-nos aqui: Contato.
- Orientação para Compra: Verifique cuidadosamente as especificações e compatibilidade do produto antes de fazer o pedido para garantir a aplicação correta.






Guia de Tecnologia e Compras

Entendendo a lógica e o controle do freio mecânico do inversor de frequência na automação industrial
Os inversores de frequência (VFDs) desempenham um papel crucial na automação industrial moderna, controlando a velocidade, o torque e a aceleração dos motores. No entanto, cargas de alta inércia e sistemas de elevação vertical exigem uma lógica precisa de frenagem mecânica para garantir a segurança operacional e evitar danos aos equipamentos.

Por que os controladores lógicos programáveis entram em modo de parada: uma análise especializada
Os sistemas de automação industrial dependem muito de Controladores Lógicos Programáveis (PLCs) para manter a produção ininterrupta. Quando um PLC muda inesperadamente do modo Run para o modo Stop, linhas inteiras de produção param.
À medida que os sistemas de controle evoluem na automação das fábricas modernas, entender as causas raiz dessas interrupções ajuda os engenheiros a minimizar o dispendioso tempo de inatividade. Este guia técnico explica por que os PLCs entram no modo Stop e apresenta estratégias práticas para reduzir falhas no sistema.

Entendendo as causas-raiz da parada não planejada do CLP na automação industrial
Controladores Lógicos Programáveis modernos gerenciam a execução por meio de estados operacionais distintos: Executar, Parar, Inicialização e Suspensão. Durante a energização, o controlador inicializa os registradores de memória no modo Parar antes de passar brevemente para o modo Inicialização. Nessa fase, os autodiagnósticos internos avaliam a integridade do sistema, tanto do hardware quanto dos programas do usuário. Se o controlador não detectar falhas críticas, ele entra no modo Executar para executar continuamente o programa de controle. No entanto, qualquer anomalia grave no sistema faz a CPU voltar imediatamente ao modo Parar, para evitar o comportamento errático das máquinas em toda a fábrica.