










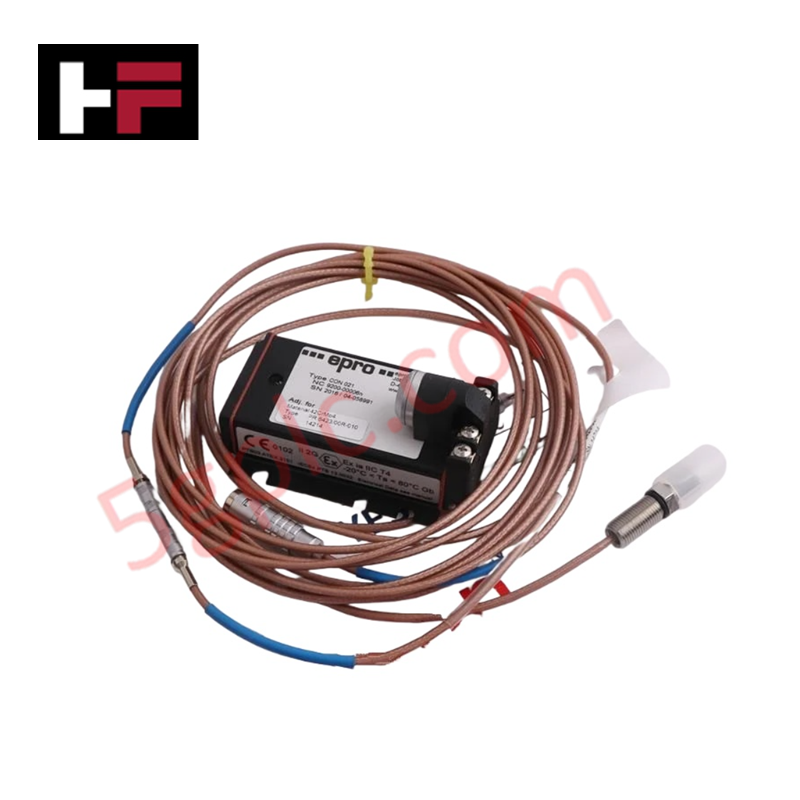
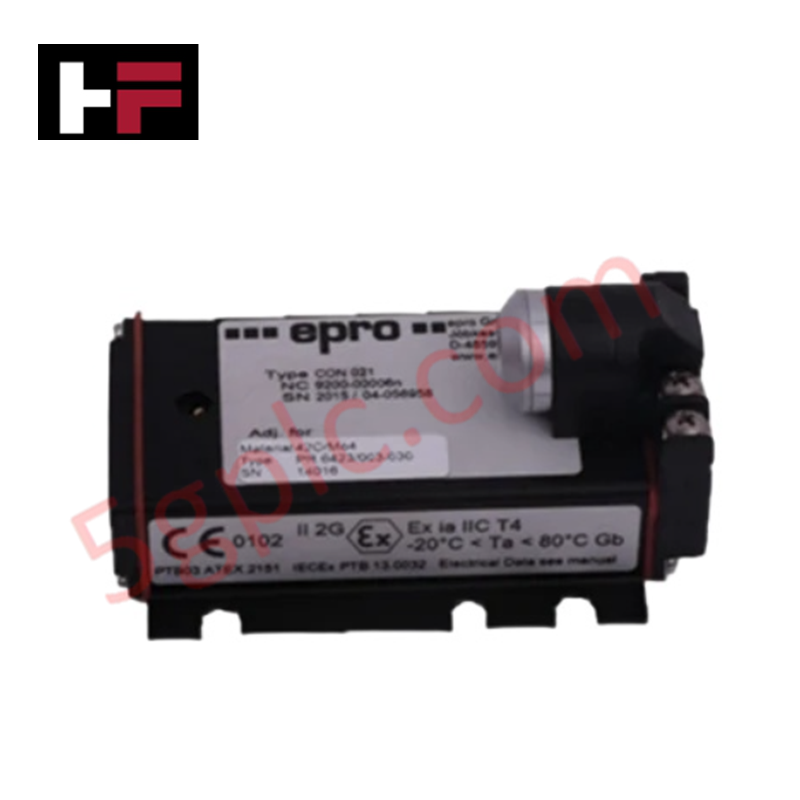
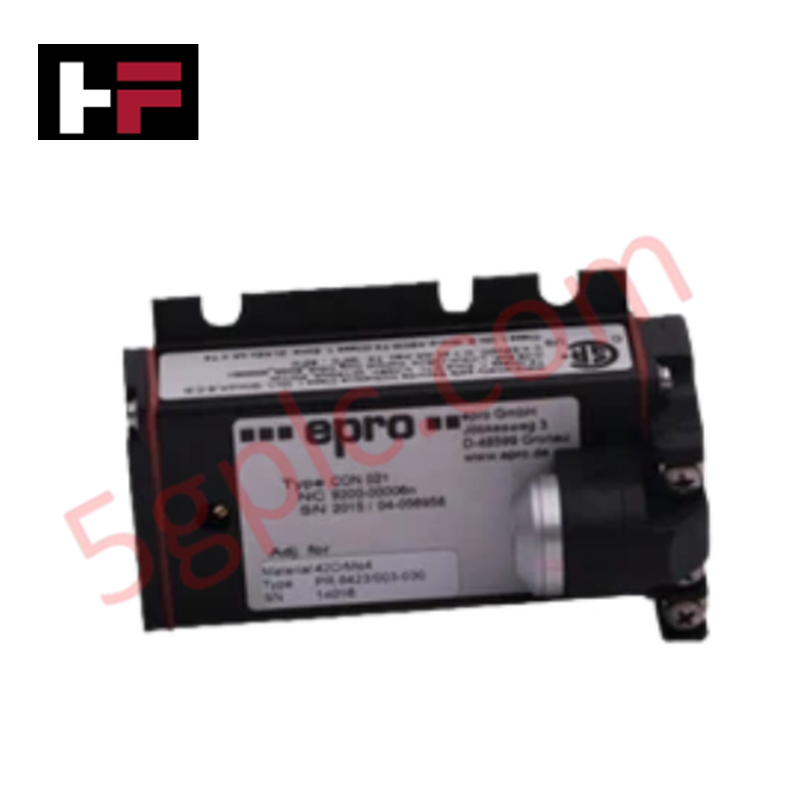
Detalhes do Produto
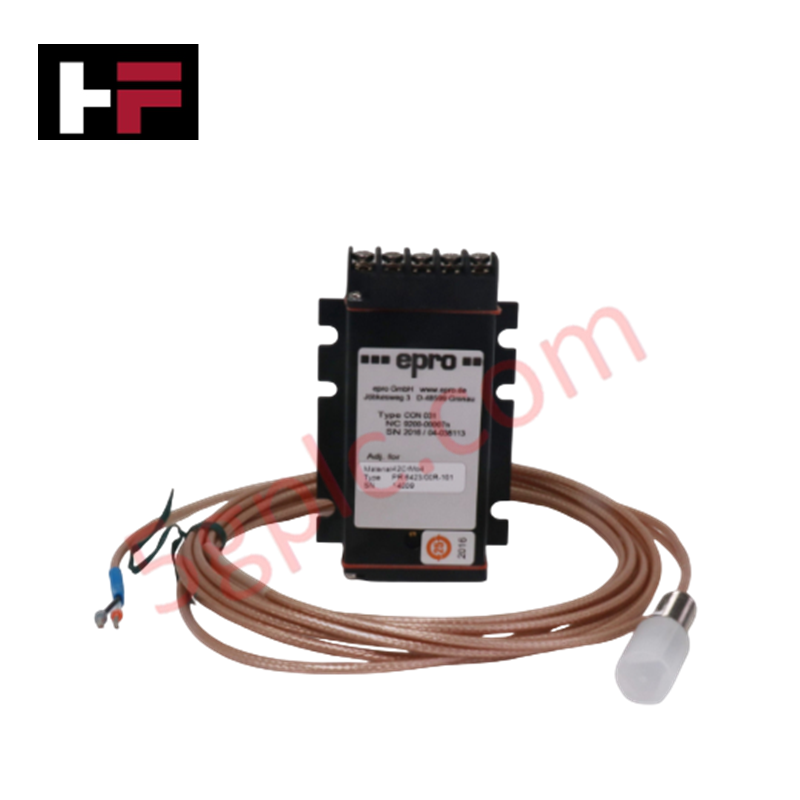
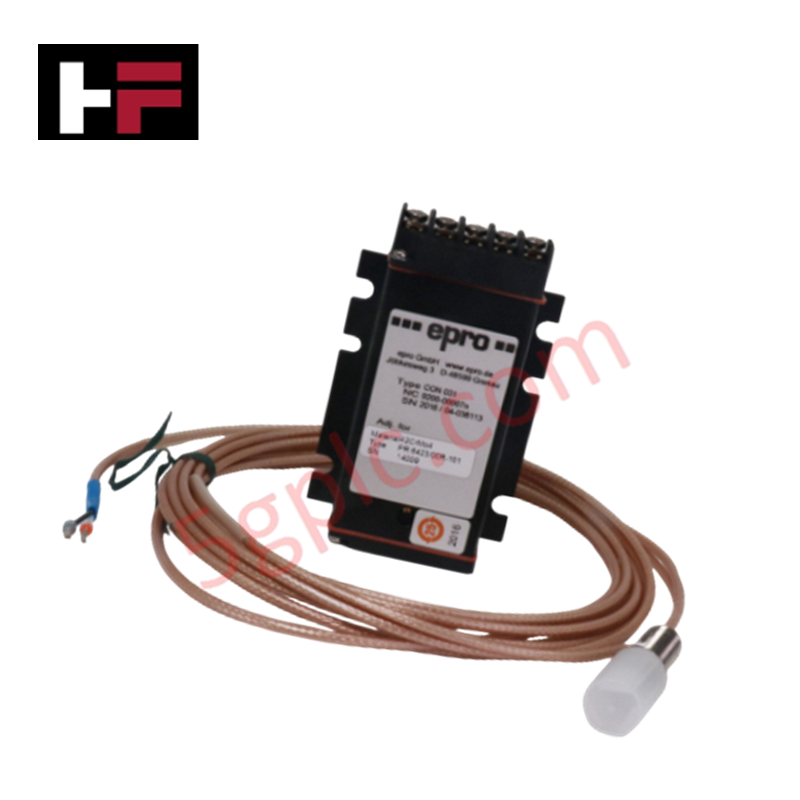
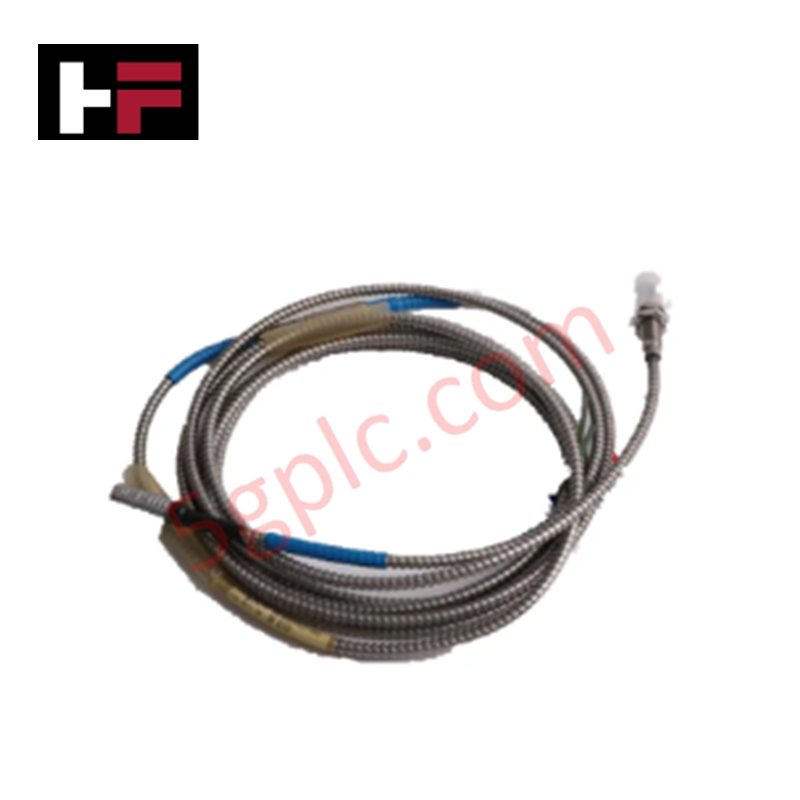
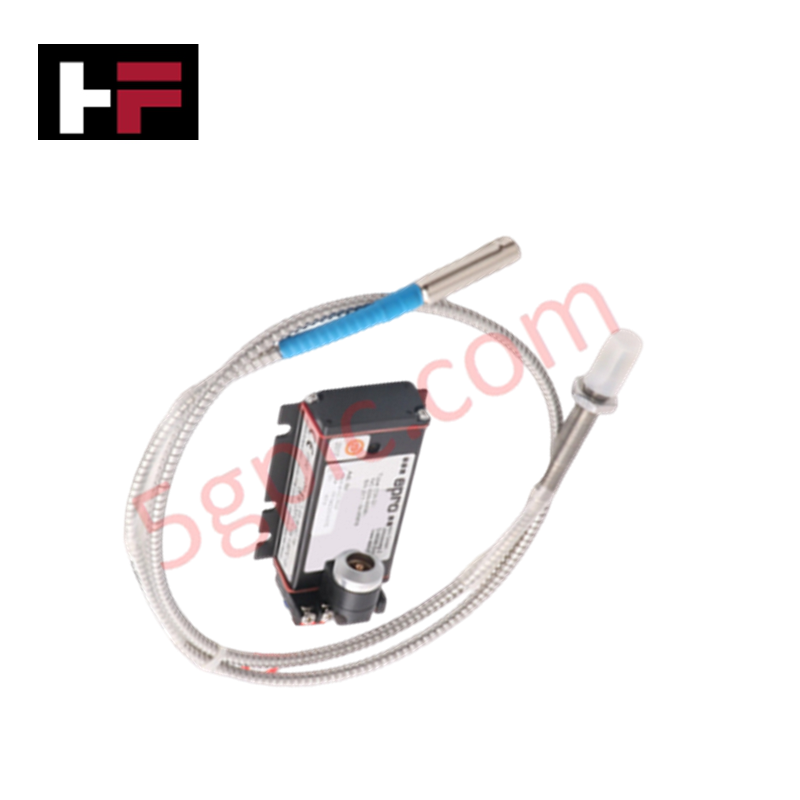
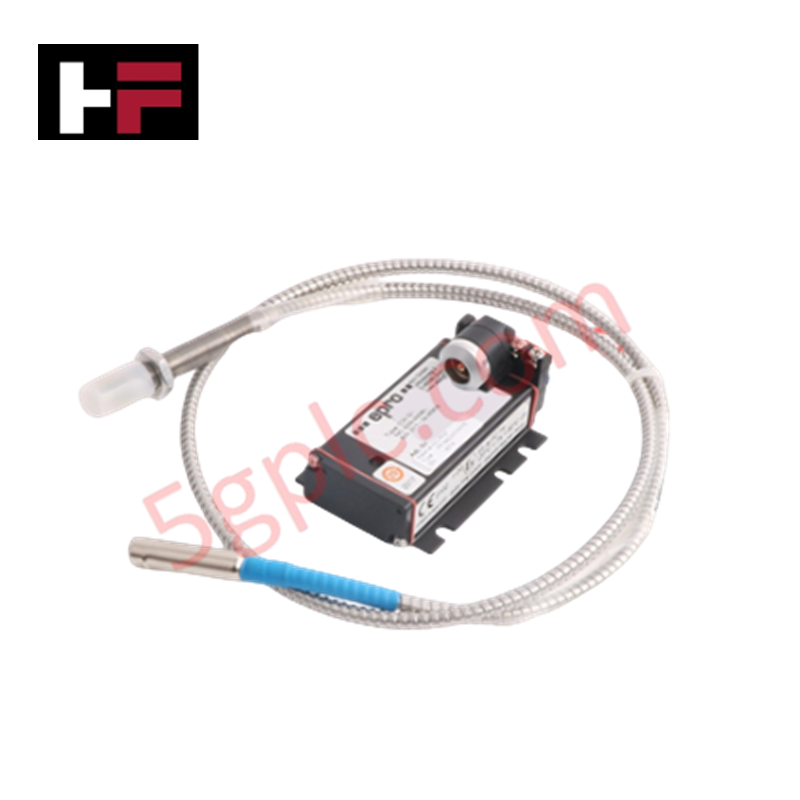
Configurado para monitoramento preciso do deslocamento do eixo em máquinas rotativas, o Epro PR6426/010-140 + CON011/916-120 (Sensor de Corrente de Foucault PR6426/010-140) oferece execução elétrica física direta para medir a vibração radial e axial relativa do eixo. O sistema utiliza indução eletromagnética para gerar uma saída de tensão linear proporcional à distância entre a ponta da sonda de 8 mm e o alvo condutor observado, facilitando a avaliação contínua da dinâmica do rotor por meio de uma interface com cabo de extensão de 120 metros.
Especificações de Hardware
| Parâmetro | Especificação |
|---|---|
| Modelo | PR6426/010-140 + CON011/916-120 |
| Marca | Epro |
| Temperatura de Operação | -35 a 150 °C (Sonda) |
| Consumo de Energia | -24 V DC (± 1%) |
| Sensibilidade | 8,0 V/mm |
| Faixa Linear | 2,0 mm |
Escalonamento da Sonda de Corrente de Foucault e Dinâmica do Rotor
O sistema PR6426 foi projetado para fornecer saída de sinal linear dentro da faixa de medição especificada do transdutor de 2,0 mm. É necessário um escalonamento adequado da sonda de corrente de Foucault para manter a precisão dos dados de vibração quando conectado ao instrumento de monitoramento. Durante a comissionamento, os operadores devem realizar uma validação da tensão do gap em relação ao alvo de -10 VDC, garantindo que a ponta da sonda esteja posicionada dentro do segmento linear da curva de sensibilidade do transdutor. Essa calibração é necessária para capturar com precisão a dinâmica do rotor, incluindo órbitas e excentricidades do eixo, minimizando a influência das limitações de supressão de interferência cruzada em configurações com múltiplas sondas.
Perguntas Frequentes (FAQ)
P: Qual é o impacto do comprimento do cabo de 120 metros na fidelidade do sinal?
R: O sistema é projetado para compensar as características de impedância do cabo de extensão de 120 metros. Certifique-se de que o modelo específico do transdutor corresponda à impedância do cabo para evitar atenuação do sinal e degradação da resposta em frequência na faixa de 0 a 10.000 Hz.
P: Como é validada a tensão do gap durante a instalação no local?
R: Utilize um multímetro digital de alta impedância para medir a tensão de saída na interface do sistema de monitoramento. Ajuste a distância da sonda em relação ao alvo do eixo até que a saída indique -10 VDC, que corresponde ao ponto médio da faixa operacional linear.
Diretrizes para Instalação em Campo
- Inspecione a ponta da sonda de 8 mm para detectar danos mecânicos ou detritos metálicos que possam introduzir não linearidades no sinal de saída.
- Fixe a sonda em um suporte rígido para evitar vibrações ressonantes que possam contaminar os dados de deslocamento.
- Finalize o cabo coaxial utilizando os conectores CON011 fornecidos, garantindo que todas as conexões estejam blindadas e aterradas no ponto de entrada do rack para minimizar interferências eletromagnéticas.
- Passe o cabo de 120 metros por dutos dedicados e não metálicos, se possível, para manter a integridade do sinal e evitar acoplamento indutivo com linhas de alta tensão.
- Realize uma verificação de calibração estática em escala total após a instalação para confirmar que a saída de deslocamento permanece consistente com as medições do gap alvo.
Informações Adicionais
- Peças 100% Originais: Todos os produtos são originais e autênticos, garantindo desempenho industrial confiável.
- Garantia de Reembolso de 30 Dias: Devolva qualquer item em estoque dentro de 30 dias na embalagem original e lacrada para reembolso total (excluindo frete e taxas).
- Garantia de 12 Meses: Cobre defeitos de materiais ou fabricação; exclui uso indevido, desgaste normal ou modificações não autorizadas.
- Envio para Todo o Mundo: Enviamos via USPS, UPS, FedEx e DHL. Os prazos de entrega variam conforme o país e podem estar sujeitos a taxas alfandegárias ou de importação.
- Suporte e Contato: Assistência técnica e garantia disponível a qualquer momento. Contate-nos aqui: Contato.
- Orientação para Compra: Verifique cuidadosamente as especificações e compatibilidade do produto antes de fazer o pedido para garantir a aplicação correta.




Guia de Tecnologia e Compras

Entendendo a lógica e o controle do freio mecânico do inversor de frequência na automação industrial
Os inversores de frequência (VFDs) desempenham um papel crucial na automação industrial moderna, controlando a velocidade, o torque e a aceleração dos motores. No entanto, cargas de alta inércia e sistemas de elevação vertical exigem uma lógica precisa de frenagem mecânica para garantir a segurança operacional e evitar danos aos equipamentos.

Por que os controladores lógicos programáveis entram em modo de parada: uma análise especializada
Os sistemas de automação industrial dependem muito de Controladores Lógicos Programáveis (PLCs) para manter a produção ininterrupta. Quando um PLC muda inesperadamente do modo Run para o modo Stop, linhas inteiras de produção param.
À medida que os sistemas de controle evoluem na automação das fábricas modernas, entender as causas raiz dessas interrupções ajuda os engenheiros a minimizar o dispendioso tempo de inatividade. Este guia técnico explica por que os PLCs entram no modo Stop e apresenta estratégias práticas para reduzir falhas no sistema.

Entendendo as causas-raiz da parada não planejada do CLP na automação industrial
Controladores Lógicos Programáveis modernos gerenciam a execução por meio de estados operacionais distintos: Executar, Parar, Inicialização e Suspensão. Durante a energização, o controlador inicializa os registradores de memória no modo Parar antes de passar brevemente para o modo Inicialização. Nessa fase, os autodiagnósticos internos avaliam a integridade do sistema, tanto do hardware quanto dos programas do usuário. Se o controlador não detectar falhas críticas, ele entra no modo Executar para executar continuamente o programa de controle. No entanto, qualquer anomalia grave no sistema faz a CPU voltar imediatamente ao modo Parar, para evitar o comportamento errático das máquinas em toda a fábrica.