












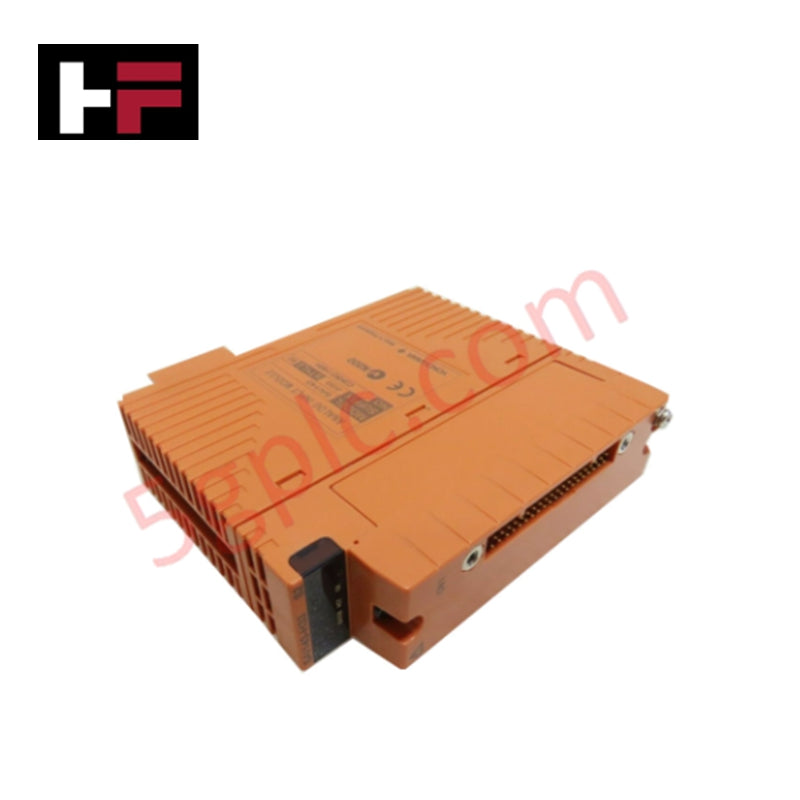
Détails du produit
Présentation technique
Le SAI143-H63 est une interface d’entrée analogique haute fiabilité conçue pour le système instrumenté de sécurité Yokogawa ProSafe-RS. Ce module est spécifiquement conçu pour gérer 16 canaux de signaux 4 à 20 mA provenant de transmetteurs de terrain, fournissant l’acquisition de données critique nécessaire aux boucles de sécurité certifiées SIL.
Une caractéristique clé du SAI143-H63 est sa robustesse environnementale. Le suffixe « 63 » indique que le module est équipé d’un revêtement conforme à la norme ISA G3 pour une résistance supérieure à la corrosion et qu’il est conçu pour une plage de température de fonctionnement étendue de -20 à 70 °C. Bien que certaines documentations anciennes le classent à tort comme une sortie numérique, il s’agit fondamentalement d’un module d’entrée analogique haute performance avec capacités de communication HART intégrées, permettant la gestion à distance des équipements et le passage des diagnostics.
Caractéristiques techniques
Le SAI143-H63 offre des caractéristiques électriques et thermiques robustes pour des environnements de process exigeants :
-
Fabricant : Yokogawa Electric Corporation
-
Numéro de modèle : SAI143-H63
-
Type d’entrée : Entrée analogique (compatible HART)
-
Densité de canaux : 16 canaux avec isolation module-système
-
Plage de signal : 4 à 20 mA DC
-
Fréquence d’échantillonnage : 40 ms de mise à jour des données
-
Intégrité d’isolation : Résistance diélectrique de 1,5 kV AC (1 minute)
-
Alimentation des transmetteurs : Alimentation intégrée pour boucles 2 fils (commutation simultanée des 16 canaux)
-
Protection environnementale : Revêtement conforme ISA G3 (résistance aux gaz corrosifs)
-
Limites de fonctionnement : -20 à 70 °C (-4 à 158 °F)
-
Compatibilité d’interface : Optimisé pour borniers à pression ou connecteurs MIL
-
Masse : Environ 0,34 kg (net), 1,5 kg (poids d’expédition)
Contexte opérationnel et sécurité
Le SAI143-H63 (SAI143-H63) est généralement déployé dans des nœuds FIO (Field I/O) où la surveillance continue de la pression, du niveau ou du débit est essentielle à la sécurité de l’usine. La capacité du module à fonctionner dans de larges variations de température le rend idéal pour des armoires d’instruments distants sans climatisation active. Sa fonctionnalité HART permet aux ingénieurs de maintenance de vérifier l’état et la calibration des transmetteurs directement depuis la station de contrôle de sécurité, réduisant ainsi les interventions sur site dans des zones dangereuses.
Questions fréquentes
Quelle est la principale différence entre le SAI143-H63 et la version H03 ?
La variante H63 est conçue pour des environnements difficiles, offrant une protection contre la corrosion G3 et une plage de température plus large (-20 à 70 °C), tandis que la H03 est destinée aux salles de contrôle à température standard (0 à 60 °C).
Ce module supporte-t-il la redondance double ?
Oui. Lorsqu’il est installé dans un nid FIO compatible redondance, deux SAI143-H63 peuvent être appariés pour garantir qu’une défaillance matérielle unique n’interrompt pas la fonction de sécurité ni la surveillance du process.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre la logique et le contrôle du frein mécanique des variateurs de fréquence dans l’automatisation industrielle
Les variateurs de fréquence (VFD) jouent un rôle crucial dans l’automatisation industrielle moderne en contrôlant la vitesse, le couple et l’accélération des moteurs. Cependant, les charges à forte inertie et les systèmes de levage vertical nécessitent une logique de freinage mécanique précise pour garantir la sécurité des opérations et éviter d’endommager les équipements.

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.