











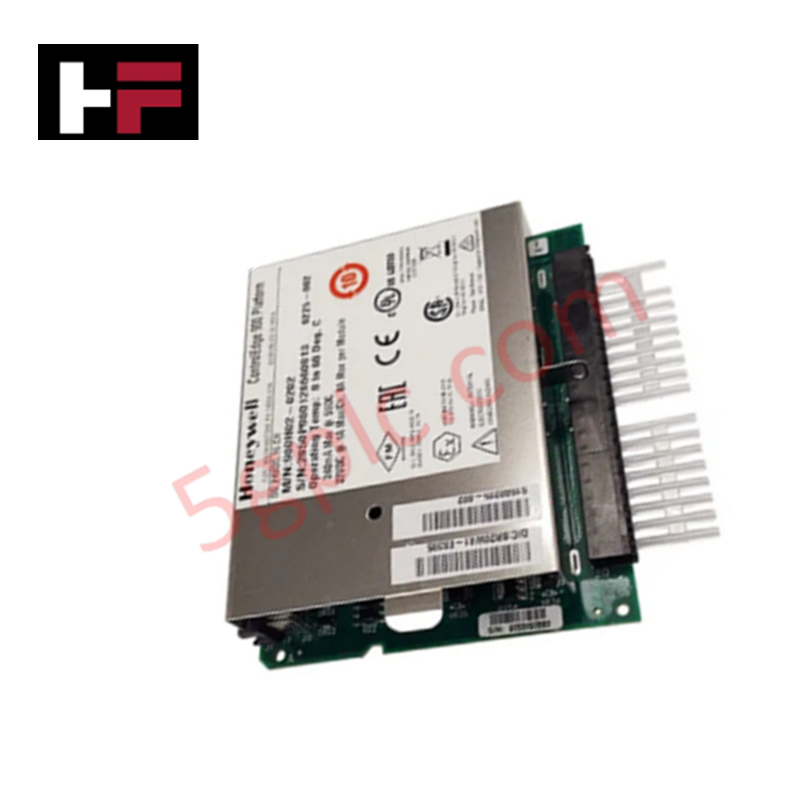


Détails du produit
Le Honeywell 900C51-0243-00, également référencé comme module processeur C50 900C51, fonctionne comme un composant matériel dédié au traitement intégré des boucles, de la logique et des séquences de contrôle au sein des plateformes de contrôleurs hybrides ControlEdge HC900.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 900C51-0243-00 |
| Marque | Honeywell |
| Origine | États-Unis |
| Poids | 360 g (0,79 lb) |
| Dimensions | 137 x 200 x 38 mm |
| Température de fonctionnement | 0 °C à 60 °C |
| Consommation électrique | Source d’alimentation du rack 24 V CC |
| Type de contrôleur | Module processeur C50 |
| Capacité de contrôle | Jusqu’à 32 boucles de contrôle |
| Capacité d’E/S | Jusqu’à 1 920 points d’E/S |
| Protocoles de communication | Modbus TCP, Ethernet/IP, Modbus RTU série |
| Logiciel de programmation | Hybrid Control Designer |
| Options de montage | Rack modulaire (châssis à 4, 8 ou 12 emplacements) |
| Catégorie de produit | API/contrôle de machines / processeurs CPU |
Intégration des boucles HART 4-20 mA et du contrôle des procédés
Le module processeur 900C51-0243-00 coordonne des flux d’automatisation à haute densité en exécutant jusqu’à 32 boucles de contrôle PID avec 1 920 points d’E/S terrain. Fonctionnant sur des réseaux déterministes Modbus TCP et Ethernet/IP, le contrôleur traite les entrées terrain numérisées provenant de cartes analogiques multicanaux connectées à des instruments utilisant le protocole de boucle HART 4-20 mA. Les algorithmes intégrés de compensation de soudure froide (CJC) assurent le traitement des signaux des thermocouples au niveau de l’interface d’E/S, maintenant la vitesse d’exécution des boucles et la synchronisation du système sur l’ensemble du châssis de fond de panier.
Foire aux questions
Q : Quel est le nombre maximal de boucles PID gérées par le processeur 900C51-0243-00 ?
R : Le module exécute simultanément jusqu’à 32 boucles indépendantes de contrôle des procédés.
Q : Quels protocoles de communication sont pris en charge nativement par les interfaces de la carte ?
R : Le processeur comprend des ports matériels pour les communications Modbus TCP, Ethernet/IP et Modbus RTU série.
Q : Quelle suite logicielle est nécessaire pour configurer les routines logiques et les boucles sur le 900C51-0243-00 ?
R : La configuration du système et le développement de la logique s’effectuent à l’aide du logiciel Honeywell Hybrid Control Designer.
Directives d’installation sur site
- Vérifiez que l’alimentation d’entrée du rack 24 V CC est complètement déconnectée avant d’insérer le module processeur dans l’emplacement prévu du rack du contrôleur.
- Alignez précisément les connecteurs de bord de la carte électronique du module avec les guides du fond de panier du rack, puis poussez uniformément jusqu’à ce que l’unité soit fermement en place.
- Serrez les vis de retenue supérieure et inférieure afin d’assurer une mise à la terre équipotentielle à faible impédance et d’empêcher tout détachement physique sous l’effet des vibrations.
- Utilisez des câbles Ethernet CAT5e ou CAT6 blindés pour les liaisons réseau Modbus TCP et Ethernet/IP, en raccordant les blindages à un seul point de mise à la terre du châssis.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.