










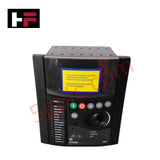
Détails du produit
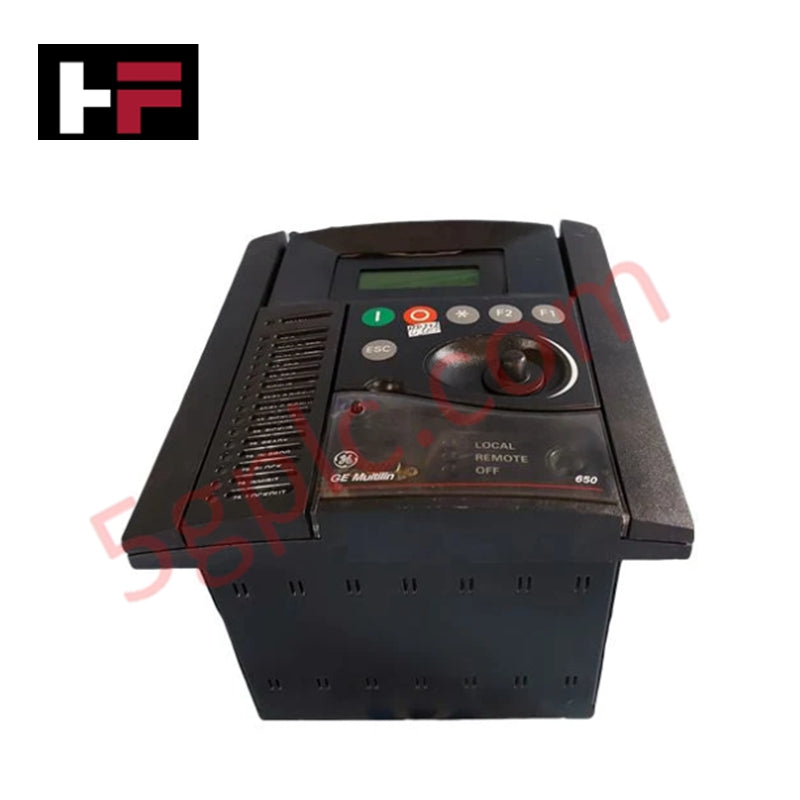
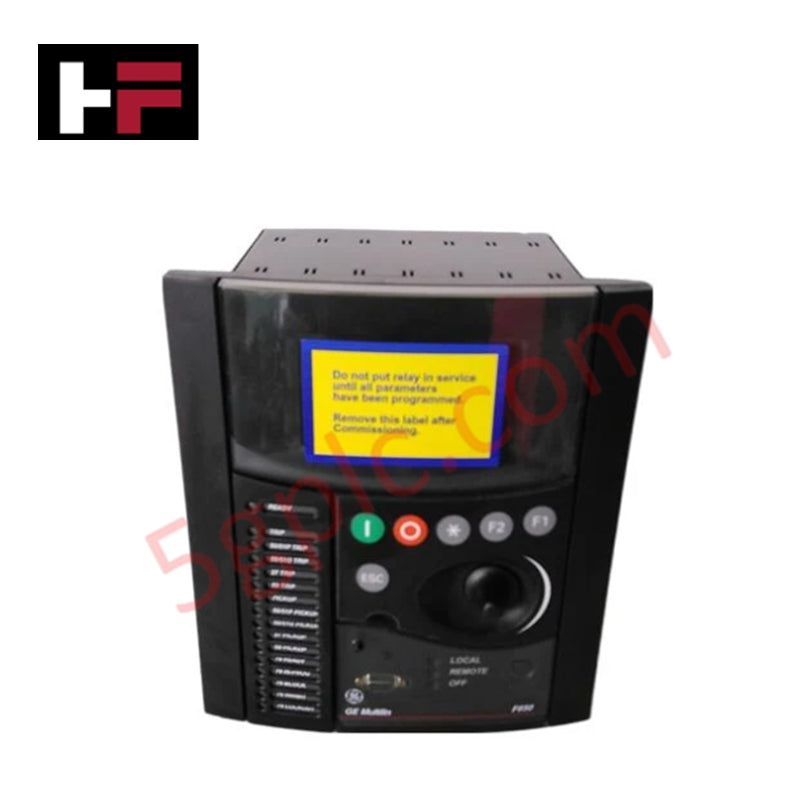
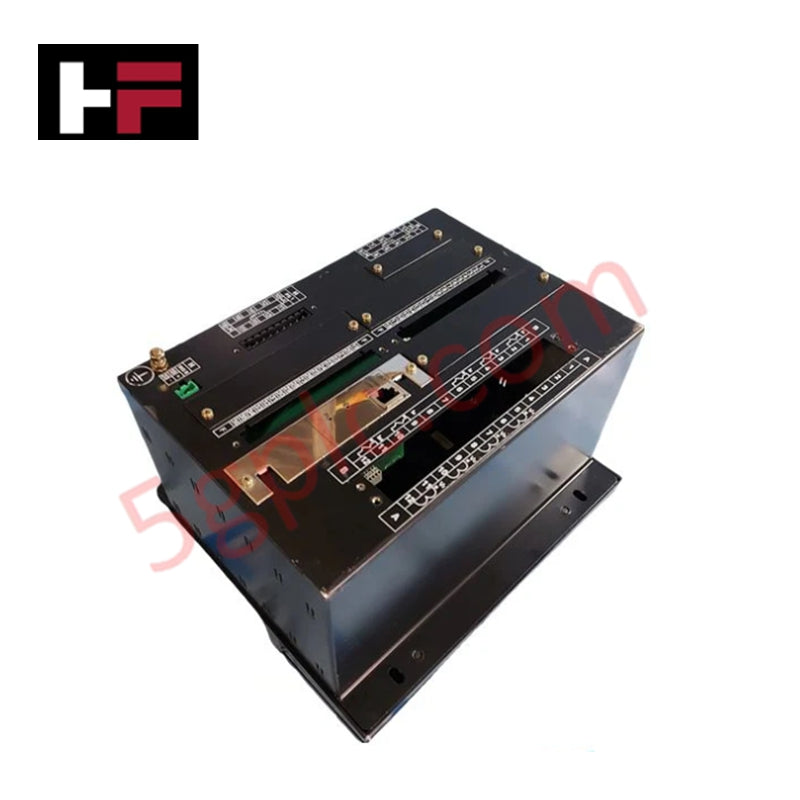
Configuré pour la protection des alimentateurs et la gestion de la distribution dans les systèmes de contrôle industriel, le GE Fanuc F650BAEF1G0HIC (relais de protection et de contrôle F650) assure l’exécution physique/électrique directe de la logique de protection contre les surintensités ainsi que l’enregistrement des événements en temps réel.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | F650BAEF1G0HIC |
| Marque | GE Fanuc |
| Dimensions | Boîtier standard de relais |
| Température de fonctionnement | Plage industrielle |
| Tension de commande | Support multi-plages |
| Résolution temporelle | 1 ms |
| Communication | Ethernet (100 Mbps), RS485, fibre optique |
Intégration réseau déterministe PLC/DCS
Le relais F650BAEF1G0HIC s’intègre aux réseaux de contrôle déterministes via un support multi-protocoles, incluant Ethernet 100 Mbps et les liaisons fibre optique. Pour maintenir la synchronisation du système, la vitesse de communication du bus de fond de panier doit être ajustée pour correspondre à l’intervalle de sondage du contrôleur hôte. La compatibilité de la mémoire flash du firmware dépend de la révision spécifique du relais ; assurez-vous que les pilotes de communication sont alignés avec les configurations réseau du PLC/DCS maître afin d’éviter les variations de synchronisation. La capacité d’étiquetage temporel à 1 ms du relais permet un séquençage précis des événements, nécessitant une synchronisation exacte via des protocoles temporels réseau pour garantir l’intégrité des données à travers la montée en densité d’E/S du bus de distribution local.
Questions fréquemment posées
Q : Le relais supporte-t-il le remplacement à chaud pendant le fonctionnement actif ?
R : Non. Le F650BAEF1G0HIC ne supporte pas le remplacement à chaud. Le relais doit être complètement désexcité et isolé des circuits secondaires de courant et de tension avant d’être retiré du panneau ou du châssis afin d’éviter d’endommager le fond de panier et de perdre la protection.
Q : Comment est configurée l’option d’alimentation redondante ?
R : L’alimentation redondante est gérée par une logique de commutation interne. Assurez-vous que les deux sources d’entrée sont dans la plage de tension spécifiée et correctement déphasées si le courant alternatif est utilisé, afin d’éviter toute interférence ou défaillance au démarrage.
Consignes d’installation sur site
- Montage : Fixez l’unité dans la découpe du panneau à l’aide des clips de montage fournis. Veillez à ce que l’interface soit affleurante au panneau pour préserver l’intégrité de l’immunité CEM de l’enceinte.
- Mise à la terre : Raccordez la cosse de mise à la terre du châssis directement au bus de terre principal de l’armoire. Compte tenu des exigences de communication à haute vitesse (Ethernet 100 Mbps), utilisez un chemin de terre à faible impédance pour réduire les interférences électromagnétiques (EMI).
- Câblage de communication : Lors de l’utilisation de liaisons fibre optique, assurez-vous que le rayon de courbure dépasse la spécification minimale du fabricant pour éviter l’atténuation du signal. Pour les connexions Ethernet cuivre ou RS485, utilisez des câbles blindés avec la tresse reliée au point de terre désigné sur le relais afin de prévenir les bruits en mode commun.
- Terminaison des entrées : Vérifiez le câblage secondaire des entrées de courant et de tension. Utilisez des embouts de câble appropriés pour garantir des connexions sécurisées, et contrôlez la rotation de phase par rapport à la logique de mesure interne du relais avant de mettre l’alimentation en service.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre la logique et le contrôle du frein mécanique des variateurs de fréquence dans l’automatisation industrielle
Les variateurs de fréquence (VFD) jouent un rôle crucial dans l’automatisation industrielle moderne en contrôlant la vitesse, le couple et l’accélération des moteurs. Cependant, les charges à forte inertie et les systèmes de levage vertical nécessitent une logique de freinage mécanique précise pour garantir la sécurité des opérations et éviter d’endommager les équipements.

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.