










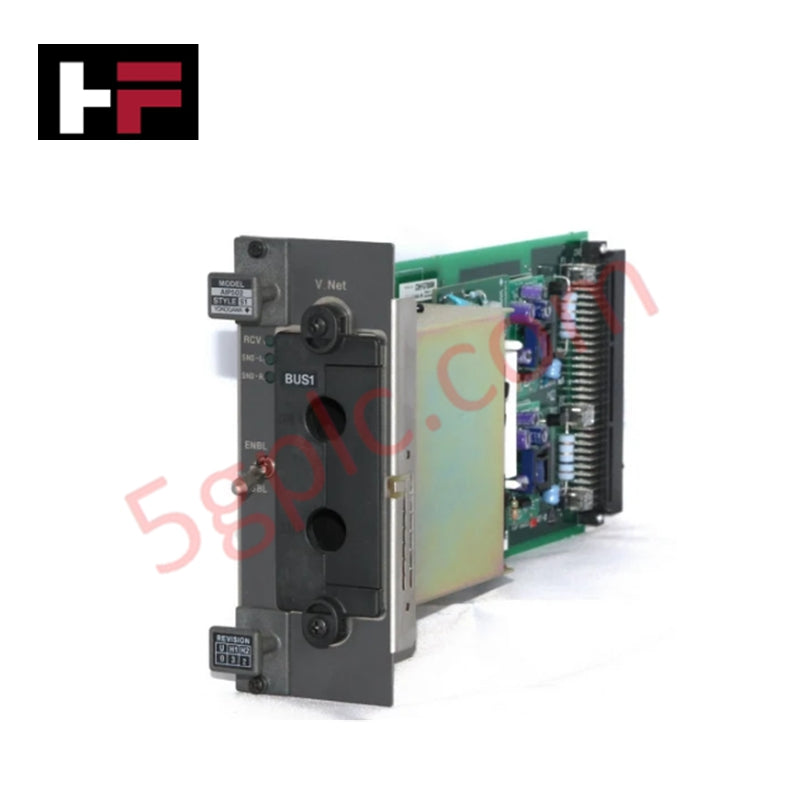
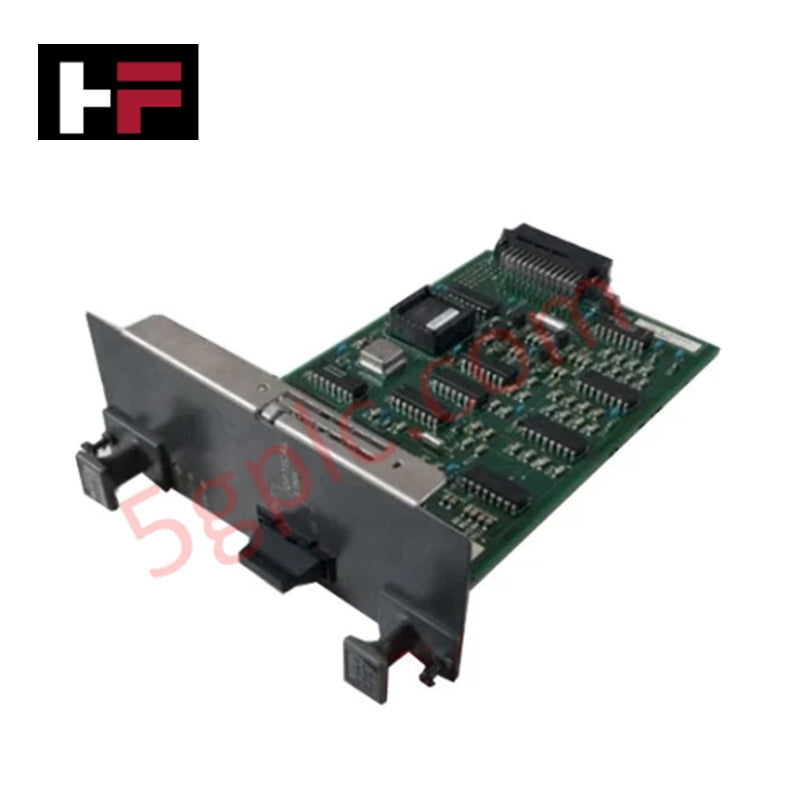
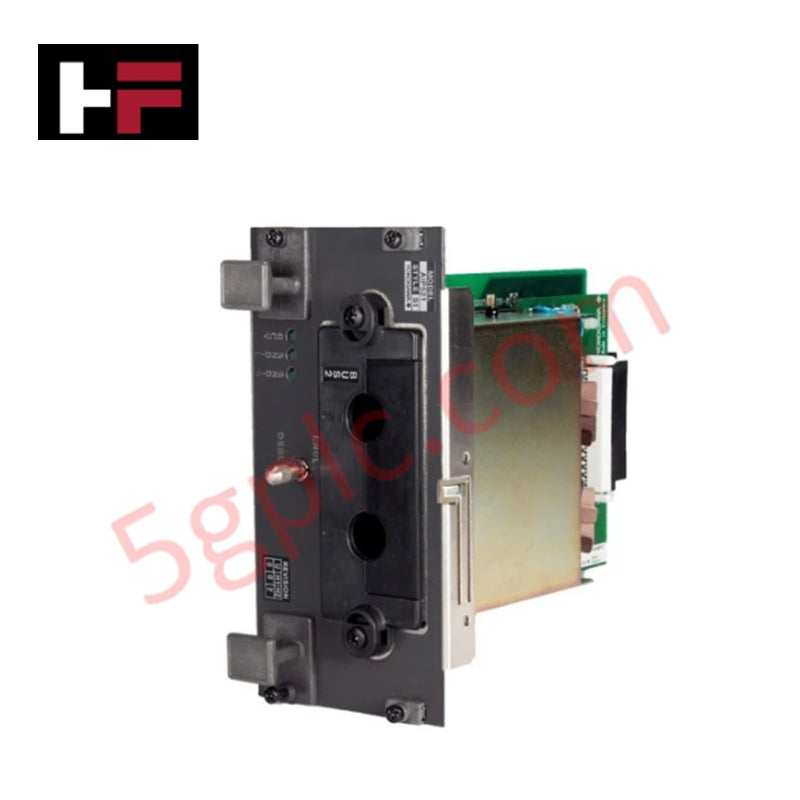
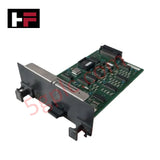
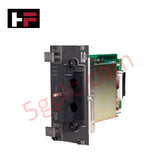
Détails du produit
Le Yokogawa AIP571 S1, également répertorié sous la référence AIP571 comme module d’entrée analogique, est un composant matériel dédié à la mesure analogique multicanal et au conditionnement des signaux au sein des plateformes de contrôle des procédés Yokogawa. Il convertit les signaux d’entrée provenant de capteurs de tension, de courant, de thermocouples et de sondes RTD en valeurs numériques haute résolution transmises via des interfaces Modbus RTU RS-485.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | AIP571 S1 |
| Marque | Yokogawa |
| Origine | Japon |
| Température de fonctionnement | -20 à +60 degrés C |
| Consommation électrique | Alimentation par bus système 24 VCC |
| Voies d’entrée | 8 voies |
| Types d’entrée pris en charge | Tension, courant, thermocouple, RTD |
| Plage d’entrée | Programmable par voie |
| Résolution | Jusqu’à 16 bits |
| Fréquence de mise à jour | Configurable (de quelques millisecondes à quelques secondes) |
| Interface de communication | Modbus RTU / RS-485 |
| Tension primaire | 24 VCC |
| Type de montage | Rail DIN |
Compensation de soudure froide (CJC) et isolation des boucles 4-20 mA
Le AIP571 S1 intègre des circuits d’isolation entre les voies afin d’éviter les boucles de masse et de protéger la logique numérique contre les bruits électriques en mode commun sur l’ensemble des 8 voies d’entrée. Pour les boucles de mesure de température, le module intègre des algorithmes de compensation de soudure froide (CJC), ainsi qu’une mise à l’échelle linéaire pour les capteurs à thermocouple et les sondes RTD. Lors du traitement des signaux de courant 4-20 mA et des signaux de tension programmables, le filtrage interne conditionne les transitoires analogiques bruts avant la conversion analogique-numérique sur 16 bits, garantissant l’intégrité des données sur les bus de télémétrie Modbus RTU.
Questions fréquemment posées
Q : Comment le AIP571 S1 gère-t-il la compensation de soudure froide pour les entrées de thermocouple ?
R : Le module utilise des capteurs de température intégrés pour effectuer une compensation continue de soudure froide sur son bornier d’entrée, en corrigeant les décalages de tension en temps réel.
Q : Chacune des 8 voies d’entrée peut-elle être configurée pour un type de capteur différent ?
R : Oui, chaque voie prend en charge une programmation logicielle individuelle afin d’accepter différentes plages d’entrée de tension, de courant, de RTD ou de thermocouple.
Q : Quel matériel de montage est nécessaire pour installer le module AIP571 S1 ?
R : Le module dispose d’un loquet de verrouillage intégré conçu pour un montage sur rail DIN standard de 35 mm à l’intérieur des armoires industrielles.
Directives d’installation sur site
- Protection contre les décharges électrostatiques : Raccordez un bracelet antistatique à la terre de l’armoire avant de manipuler ou de câbler l’ensemble du module.
- Montage sur rail DIN : Encliquetez fermement le module sur le rail DIN de 35 mm jusqu’à ce que le clip à ressort se verrouille. Vérifiez la rigidité du montage mécanique.
- Mise à la terre des blindages : Reliez à la terre tous les blindages des câbles de signal en un seul point sur la barre de terre des instruments de l’armoire afin d’éviter les courants de boucle de masse.
- Séparation du câblage : Maintenez une séparation physique entre les conducteurs d’entrée analogique basse tension et le câblage de distribution CA haute tension dans les chemins de câbles de l’armoire.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.