










Détails du produit
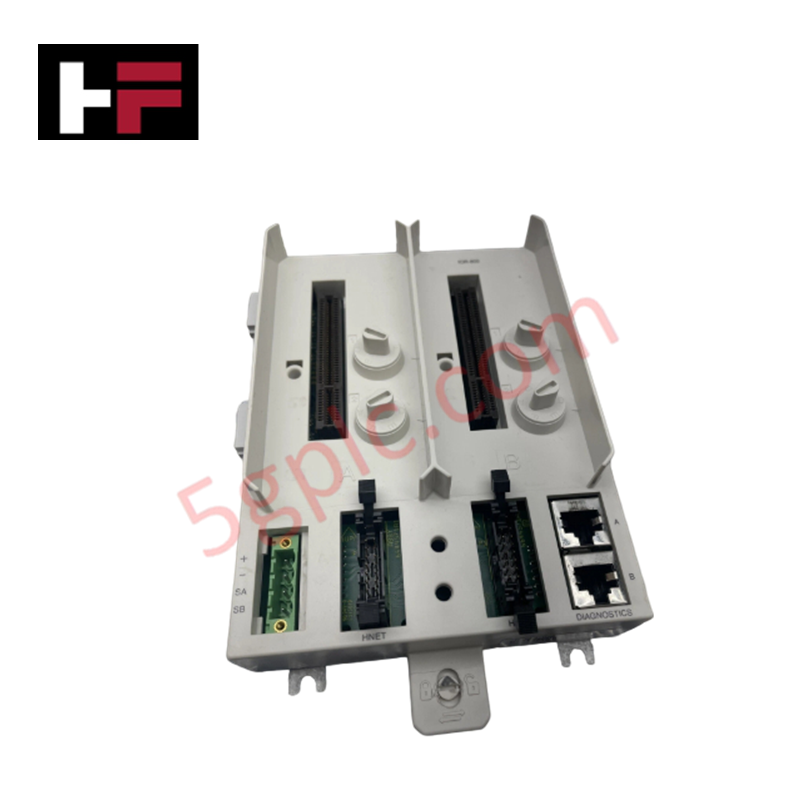
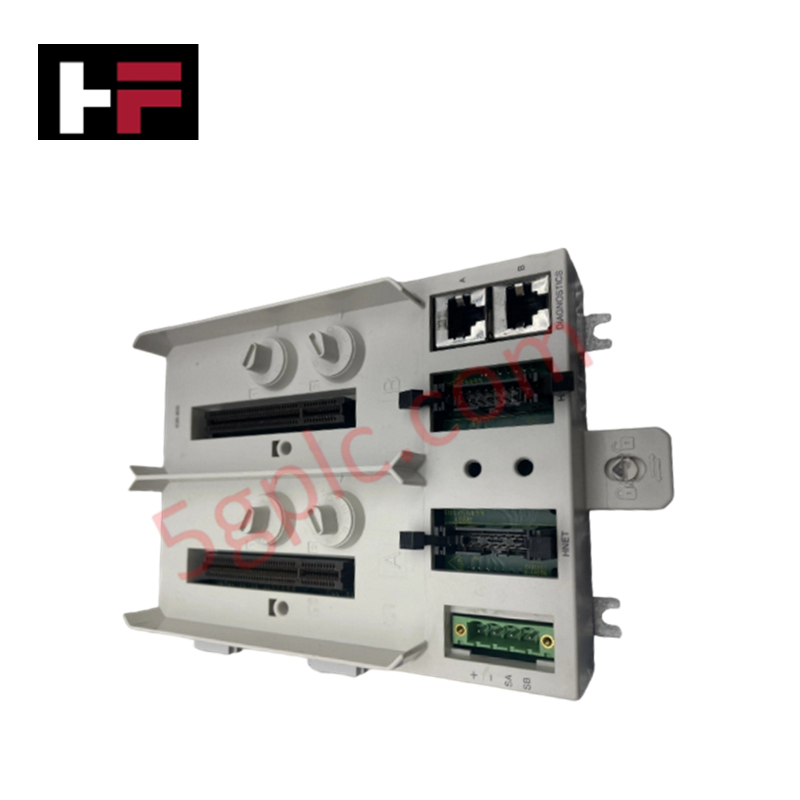
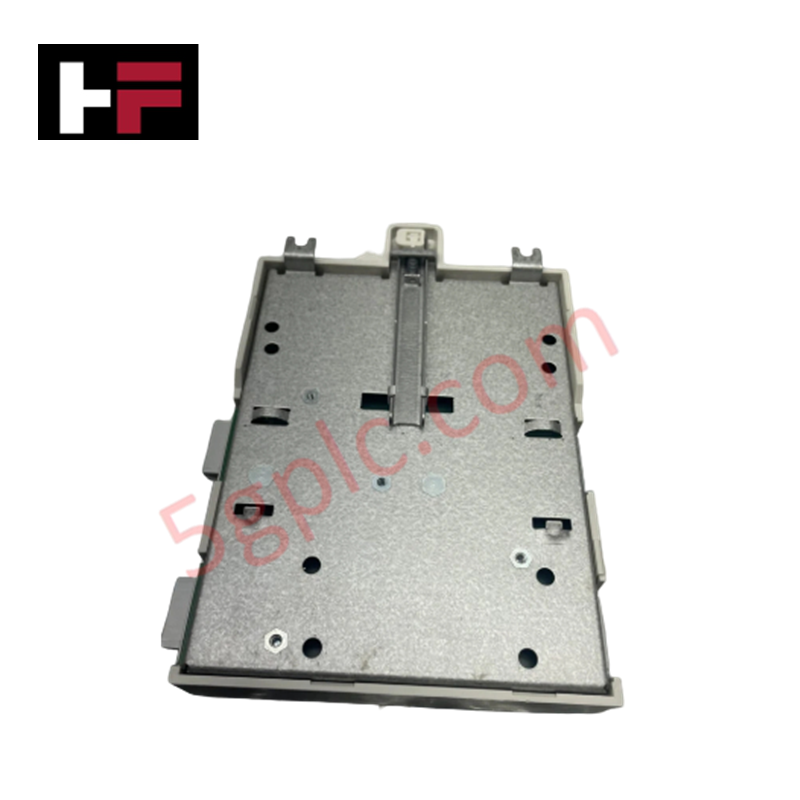
Le ABB PHBIOR8000N200, également répertorié sous le nom d’unité de terminaison de module PHBIOR8000N200, est un composant matériel dédié au routage des signaux et à la connexion des modules au sein des plateformes Harmony S800 I/O et Symphony Plus DCS. L’unité assure la terminaison physique et le pontage électrique du fond de panier afin d’interfacer les réseaux de câblage terrain avec les composants électroniques de passerelle du système.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | PHBIOR8000N200 |
| Marque | ABB |
| Origine | Opérations de fabrication ABB standard |
| Type de produit | Unités de terminaison de module |
| Poids net | 0,2 kg |
| Dimensions | 195,58 mm x 243,84 mm x 78,74 mm (L x H x P) |
| Température de fonctionnement | -10 à +55 deg C (température ambiante standard de l’armoire) |
| Consommation électrique | Dissipation due au routage passif du fond de panier |
Débit de communication du bus de fond de panier et évolutivité de la densité des E/S
La base de montage établit des chemins de signal déterministes à travers les sous-racks du système, prenant en charge un débit de communication élevé sur le bus de fond de panier entre les interfaces de passerelle et les blocs d’E/S connectés. Le routage des bornes multicanaux optimise l’évolutivité de la densité des E/S à l’intérieur des armoires de commande tout en maintenant une isolation galvanique entre les boucles de terrain et la logique interne du bus. La compatibilité du micrologiciel flash intégré avec les processeurs de passerelle raccordés garantit un alignement continu des trames sur les réseaux déterministes Profinet et EtherNet/IP.
Foire aux questions
Q : Les modules de passerelle peuvent-ils être insérés sur la base PHBIOR8000N200 alors que le câblage terrain est sous tension ?
R : Les alimentations de terrain raccordées aux blocs de terminaison de la base doivent être isolées avant l’insertion ou le retrait des modules afin d’éliminer les transitoires d’arc sur les broches des connecteurs.
Q : Comment la mise à la terre mécanique est-elle assurée par la base de montage ?
R : La mise à la terre est assurée par un contact direct métal contre métal entre les œillets des vis de montage de la base et la plaque arrière conductrice de l’armoire.
Directives d’installation sur site
- Montage dans l’armoire : Fixez l’unité de base à la plaque de montage de l’armoire à l’aide de la visserie M4 spécifiée, en vérifiant sa stabilité structurelle face aux vibrations industrielles.
- Raccordement à la terre : Connectez une tresse de liaison équipotentielle entre le bus de terre du panneau et la borne de terre du châssis située sur l’unité de base.
- Routage des câbles : Acheminez les câbles de signaux terrain dans des goulottes séparées, isolées des alimentations CA haute tension et des sorties des variateurs de fréquence.
- Inspection des bornes : Serrez toutes les bornes à vis de terrain au couple standard spécifié afin de garantir un contact à faible résistance avant la mise sous tension des appareils de terrain.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.