












Détails du produit
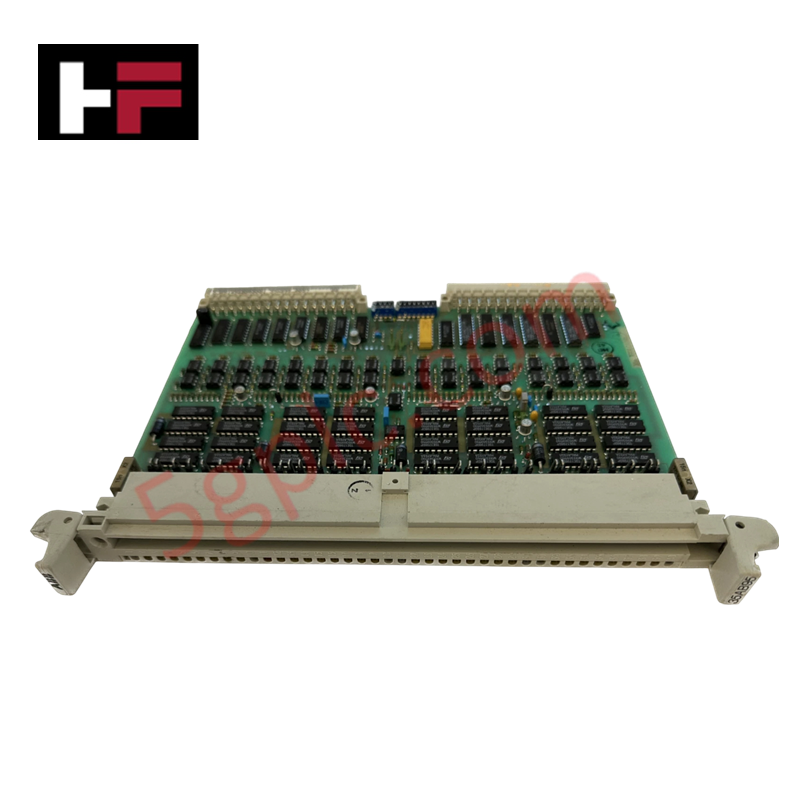
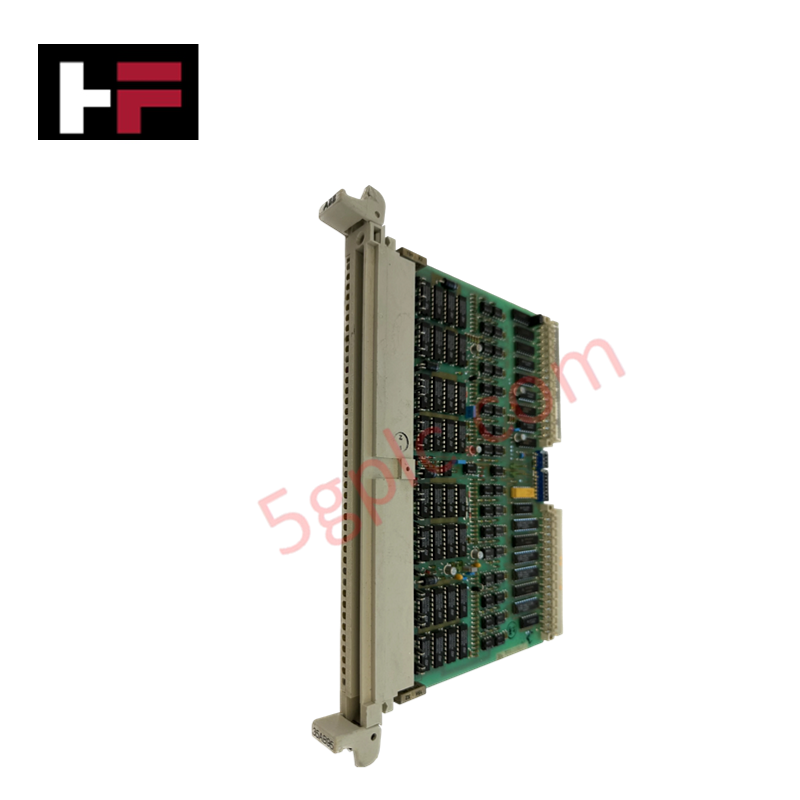
Le ABB 35AB95 GJR5145600R0001, également référencé sous le nom de 35AB95 Module de Sortie Numérique, fonctionne comme un composant matériel dédié à l'activation des signaux discrets sur le terrain et au routage des protocoles au sein des architectures PLC Procontic/Advant. Le module exécute un contrôle binaire direct sur 16 canaux de sortie numérique tout en supportant des interfaces bus à haute vitesse jusqu'à 12 Mbps sur les réseaux PROFIBUS DP-V1. Fonctionnant sous une tension d'alimentation externe nominale de 24 VCC, l'unité maintient un traitement continu des signaux dans un boîtier compact mesurant 125 x 100 x 75 mm et pesant 0,8 lb.
Spécifications Matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 35AB95 (GJR5145600R0001) |
| Modèle de Base | 35AB95 |
| Marque | ABB |
| Origine | Suède |
| Poids | 0,8 lb |
| Dimensions | 125 x 100 x 75 mm |
| Température de Fonctionnement | 0 °C à +55 °C |
| Consommation Électrique | Tirage Standard sur Backplane |
| Tension d'Alimentation | 24 VCC |
| Canaux de Sortie Numérique | 16 |
| Protocole de Communication | PROFIBUS DP-V1 |
| Vitesse Maximale d'Interface | 12 Mbps |
Vitesse de Communication sur le Bus Backplane et Réseaux Déterministes
Le module intègre une logique de traitement à haute vitesse pour maximiser la vitesse de communication sur le bus backplane entre les racks PLC adjacents. La gestion interne du protocole assure des mises à jour déterministes des trames PROFIBUS DP-V1 jusqu'à 12 Mbps, réduisant les variations de cycle lors de la montée en charge avec une forte densité d'E/S. La compatibilité avec la mémoire flash interne à faible latence garantit une synchronisation précise du verrouillage des états de sortie et une réponse prévisible des actionneurs terrain pendant l'exécution du système.
Questions Fréquemment Posées
Q : Quels sont les paramètres d'alimentation requis pour la commande des canaux de sortie externes ?
R : Le module nécessite une alimentation externe régulée de 24 VCC. Les lignes d'alimentation doivent être protégées par des fusibles à action rapide pour protéger les composants de commutation internes contre les surintensités côté terrain.
Q : Comment doit-on terminer la ligne d'interface PROFIBUS DP-V1 ?
R : Lorsqu'il est positionné à l'une des extrémités physiques d'un segment réseau fonctionnant jusqu'à 12 Mbps, des résistances de terminaison actives doivent être activées sur la connexion DB9/borne pour éviter les réflexions de signal et la corruption des données.
Consignes d'Installation sur Site
- Assurez-vous que l'alimentation du coffret et celle du backplane du rack sont complètement isolées avant de monter ou retirer le module.
- Fixez solidement le boîtier sur la voie de montage ou le sous-rack, en vérifiant que les broches du bus backplane s'engagent proprement sans contrainte mécanique.
- Connectez une sangle de mise à la terre dédiée du châssis du boîtier directement au bus de terre principal de l'équipement pour garantir une immunité efficace aux interférences.
- Maintenez une distance minimale de 100 mm entre le câblage des signaux basse tension et les conducteurs d'alimentation AC haute tension à l'intérieur des goulottes.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.