










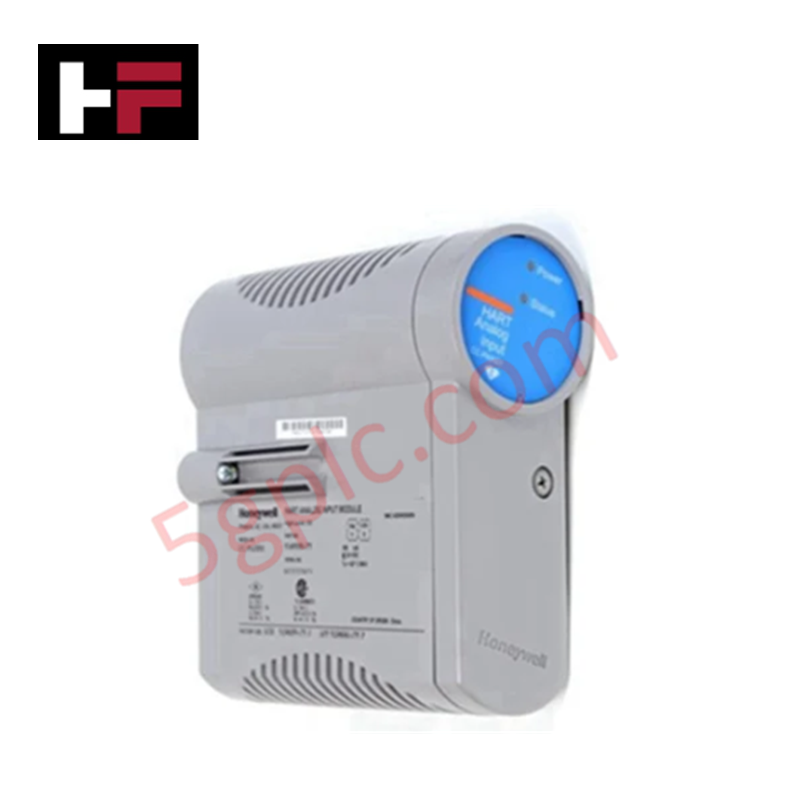
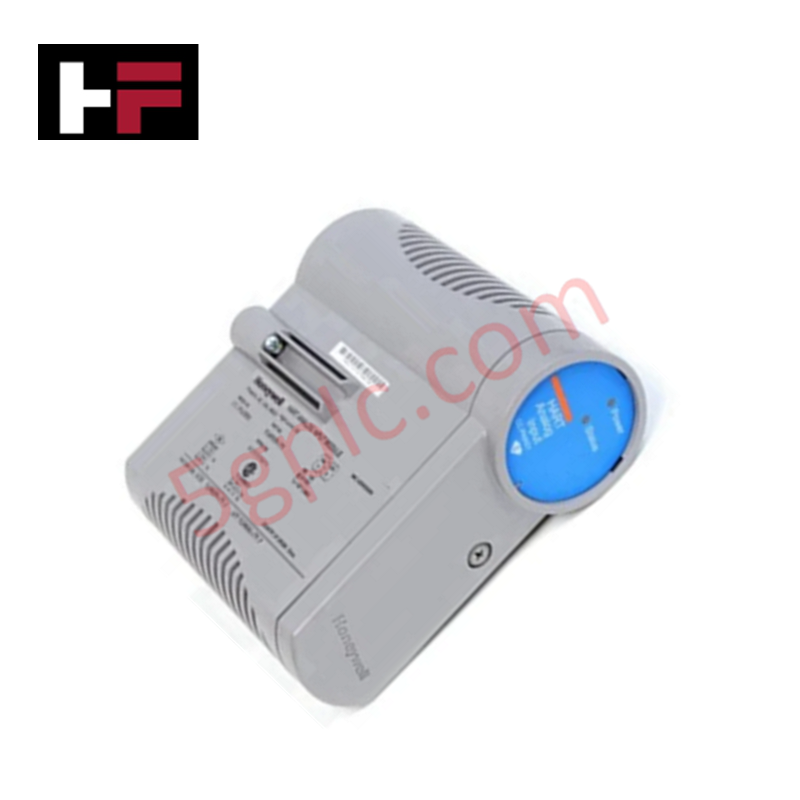
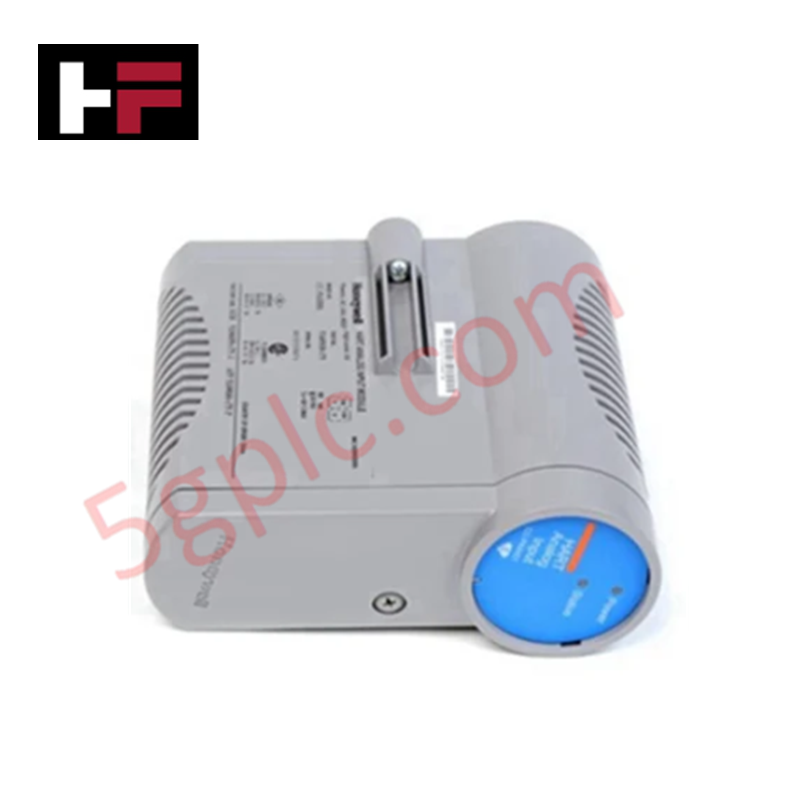
Détails du produit
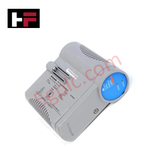
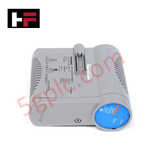
Le Honeywell 51454416-200, également référencé comme module contrôleur 51454416-200, fonctionne comme un composant matériel dédié à la conversion de puissance et à la distribution de rails régulés sur 8 emplacements de distribution au sein des plateformes Experion PKS.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 51454416-200 |
| Marque | Honeywell |
| Origine | États-Unis |
| Poids | 0,6 kg |
| Dimensions | 7 cm x 14 cm x 14,5 cm |
| Température de fonctionnement | -20 à +60 deg C (déclassement automatique au-dessus de 50 deg C) |
| Consommation électrique | Capacité de sortie de l’alimentation : 200 W |
| Plage de tension d’entrée | 100-240 V CA ou 24 V CC à plage automatique |
| Rails de sortie | +5 VCC, +12 VCC, +24 VCC |
| Distribution | 8 emplacements avec disjoncteurs intégrés |
| Isolation | 500 V CA |
| Protection contre les surtensions | +/- 4 kV entre lignes, +/- 6 kV entre ligne et terre |
Isolation des canaux et alimentation des boucles
L’étage interne de conversion de puissance intègre des topologies à transformateur à secondaires isolés galvaniquement afin de fournir une isolation diélectrique de 500 V CA entre les alimentations principales et la logique du bus interne. Les rails de sortie régulés de +5 VCC, +12 VCC et +24 VCC fournissent une alimentation à faible ondulation directement aux 8 emplacements de distribution protégés par disjoncteur. Le circuit intégré de suppression des surtensions limite les transitoires de ligne jusqu’à +/- 4 kV entre lignes et +/- 6 kV entre ligne et terre, isolant les composants électroniques du fond de panier du contrôleur DCS connecté des perturbations importantes de l’alimentation côté terrain.
Foire aux questions
Q : Comment l’alimentation gère-t-elle la dissipation thermique en cas de température ambiante élevée ?
R : Le module fonctionne sur une plage de -20 à +60 deg C et intègre une fonction de déclassement thermique automatique qui réduit la puissance délivrée lorsque la température interne dépasse 50 deg C.
Q : Quelles configurations d’entrée d’alimentation sont prises en charge par l’unité 51454416-200 ?
R : L’unité est dotée d’un circuit d’entrée à plage automatique compatible avec une tension secteur de 100-240 V CA ou une source d’alimentation régulée de 24 V CC.
Q : Comment les différents canaux de sortie sont-ils protégés contre les défauts de surintensité en aval ?
R : L’alimentation est distribuée sur 8 emplacements individuels, chacun étant surveillé et protégé par des disjoncteurs matériels dédiés afin d’isoler les défauts de charge locaux.
Instructions d’installation sur site
- Isoler et verrouiller les alimentations principales CA ou CC avant de positionner le module dans le compartiment du châssis.
- Fixer solidement le 51454416-200 sur le rack du panneau à l’aide de matériel standard, en prévoyant un dégagement vertical suffisant pour assurer la circulation de l’air par convection thermique.
- Raccorder les lignes d’alimentation entrantes au bornier d’entrée, en vérifiant que les connexions à vis de la phase, du neutre et de la terre sont correctement serrées au couple prescrit.
- Relier une tresse de mise à la terre de forte section entre la borne de terre du châssis du module et la barre de terre principale de l’armoire afin de garantir l’efficacité de la suppression des surtensions jusqu’à +/- 6 kV.
- Mettre sous tension et vérifier les voyants d’état des rails de sortie (+5 VCC, +12 VCC, +24 VCC) avant d’alimenter les charges du fond de panier en aval.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Comprendre la logique et le contrôle du frein mécanique des variateurs de fréquence dans l’automatisation industrielle
Les variateurs de fréquence (VFD) jouent un rôle crucial dans l’automatisation industrielle moderne en contrôlant la vitesse, le couple et l’accélération des moteurs. Cependant, les charges à forte inertie et les systèmes de levage vertical nécessitent une logique de freinage mécanique précise pour garantir la sécurité des opérations et éviter d’endommager les équipements.

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.