










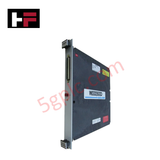
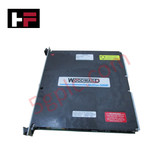
Détails du produit
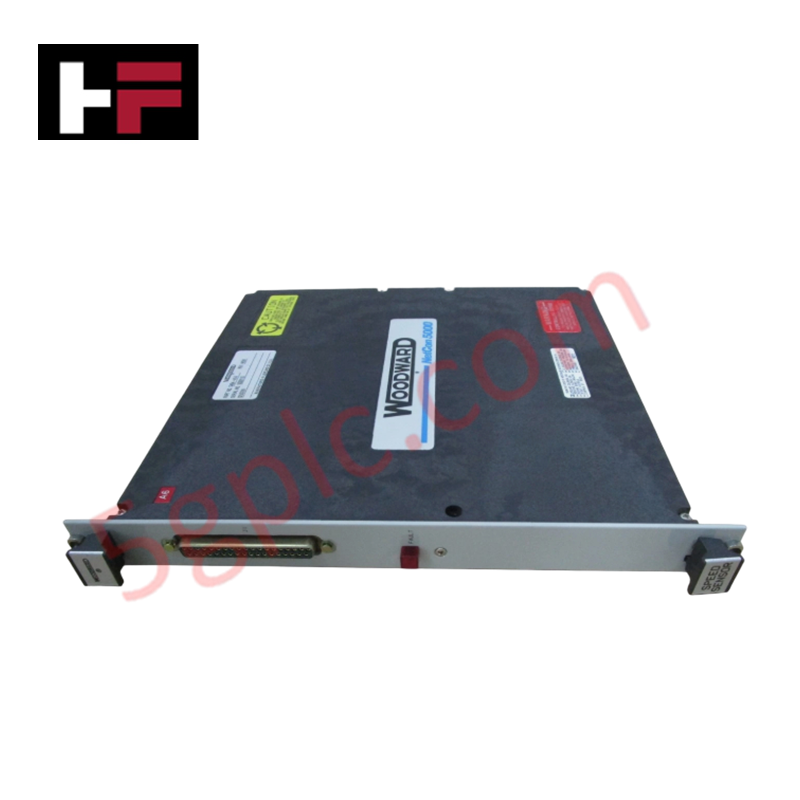
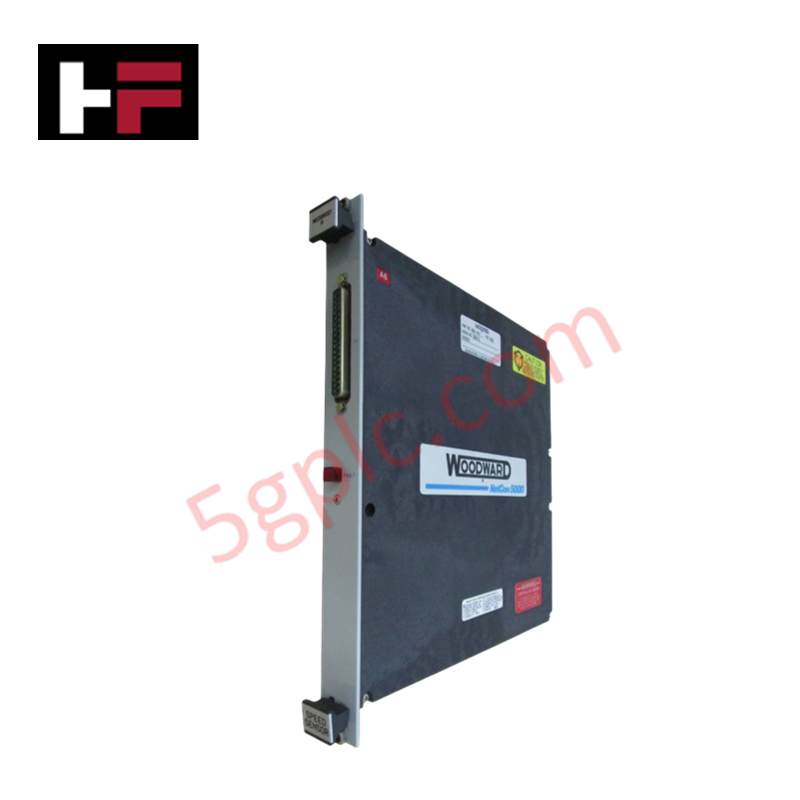
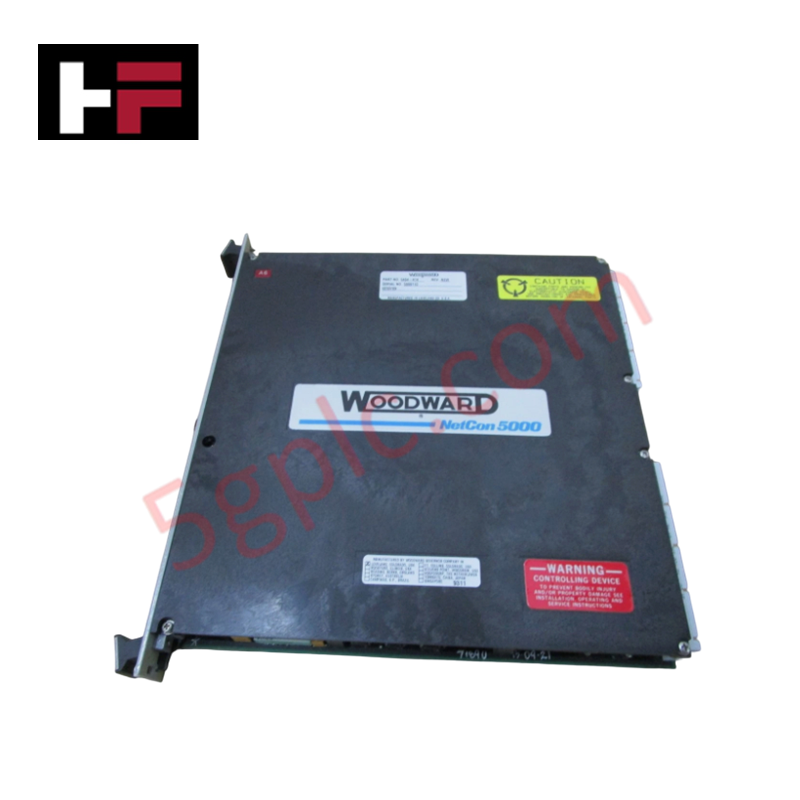
Configuré pour l’acquisition de signaux thermiques dans les plateformes de contrôle NETCON 5000, le Woodward 5464-013 (Module d’entrée RTD 5464-013) assure l’exécution physique/électrique directe du conditionnement de signal RTD semi-isolé.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 5464-013 |
| Marque | Woodward |
| Origine | Non spécifiée |
| Poids | 1,85 lbs |
| Type d’entrée | RTD (semi-isolé) |
| Indication de défaut | LED rouge |
| Montage | Montage sur panneau |
Contrôle V/Hz et contrôle vectoriel orienté champ
Le 5464-013 est utilisé dans l’architecture NETCON 5000 pour convertir les signaux des détecteurs de température par résistance (RTD) en variables de processus nécessaires à la gestion et au contrôle thermique. Dans le cadre des applications de régulation, un retour précis de la température est requis pour exécuter les algorithmes de contrôle V/Hz et vectoriel orienté champ, notamment pour la modulation des ventilateurs de refroidissement et la protection thermique du moteur principal. La conception d’entrée semi-isolée aide à atténuer les boucles de masse et les interférences en mode commun, garantissant que le système de contrôle maintient une réponse stable de la boucle de rétroaction de l’actionneur même lorsqu’il est exposé à l’environnement électromagnétique des systèmes de générateurs à grande échelle.
Questions fréquemment posées
Q : Que signifie l’indicateur LED rouge sur le panneau avant ?
R : La LED rouge sert d’indicateur de diagnostic de défaut au niveau matériel. Son allumage indique un circuit ouvert, un court-circuit ou un signal hors plage sur les canaux d’entrée RTD connectés.
Q : Ce module peut-il être installé dans une configuration standard en rack ?
R : Le module est conçu pour un montage sur panneau. Assurez-vous que la surface du panneau est mise à la terre afin de fournir une référence pour le blindage du module et de maintenir l’immunité électrique contre les bruits rayonnés.
Consignes d’installation sur site
- Montage : Fixez le module sur un panneau plat et sécurisé en utilisant les trous de montage prévus. Veillez à laisser un espace suffisant pour la dissipation thermique et le câblage des bornes.
- Câblage RTD : Utilisez un câble d’extension blindé de haute qualité pour toutes les entrées RTD. Connectez la tresse de blindage à un point unique de la masse du châssis pour éviter les boucles de masse pouvant introduire des erreurs de décalage dans la lecture de température.
- Ségrégation des signaux : Éloignez le câblage des entrées RTD des câbles de sortie AC haute puissance ou des câbles d’entraînement moteur afin d’éviter les bruits induits sur la boucle de mesure de résistance sensible.
- Validation : Avant la mise en service finale, mesurez la résistance de chaque RTD connecté au bloc de bornes pour vérifier que les valeurs sont dans la plage de fonctionnement attendue et confirmez que le module ne détecte aucun défaut.
- Surveillance des défauts : Vérifiez l’état de la LED rouge lors du démarrage du système ; si elle est allumée, inspectez la sonde RTD physique et la continuité des fils avant de réinitialiser le défaut dans le logiciel de contrôle.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Comprendre la logique et le contrôle du frein mécanique des variateurs de fréquence dans l’automatisation industrielle
Les variateurs de fréquence (VFD) jouent un rôle crucial dans l’automatisation industrielle moderne en contrôlant la vitesse, le couple et l’accélération des moteurs. Cependant, les charges à forte inertie et les systèmes de levage vertical nécessitent une logique de freinage mécanique précise pour garantir la sécurité des opérations et éviter d’endommager les équipements.

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.