










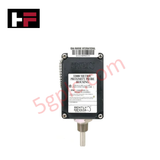
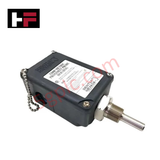
Détails du produit
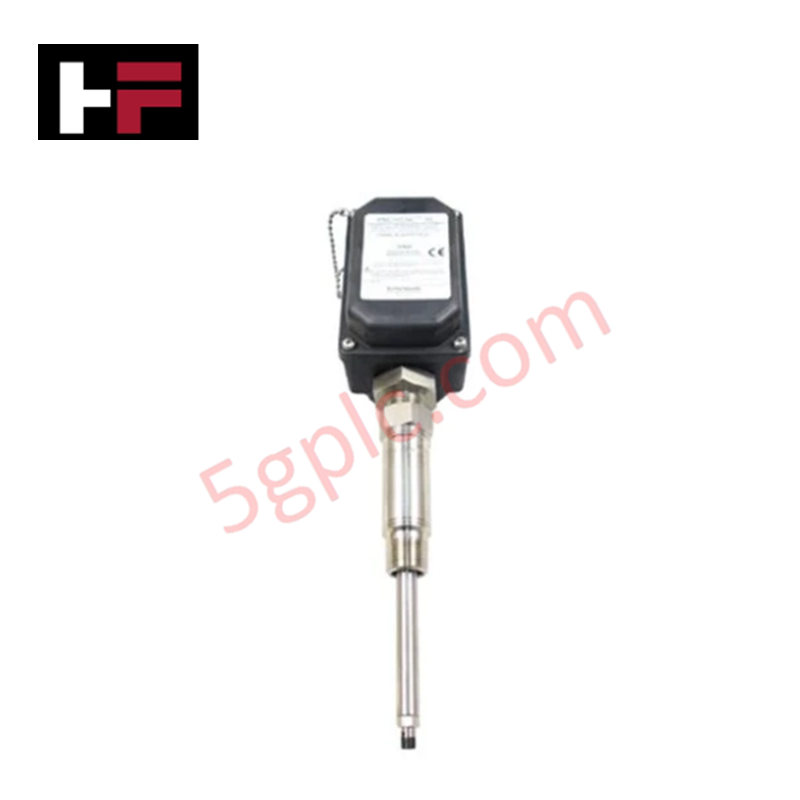
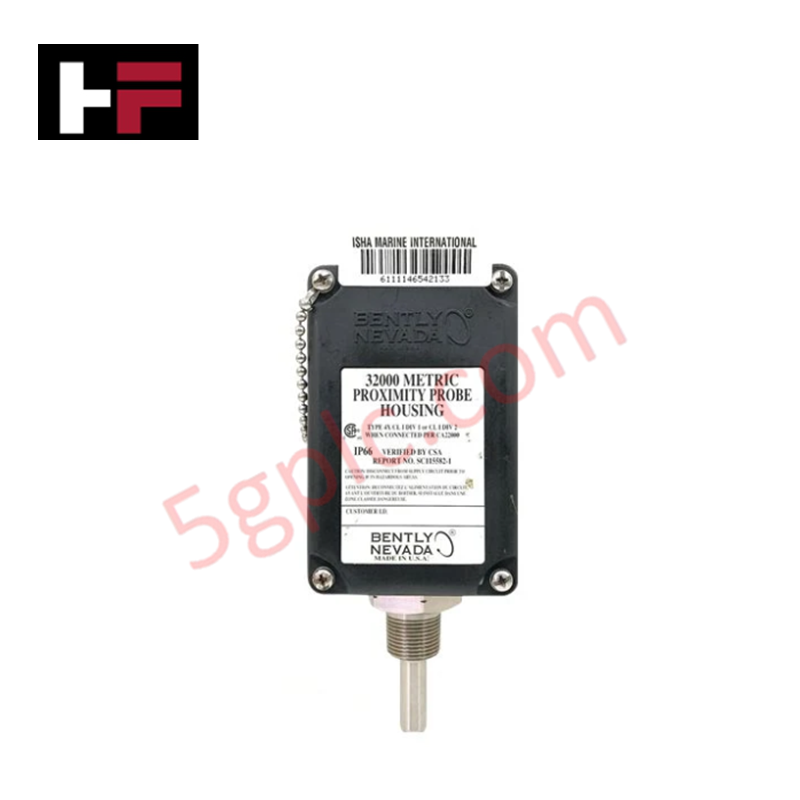
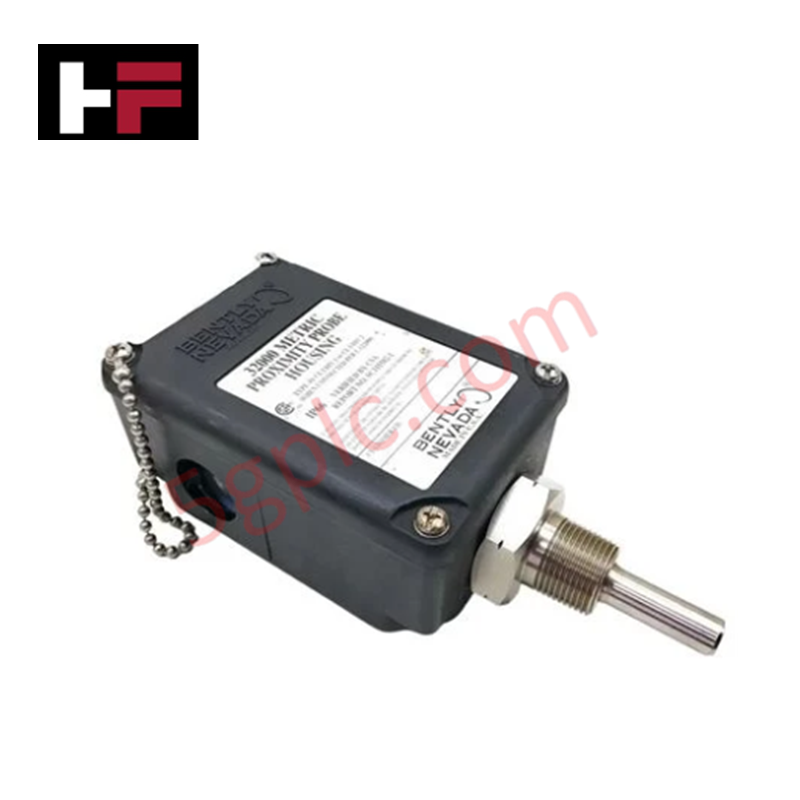
Le Bently Nevada 32000-00-00-04-420-01-02, également référencé sous le nom de 32000 Proximity Probe Housing Assembly, fonctionne comme un composant matériel dédié au montage mécanique des sondes et à la protection environnementale dans les systèmes de surveillance des machines Bently Nevada.
Décomposition du suffixe & matrice du modèle
| Champ d'option | Code | Détail de configuration |
|---|---|---|
| Option de sonde | 00 | Interface standard de sonde de proximité |
| Option d'adaptateur de déport | 00 | Pas d'adaptateur de déport |
| Option de raccords | 04 | Option conduit flexible et raccords |
| Option de pénétration de la sonde | 420 | Longueur de pénétration de la manchette de 42,0 pouces |
| Option de raccord | 01 | Raccord de conduit unique 3/4-14 NPT |
| Option d'approbation d'agence | 02 | Approbations multiples (CSA, ATEX, IECEx) |
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 32000-00-00-04-420-01-02 |
| Marque | Bently Nevada |
| Origine | États-Unis |
| Poids | 0,28 kg |
| Dimensions | Configuration de montage radial avec longueur de manchette de 42,0 pouces |
| Température de fonctionnement | -52 °C à +100 °C (-62 °F à +212 °F) |
| Consommation d'énergie | Assemblage de boîtier mécanique passif |
| Température de stockage | -52 °C à +105 °C (-62 °F à +221 °F) |
| Matériau du boîtier | Polysulfure de phénylène (PPS) et acier inoxydable |
| Résistance à l'humidité | Moins de 3 % de variation du facteur d'échelle moyen (ASF) après 56 jours à 93 % d'humidité relative |
| Conformité aux normes | Conforme à la norme API 670 |
Montage du transducteur et validation de la tension d'écart
L'ensemble 32000-00-00-04-420-01-02 assure un positionnement physique rigide pour les sondes de proximité montées en orientation radiale sur les carters des machines tournantes. Un alignement mécanique précis via la manchette en acier inoxydable maintient la rigidité structurelle lors de vibrations transitoires élevées, préservant la mise à l’échelle linéaire des sondes à courant de Foucault. Un réglage correct de la profondeur garantit une validation précise de la tension d’écart cible (-10 VDC en référence nominale) avant l’enclenchement du boîtier, évitant la dégradation de la suppression des interférences entre canaux adjacents.
Questions fréquemment posées
Q : Comment la construction du boîtier empêche-t-elle la dérive des mesures sous une exposition extrême à l'humidité ?
R : La combinaison de polysulfure de phénylène (PPS) et d'acier inoxydable maintient la stabilité dimensionnelle du boîtier, limitant la dérive du facteur d'échelle moyen (ASF) à moins de 3 % après une exposition prolongée à une humidité élevée.
Q : Cet ensemble de boîtier convient-il aux installations sur site intrinsèquement sûres ?
R : Oui, le code d'option 02 fournit des approbations pour zones dangereuses compatibles avec les boucles de barrière de sécurité intrinsèque lorsqu'il est installé conformément aux schémas de contrôle du système.
Directives d'installation sur site
- Inspectez le corps du boîtier en PPS, la manchette en acier inoxydable et les filetages NPT pour détecter toute contamination ou usure mécanique avant l'installation.
- Appliquez un scellant de filetage industriel sur les filetages de montage, en engageant au minimum 5 filetages NPT complets dans le bossage du carter de la machine.
- Faites passer l'assemblage interne de la sonde et du câble à travers la manchette, en fixant mécaniquement la pointe de la sonde à la distance de déport désignée.
- Ajustez la profondeur d'insertion de la sonde pour vérifier la tension d’écart cible de -10 VDC à l’aide d’un multimètre calibré avant de serrer les écrous de blocage de la manchette.
- Serrez tous les raccords externes selon les spécifications API 670 et vérifiez que les conduits flexibles empêchent l'accumulation d'humidité près des entrées de câble.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.