












Détails du produit
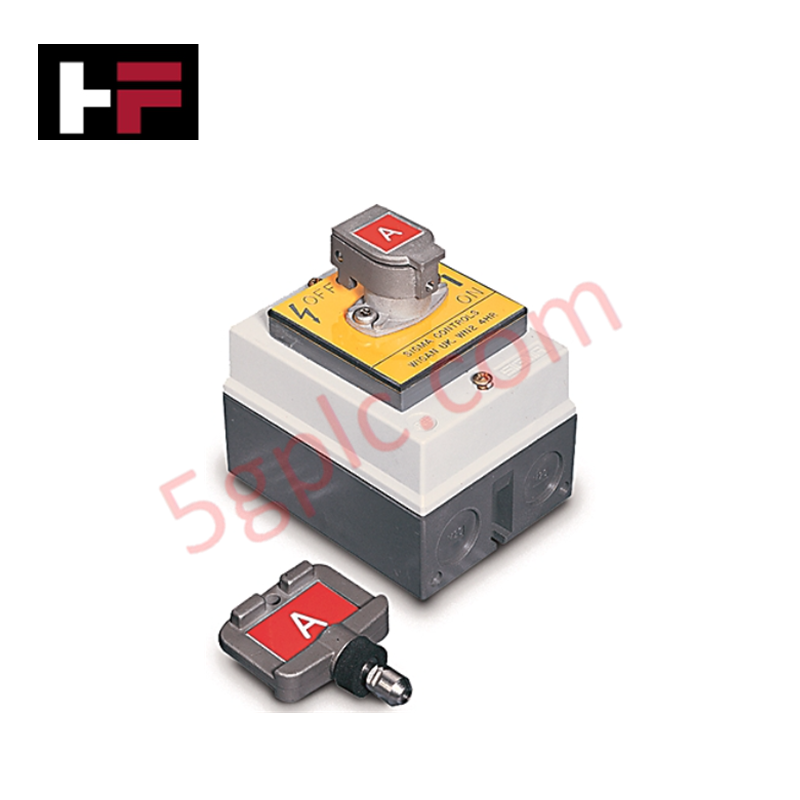
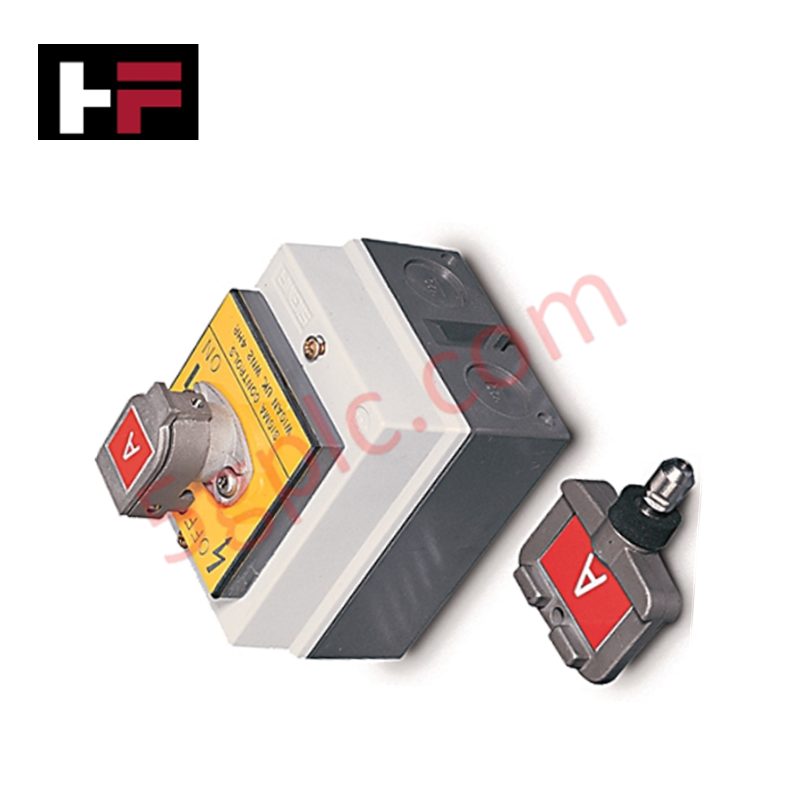
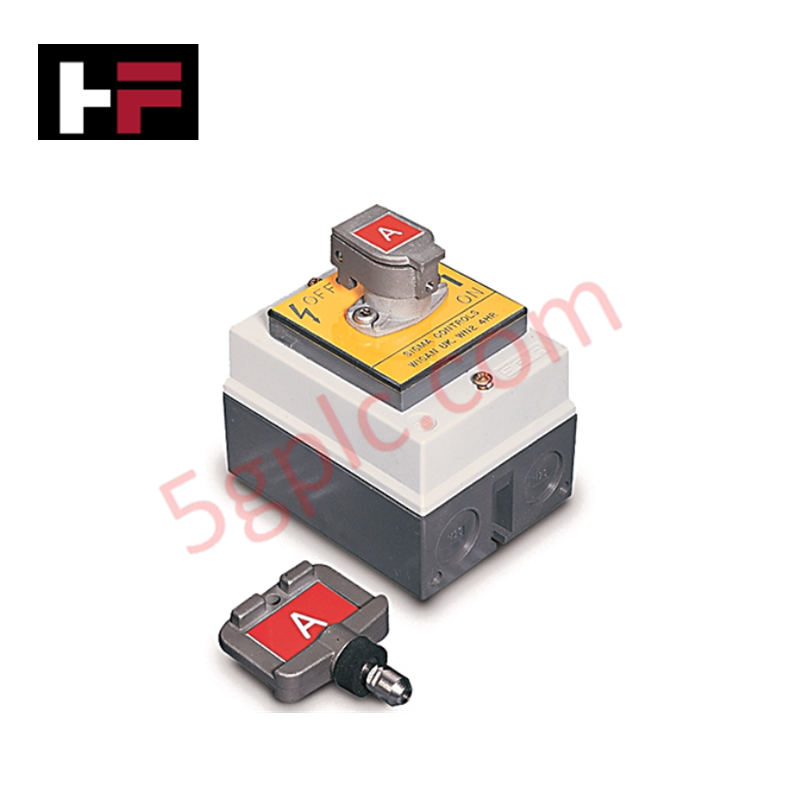
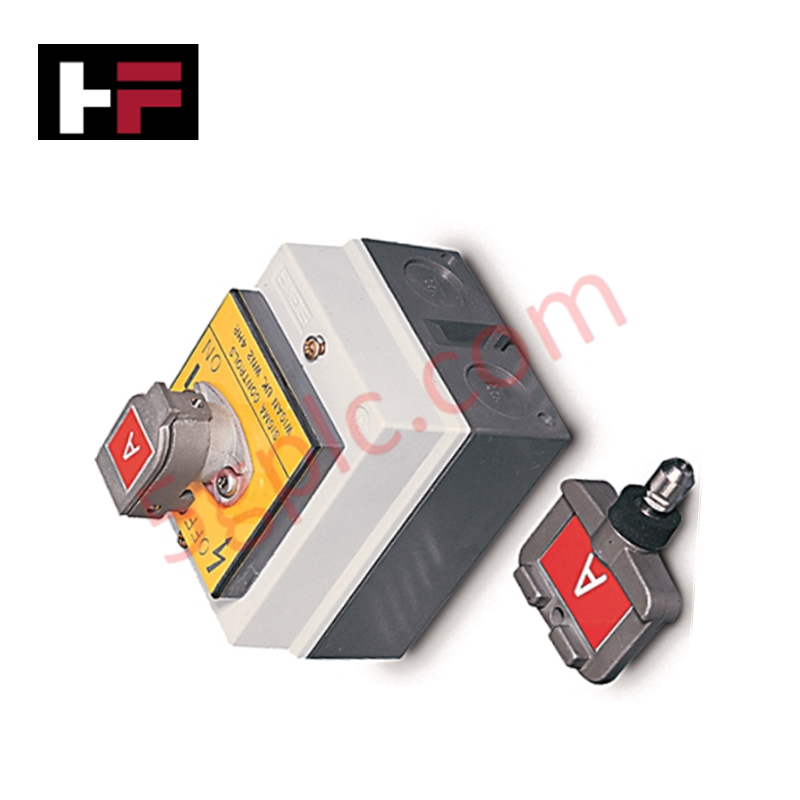
Le Allen-Bradley 800T-FXMQ24RA7, également référencé sous le nom de 800T-FXMQ24RA7 Bouton-poussoir, fonctionne comme un composant matériel dédié pour l'interface opérateur et la signalisation d'état au sein des armoires de commande industrielles.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 800T-FXMQ24RA7 |
| Marque | Allen-Bradley |
| Origine | USA |
| Poids | 0,15 kg |
| Dimensions | Perçage de montage 30 mm |
| Type d’opérateur | Tête champignon (pousser-tirer) |
| Configuration des contacts | 1 N.C.L.B. et 1 bloc N.C. |
| Tension nominale | 24 VAC/VDC (Double entrée) |
Réseaux déterministes Profinet / EtherNet/IP
Le 800T-FXMQ24RA7 utilise des blocs de contacts mécaniques standard pour s’interfacer avec les modules d’entrée PLC locaux. Dans les systèmes nécessitant une intégration aux réseaux déterministes EtherNet/IP, ces sorties de contact sont câblées vers des nœuds d’E/S distants, où les états des signaux sont numérisés et transmis. Bien que l’appareil ne communique pas directement via des protocoles industriels, son comportement de commutation déterministe est requis pour une intervention opérateur fiable dans les architectures d’extension de densité d’E/S. La compatibilité avec la mise à jour du firmware n’est pas applicable, car la fonctionnalité est régie par l’engagement physique de l’opérateur et la fermeture des contacts.
Questions fréquemment posées
Q : La fonction double entrée permet-elle des sources d’alimentation redondantes ?
R : Le module double entrée 24 VAC/VDC permet la connexion à deux sources d’alimentation distinctes pour assurer une redondance d’éclairage, garantissant que le témoin lumineux reste fonctionnel si un circuit d’alimentation tombe en panne.
Q : Les blocs de contacts sont-ils remplaçables sur site ?
R : Oui. Les blocs de contacts de la série 800T sont modulaires et peuvent être retirés ou remplacés de l’ensemble opérateur pour s’adapter aux modifications de la logique de commande ou pour remplacer des contacts usés.
Consignes d’installation sur site
- Installez l’opérateur dans une découpe standard de panneau de 30 mm et serrez l’écrou de fixation pour assurer une étanchéité résistante aux vibrations.
- Vérifiez que les blocs de contacts sont complètement encliquetés sur la base de l’opérateur avant de finaliser le câblage du panneau.
- Connectez les fils d’alimentation 24 VAC/VDC aux bornes du module lampe, en respectant la polarité correcte si elle est requise par la conception spécifique du système.
- Éloignez le câblage des blocs de contacts des chemins haute tension AC pour éviter les bruits induits ou les interférences sur les signaux d’entrée PLC.
- Appliquez des embouts à toutes les terminaisons de fils multibrins pour garantir un contact mécanique sécurisé dans les bornes à vis des blocs de contacts.
- Effectuez un test fonctionnel à la fois du retour lumineux et de l’état de commutation électrique après l’installation pour confirmer une intégration correcte avec la logique du système de commande.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.
Guide technique et d'achat

Maîtriser la théorie du freinage par variateur de fréquence et la séquence des freins mécaniques en automatisation industrielle
Dans l’automatisation industrielle, les variateurs de fréquence (VFD) régulent la vitesse et le couple des moteurs dans les usines et les systèmes de manutention. Cependant, certaines applications exigeantes subissent des charges externes susceptibles de faire tourner l’arbre du moteur sans commande active. Par exemple, la gravité entraîne les charges vers le bas dans les équipements de levage non ancrés. C’est pourquoi les ingénieurs intègrent des freins mécaniques à la logique des VFD afin de garantir une sécurité absolue et d’éviter les dommages structurels ou les blessures du personnel lors des arrêts.

Optimisation de la régulation du niveau des réservoirs à l’aide d’algorithmes proportionnels dans les systèmes API
Les ingénieurs en automatisation industrielle sont souvent confrontés à des difficultés de régulation du niveau des liquides dans des installations de production variées. Les mécanismes de commande tout ou rien traditionnels perturbent souvent la stabilité du système en raison des commutations brusques des actionneurs. C’est pourquoi le passage à des architectures en boucle fermée, comme la régulation proportionnelle, permet d’obtenir des réponses plus fluides. Dans un environnement API classique, tel que Siemens TIA Portal, les ingénieurs utilisent une boucle de rétroaction pour réduire les erreurs de procédé sans avoir à recourir à toute la complexité d’une régulation PID.

Comprendre pourquoi votre automate programmable passe en mode Arrêt : causes et dépannage
Dans l’automatisation industrielle, les automates programmables industriels (API) constituent le cœur intelligent de l’automatisation moderne des usines et des systèmes de contrôle distribués (DCS). Comprendre comment un API passe d’un mode à l’autre est essentiel pour les ingénieurs de maintenance. En général, un API fonctionne selon quatre modes principaux : Marche, Arrêt, Démarrage et Attente. À la mise sous tension, le système démarre immédiatement en mode Arrêt avant d’entamer la séquence de démarrage. Si le contrôleur rencontre une erreur critique pendant l’exécution, il revient automatiquement en mode Arrêt afin d’éviter d’endommager l’équipement. Le suivi de ces transitions d’état aide donc les techniciens à maintenir une disponibilité élevée du système.