










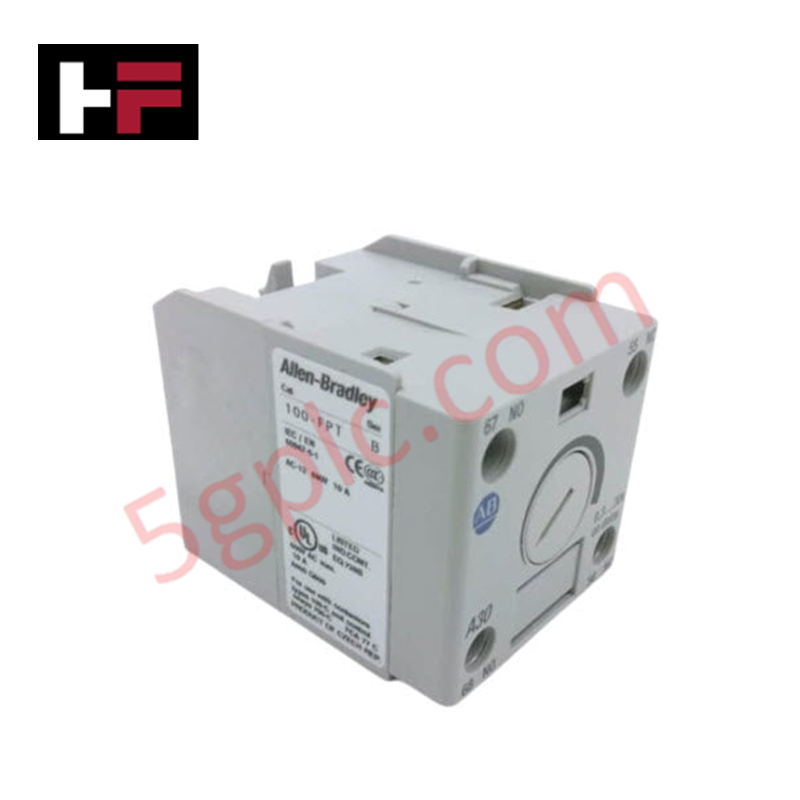
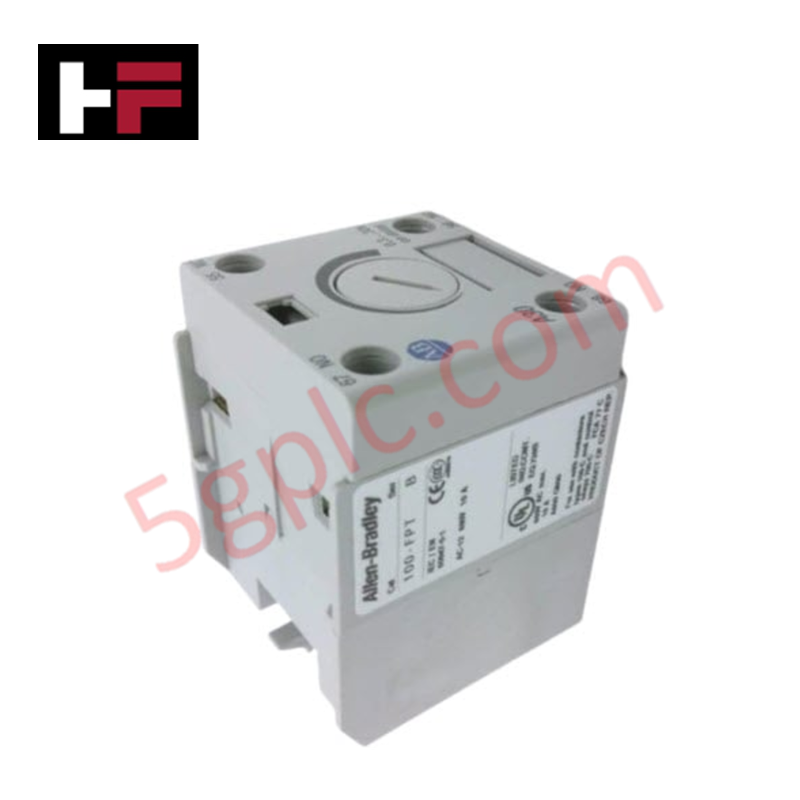


Détails du produit
Configuré pour des fonctions de temporisation précises dans les systèmes de contrôle industriel, le Allen Bradley 100-FPTA30 (Module de temporisation pneumatique 100-FPTA30) assure l'exécution physique directe du commutateur à retard via un mécanisme de soufflet de temporisation à purge d'air.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 100-FPTA30 |
| Marque | Allen Bradley |
| Origine | Soumis à la documentation d'expédition d'usine |
| Poids | 0,08 kg (0,18 lbs) |
| Dimensions | Module de style ouvert, montable |
| Température de fonctionnement | -10 °C à 50 °C |
| Consommation d'énergie | Dispositif mécanique passif |
| Plage de temporisation | 0,3 s à 30 s |
| Fonction | Retard à la mise sous tension |
| Configuration des contacts | 1 N.O. et 1 N.C. |
| Courant nominal | 10 A |
| Tension nominale | 600 V AC |
Réseaux déterministes Profinet / EtherNet/IP
Le 100-FPTA30 fonctionne comme un accessoire électromécanique pour les ensembles de contacteurs, nécessitant une intégration dans des circuits de contrôle qui peuvent éventuellement s'interfacer avec des réseaux déterministes Profinet ou EtherNet/IP de niveau supérieur. Lors de la cartographie de l'état de ce module de temporisation vers une entrée PLC, les concepteurs système doivent prendre en compte la variation du délai mécanique inhérente au soufflet de temporisation pneumatique. La nature déterministe du réseau de contrôle dépend de l'interprétation précise du changement d'état initié par le 100-FPTA30, nécessitant une configuration appropriée du filtrage anti-rebond et du temporisateur dans la logique de contrôle pour gérer la transition du délai pneumatique au signal de sortie électrique.
Questions fréquemment posées
Q : Le 100-FPTA30 permet-il un réglage sur site de l'intervalle de temporisation ?
R : Oui. Le module dispose d'un cadran réglable qui modifie le débit de purge d'air dans le soufflet pneumatique, permettant à l'utilisateur de sélectionner une période de retard à la mise sous tension entre 0,3 s et 30 s.
Q : Ce module de temporisation est-il compatible avec des circuits de commande AC haute tension ?
R : Oui. Le module est conçu pour une utilisation sous 600 V AC, ce qui le rend adapté à une intégration directe dans des circuits de commande de contacteurs de puissance standard. Assurez-vous que le câblage associé est adapté à la tension du circuit.
Directives d'installation sur site
- Montage : Fixez le 100-FPTA30 directement sur le mécanisme du contacteur hôte conformément à l'interface de montage du fabricant. Assurez-vous que l'unité est bien fixée pour éviter toute dérive de temporisation due aux vibrations.
- Alignement : Vérifiez que la goupille d'actionnement est correctement alignée avec l'armature du contacteur. Un mauvais alignement peut entraîner un blocage et des performances de temporisation incohérentes.
- Environnement : Installez dans un boîtier qui protège le module contre la poussière excessive et la brume d'huile, car les soufflets pneumatiques sont sensibles aux contaminants environnementaux pouvant modifier le débit de purge d'air.
- Câblage : Utilisez uniquement des conducteurs en cuivre. Serrez toutes les vis de bornier aux valeurs spécifiées dans la notice technique jointe pour éviter les connexions lâches dans les circuits de 10 A.
- Test : Après l'installation physique, effectuez des cycles répétés pour confirmer la répétabilité de l'intervalle de temporisation. Un étalonnage peut être nécessaire après le montage initial pour aligner les réglages du cadran avec le délai de processus souhaité.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.
Guide technique et d'achat

Comprendre la logique et le contrôle du frein mécanique des variateurs de fréquence dans l’automatisation industrielle
Les variateurs de fréquence (VFD) jouent un rôle crucial dans l’automatisation industrielle moderne en contrôlant la vitesse, le couple et l’accélération des moteurs. Cependant, les charges à forte inertie et les systèmes de levage vertical nécessitent une logique de freinage mécanique précise pour garantir la sécurité des opérations et éviter d’endommager les équipements.

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.