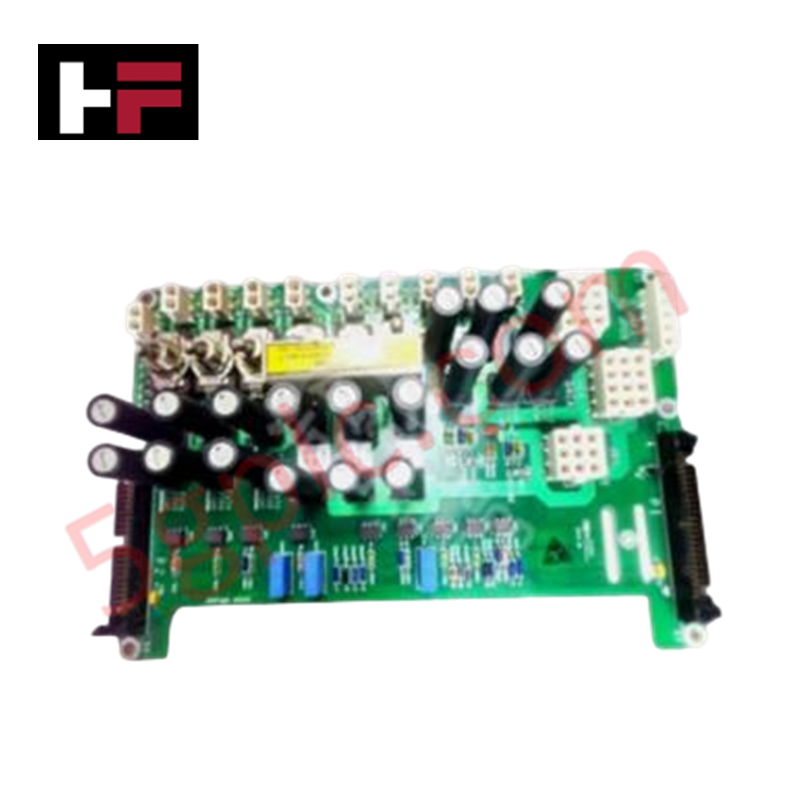


Détails du produit
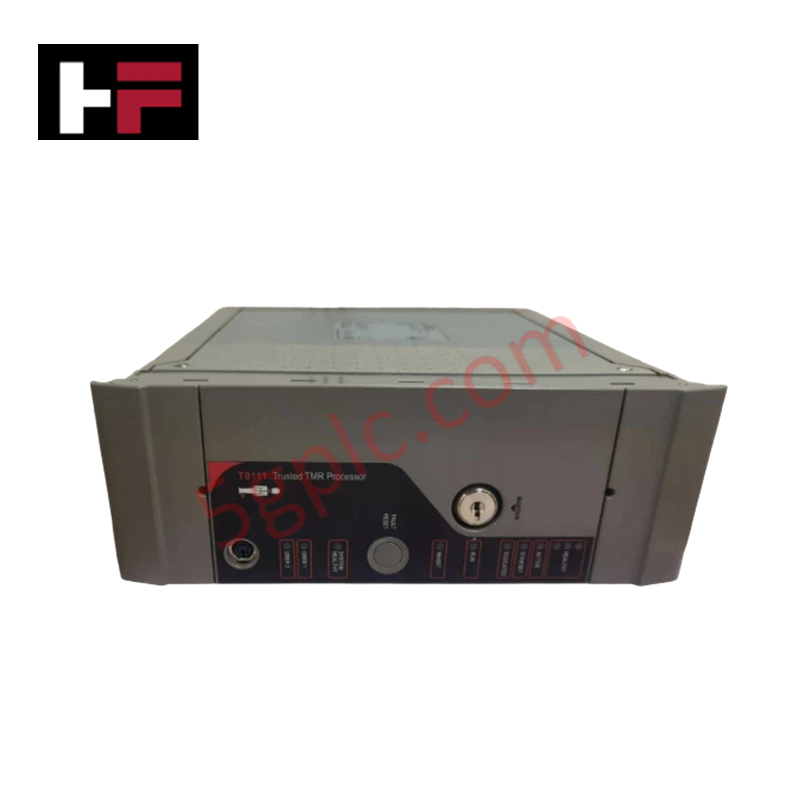
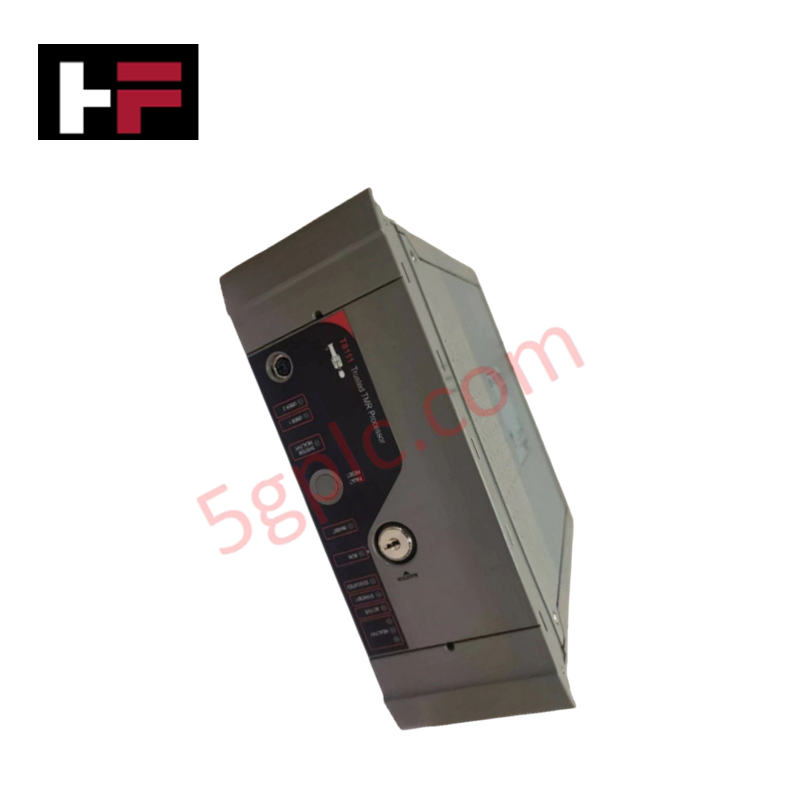
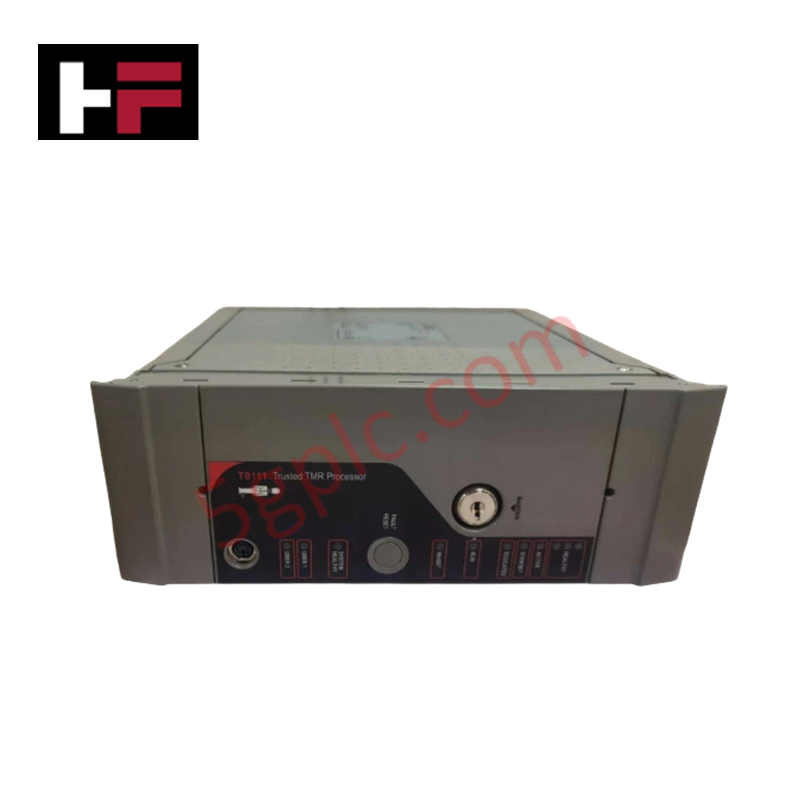
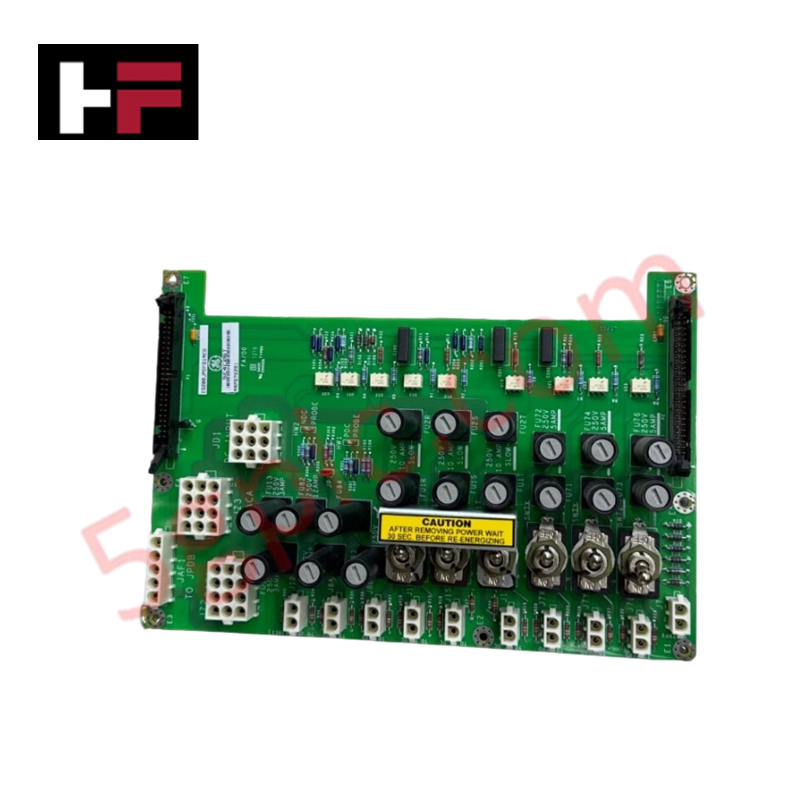
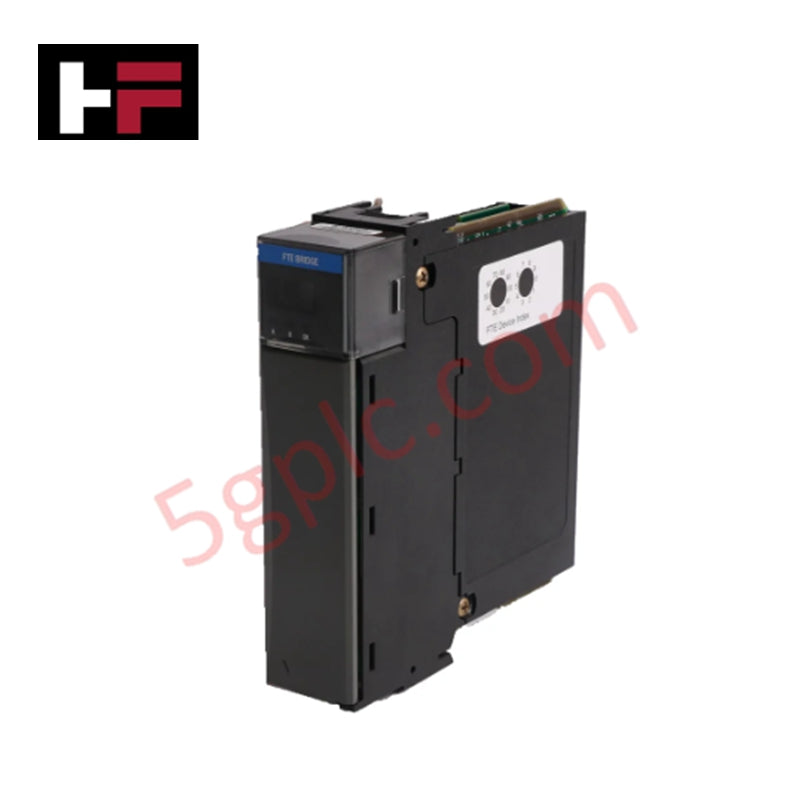
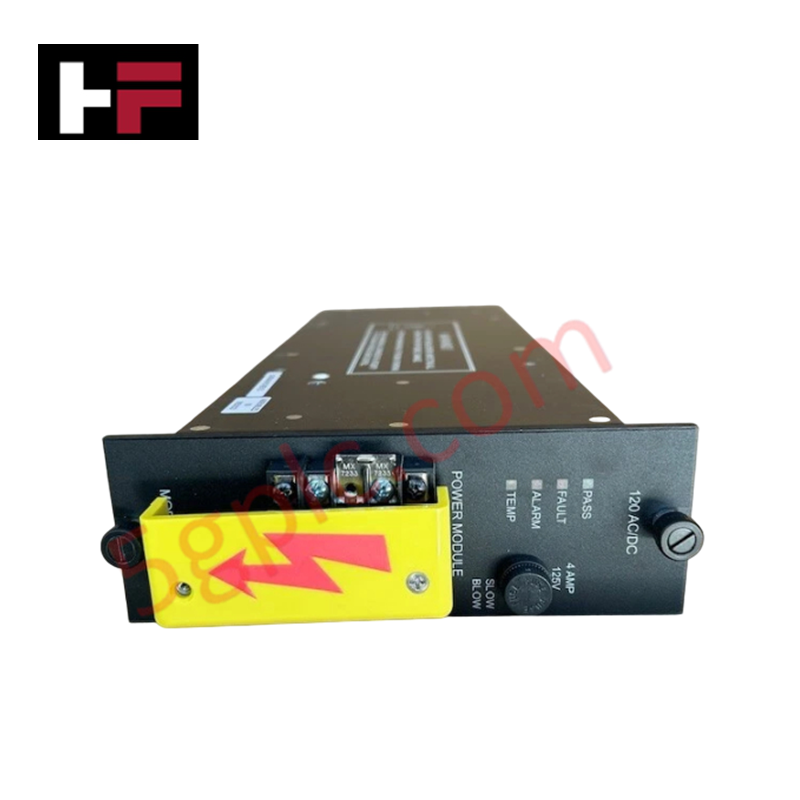
Configuré pour la distribution d'énergie et la surveillance des défauts de terre dans les architectures de contrôle Mark VIe, le GE IS200JPDFG1A (Module de distribution d'alimentation DC IS200JPDFG1A) assure l'exécution physique et électrique directe du routage redondant de l'alimentation 125 VDC et la gestion de l'état du bus.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | IS200JPDFG1A |
| Marque | General Electric |
| Origine | États-Unis |
| Poids | Assemblage standard de PCB |
| Dimensions | Format standard Mark VIe |
| Température de fonctionnement | Plage industrielle certifiée |
| Consommation électrique | 125 VDC (entrées redondantes) |
| Capacité de sortie | 3 sorties non commutées, 6 sorties commutées avec fusibles |
Réseaux déterministes Profinet / EtherNet/IP
Le IS200JPDFG1A s'intègre à la plateforme de contrôle Mark VIe pour garantir l'intégrité de la distribution d'énergie à travers le backplane du système. Le module utilise une communication déterministe via le pack I/O PPDA pour rapporter la magnitude du bus, les défauts de terre et la présence de tension AC, ce qui maintient une surveillance synchronisée de la santé de l'alimentation. La compatibilité de la mise à jour du firmware est alignée avec les protocoles de gestion d'énergie à l'échelle du système pour assurer la synchronisation des révisions matérielles. Le module supporte la montée en densité des E/S en fournissant une interface unifiée pour l'alimentation sur batterie et l'alimentation DC convertie, garantissant une distribution d'énergie haute fiabilité aux modules de contrôle en aval. L'architecture de la carte facilite une distribution efficace des signaux E/S, assurant que le retour d'état de l'alimentation reste conforme aux exigences de synchronisation des réseaux déterministes.
Questions fréquemment posées
Q : Le IS200JPDFG1A supporte-t-il le remplacement à chaud sous charge ?
R : Non. Le remplacement de la carte de distribution d'alimentation nécessite une isolation complète des entrées batterie 125 VDC et le retrait de toutes les charges de sortie fusibles pour éviter tout dommage électrique lors de la manipulation.
Q : Comment le module JPDF gère-t-il les entrées d'alimentation redondantes ?
R : La carte est conçue pour fonctionner avec n'importe quelle combinaison d'une ou plusieurs entrées d'alimentation 125 VDC actives, effectuant une combinaison automatique de puissance pour fournir une source DC stable au système de contrôle.
Directives d'installation sur site
- Montage : Fixez la carte dans le châssis en utilisant le matériel de montage standard. Assurez-vous que le module est bien en place pour maintenir un contact électrique correct avec le backplane de distribution d'énergie.
- Câblage : Connectez les entrées batterie redondantes 125 VDC à la carte de bornes désignée. Utilisez un disjoncteur 30 A et un filtre de ligne approprié comme spécifié dans la documentation d'installation pour protéger l'étage d'entrée.
- Mise à la terre : Le JPDF fonctionne sur un bus DC flottant centré sur la terre. Assurez-vous que la référence de masse du système est correctement établie pour permettre une détection précise des défauts de terre.
- Surveillance : Connectez le pack I/O PPDA au module pour activer la surveillance du retour d'état. Vérifiez que le logiciel système identifie correctement la magnitude du bus et l'état des défauts de terre après l'installation.
- Vérification du circuit : Après l'installation, inspectez chaque circuit de branche fusible pour vérifier la présence de l'alimentation de sortie. Assurez-vous que tous les fusibles sont correctement dimensionnés et en place pour éviter toute défaillance opérationnelle.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.

Comprendre les relais de sécurité dans l’automatisation industrielle : architecture, fonctionnement et sécurité fonctionnelle
Les relais électromécaniques standard assurent une isolation électrique de base entre les circuits de commande basse tension et les charges de sortie haute puissance. Un relais de commutation traditionnel comporte une bobine magnétique qui actionne des contacts mécaniques communs (COM), normalement ouverts (NO) et normalement fermés (NC). Toutefois, l’utilisation de relais standard dans des circuits d’interverrouillage de sécurité critiques comporte de graves risques fonctionnels. Un fort courant d’appel ou l’usure mécanique peut souder définitivement les contacts. Si les contacts se soudent dans un circuit d’arrêt d’urgence, l’appui sur le bouton ne parvient pas à arrêter les mouvements dangereux des machines. Par conséquent, les normes internationales de sécurité fonctionnelle interdisent l’utilisation de relais standard pour les fonctions critiques de protection des machines.