










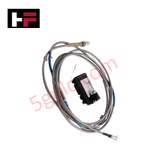
Détails du produit
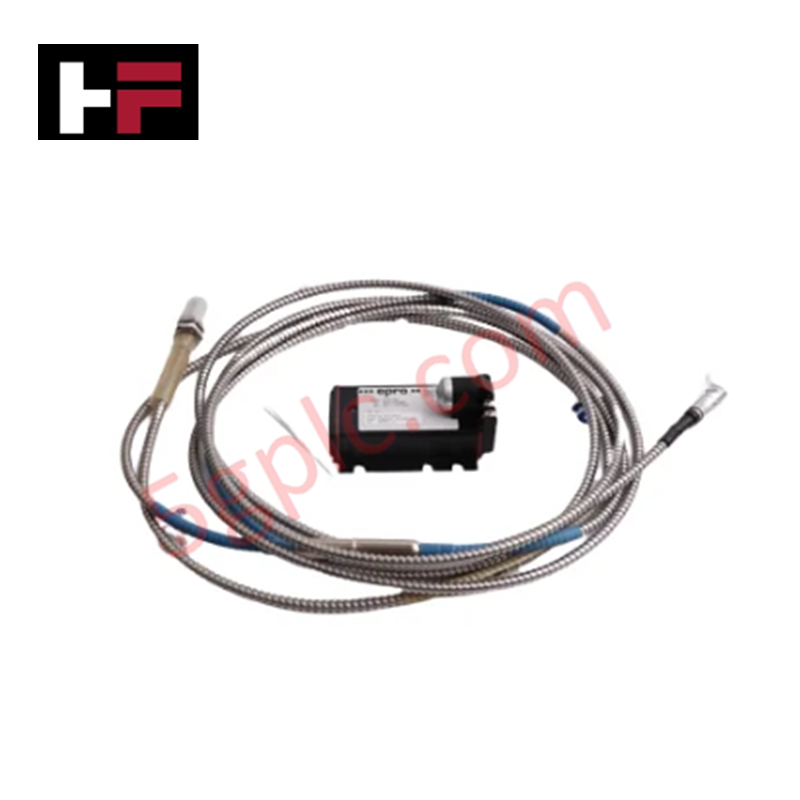
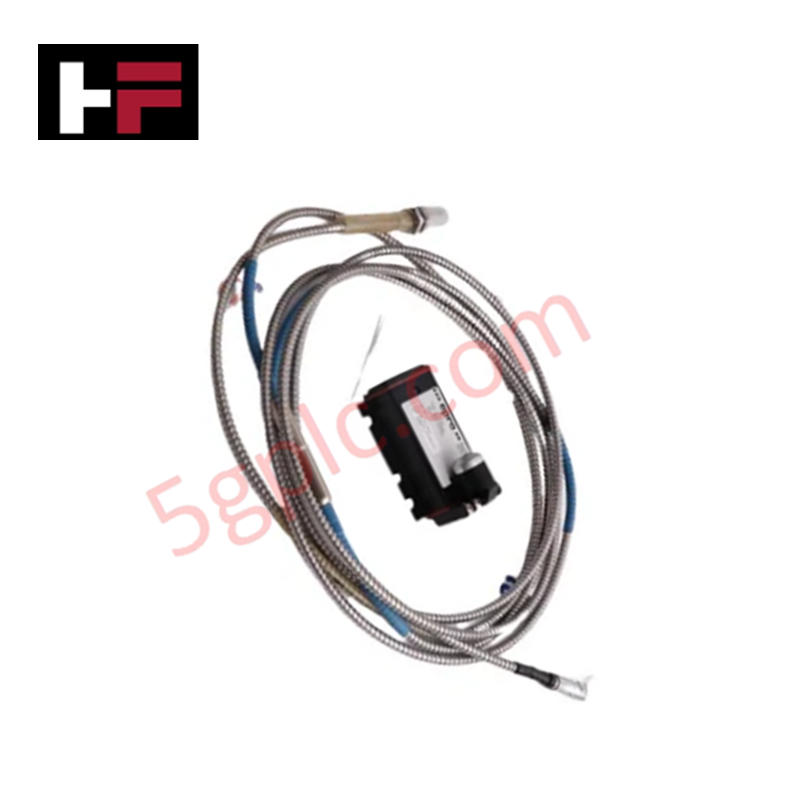
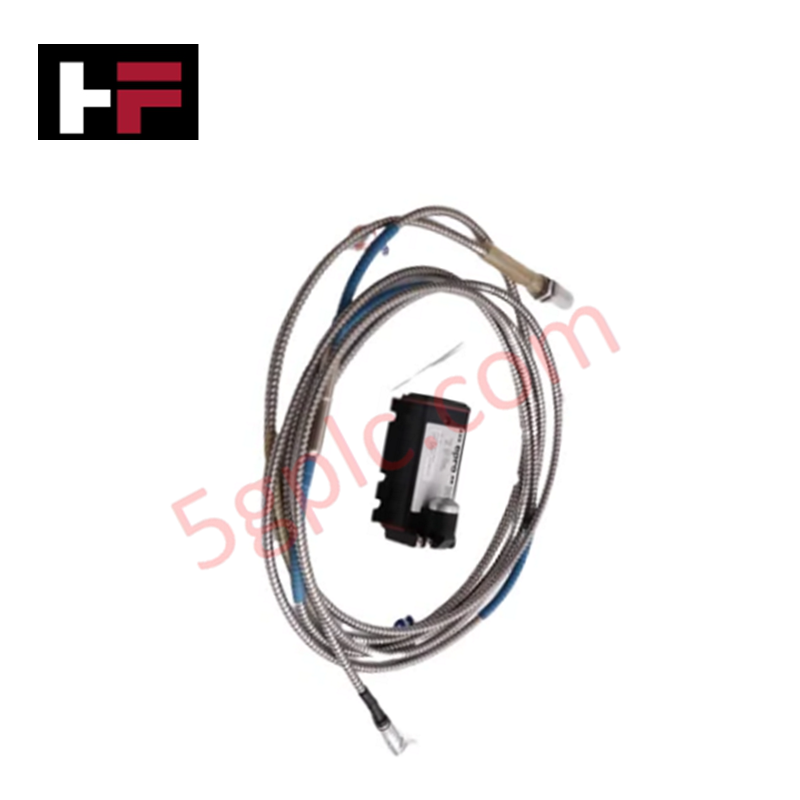
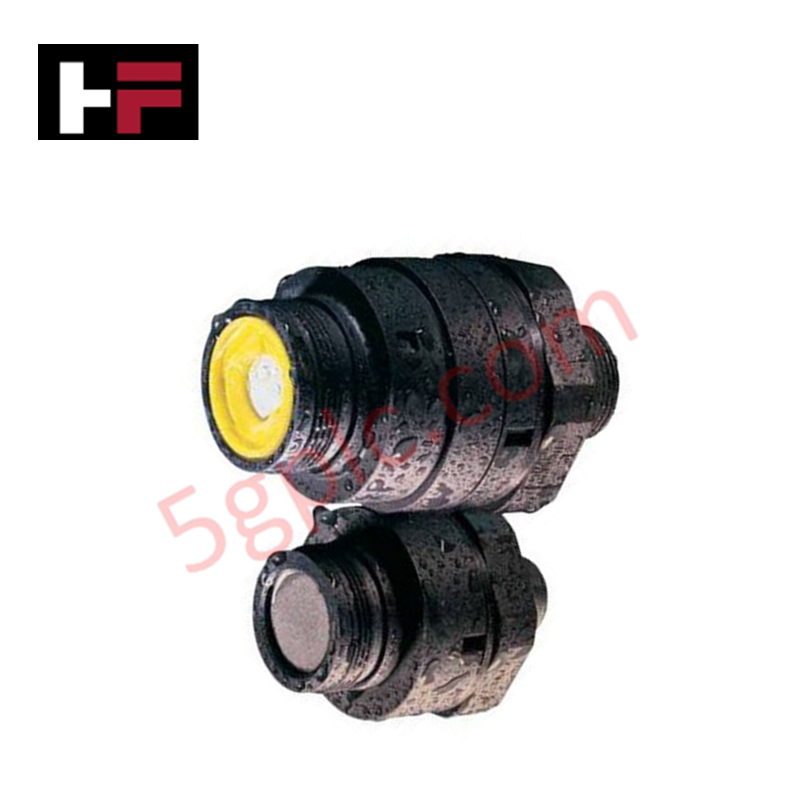
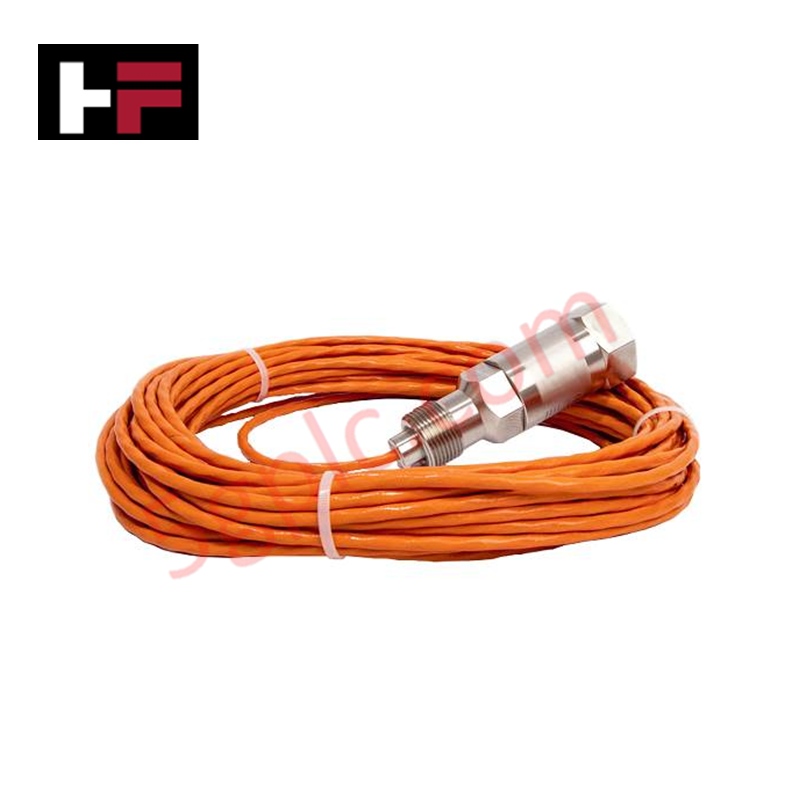
Configuré pour la surveillance mécanique de précision des machines tournantes, le Emerson CON010 + PR6424/010-040 (CON010 + PR6424/010-040 Capteur à courant de Foucault) offre une exécution électrique physique directe pour la mesure du déplacement et des vibrations de l’arbre. La solution intègre le module capteur CON010 avec la sonde de proximité PR6424/010-040 pour interfacer avec les plateformes de surveillance Emerson EPRO, facilitant l’acquisition en temps réel des mouvements dynamiques de l’arbre.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | CON010 + PR6424/010-040 |
| Marque | Emerson |
| Origine | États-Unis |
| Dimensions | 21 cm x 20 cm x 3 cm |
| Température de fonctionnement | -40 à 70 °C |
| Consommation électrique | 24 VCC nominal |
| Longueur de la sonde | 40 mm |
Mise à l’échelle de la sonde à courant de Foucault et dynamique du rotor
Le module capteur CON010 utilise une mise à l’échelle précise de la sonde à courant de Foucault pour traduire les variations d’induction électromagnétique en signaux de tension linéaires correspondant à la distance du jeu d’arbre. Ce procédé est nécessaire pour une analyse précise de la dynamique du rotor, incluant la vibration radiale et la surveillance de la position axiale. Le circuit de conditionnement du signal comprend une logique de suppression des interférences croisées afin de maintenir l’intégrité des mesures lorsque plusieurs sondes sont installées à proximité sur une chaîne de machines. Les opérateurs doivent s’assurer de la validation correcte de la tension de jeu par rapport à la plage cible de -10 VCC pour maintenir la linéarité dans la plage dynamique de fonctionnement du transducteur.
Questions fréquemment posées (FAQ)
Q : Quelle est la procédure recommandée pour vérifier la tension de jeu du transducteur ?
R : En conditions statiques, ajustez la position de montage de la sonde jusqu’à ce que la tension de sortie atteigne le point de consigne nominal de -10 VCC. Cela garantit que la sonde fonctionne dans la région linéaire de sa courbe caractéristique pour les excursions positives et négatives de l’arbre.
Q : Ce système de capteur est-il compatible avec des arbres en matériaux non conducteurs ?
R : Les capteurs à courant de Foucault nécessitent une cible conductrice. La précision de la mesure dépend de la conductivité électrique et de la perméabilité magnétique du matériau cible. Consultez les données d’étalonnage de la sonde pour les caractéristiques spécifiques du matériau de l’arbre observé.
Directives d’installation sur site
- Assurez-vous que le support de montage est rigide pour éviter que des résonances mécaniques n’introduisent des erreurs de mesure.
- Vérifiez que la pointe de la sonde est installée perpendiculairement à la surface de l’arbre afin de maintenir une réponse de signal constante sur toute la plage dynamique.
- Utilisez un câblage coaxial blindé entre la sonde et le module CON010, et assurez-vous que la masse du blindage est reliée à l’extrémité du rack de surveillance pour éviter les boucles de masse.
- Évitez de faire passer les câbles de signal de la sonde à proximité immédiate des câbles d’alimentation à fort courant ou des sorties de variateurs de fréquence (VFD) pour minimiser les interférences électromagnétiques (EMI).
- Effectuez une vérification de calibration statique après l’installation pour confirmer que la tension de sortie du jeu correspond à la valeur de référence spécifiée par le fabricant pour le jeu d’installation.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.





Guide technique et d'achat

Why Programmable Logic Controllers Drop into Stop Mode: An Expert Analysis
Industrial automation systems rely heavily on Programmable Logic Controllers (PLCs) to maintain uninterrupted production. When a PLC unexpectedly shifts from Run to Stop mode, whole manufacturing lines stall.
As control systems evolve across modern factory automation, understanding the root causes of these interruptions helps engineers minimize costly downtime. This technical guide breaks down why PLCs trip into Stop mode and provides practical strategies to mitigate system faults.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.