










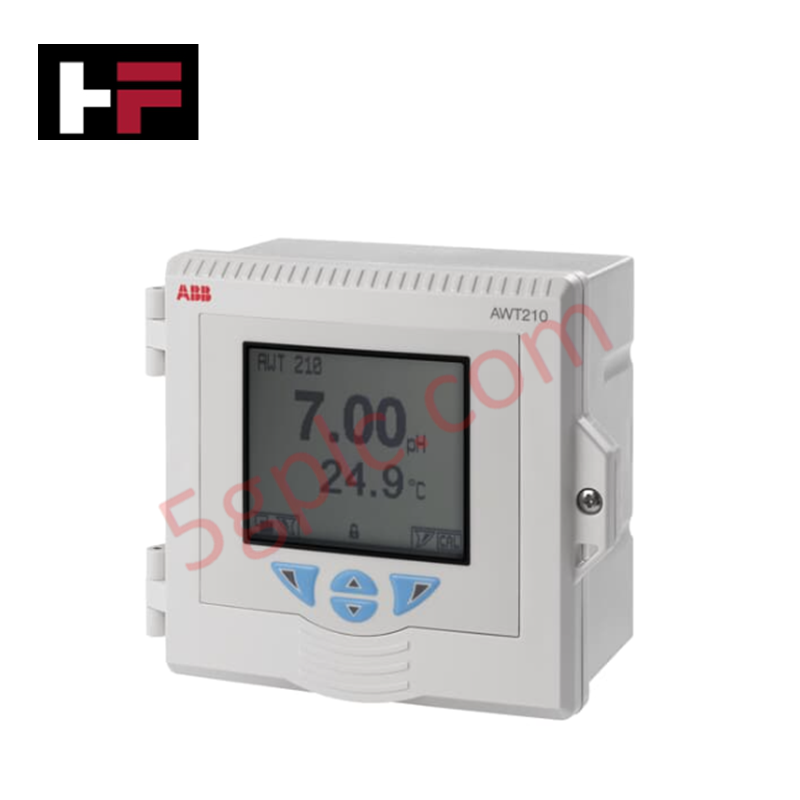
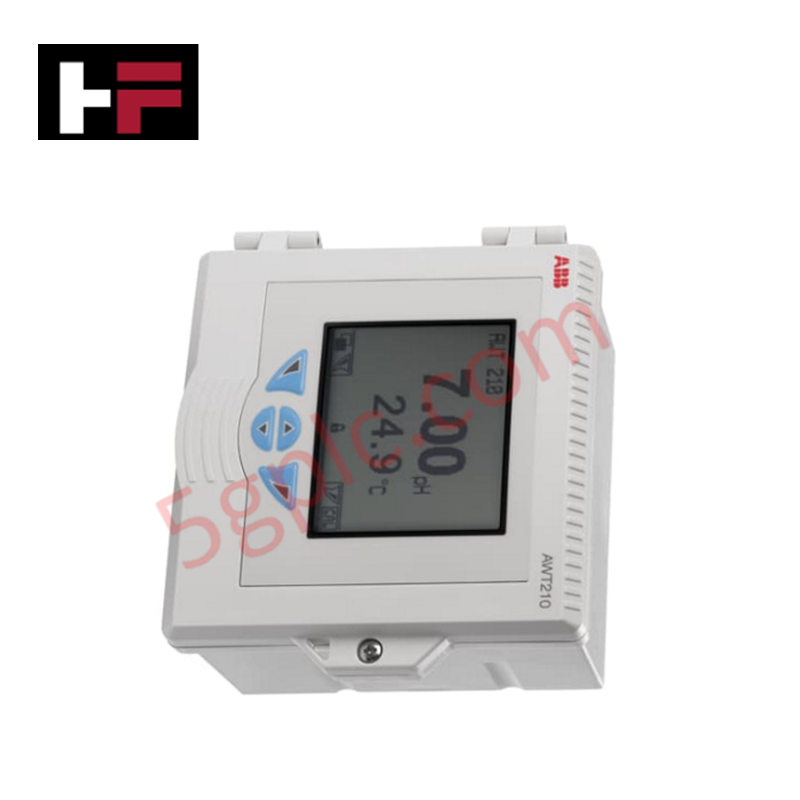
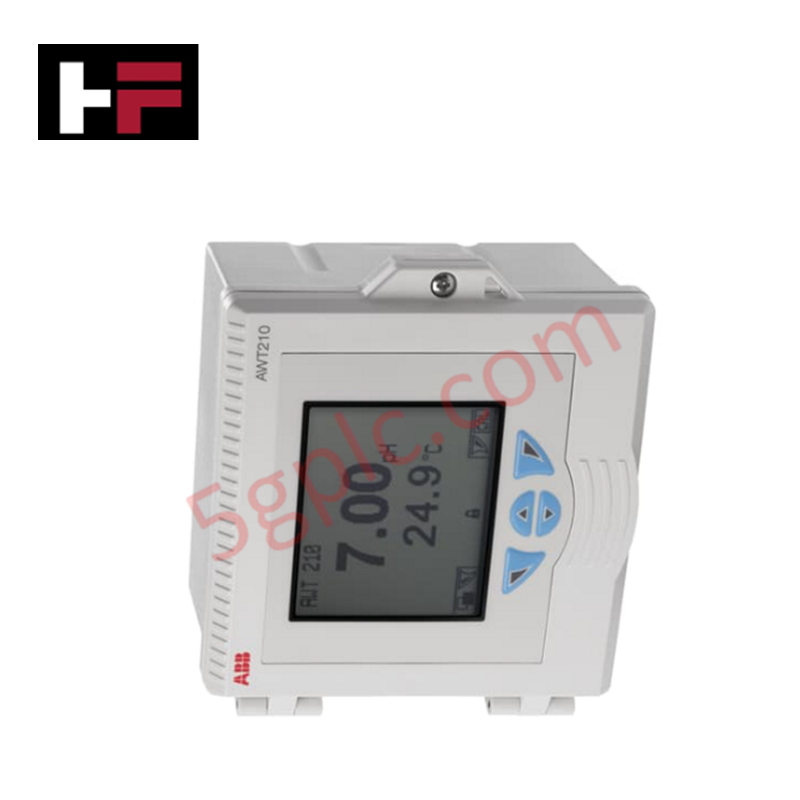
Détails du produit
Conçu pour le conditionnement continu des signaux électrochimiques et la mesure des variables de procédé dans les boucles de surveillance en zones dangereuses, l’ABB AWT210, également référencé sous le nom de AWT210, transmetteur 2 fils, assure une exécution physique et électrique directe. L’instrument convertit les signaux d’entrée de faible niveau provenant de sondes de pH, d’ORP, de pION ou de conductivité en une sortie alimentée par la boucle de 4-20 mA, s’interfaçant directement avec les racks d’automatisation hôtes et les nœuds de contrôle distribués.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | AWT210 |
| Marque | ABB |
| Dimensions | Format standard de boîtier industriel de terrain |
| Température de fonctionnement | -20 à 60 °C |
| Consommation électrique | Alimentation de boucle de 14 à 42 VCC (circuit 2 fils) |
| Architecture | Transmetteur universel monocanal |
| Types de mesure | pH, ORP, pION, conductivité |
| Certification pour zones dangereuses | Compatible avec la sécurité intrinsèque (Ex i) |
Vitesse de communication sur le fond de panier et intégration au contrôle déterministe
L’architecture de l’AWT210 utilise des unités enfichables modulaires pour transmettre des données analytiques numérisées sur le réseau de bus de contrôle. Grâce à une conversion de signaux haute densité, le module s’interface avec les schémas de mise à l’échelle de la densité des E/S des systèmes de contrôle distribué (DCS) et prend en charge la compatibilité avec le micrologiciel flash pour une intégration fluide dans les réseaux déterministes Profinet et EtherNet/IP via des interfaces de passerelle de contrôle. Les diagnostics intégrés surveillent en continu l’intégrité de l’élément sensible afin de prévenir les défauts d’exécution logique sur les racks d’E/S distants des automates programmables.
Foire aux questions
Q : Comment le transmetteur est-il alimenté dans les installations à boucle de terrain ?
R : L’appareil fonctionne comme une unité 2 fils alimentée par la boucle, et prélève directement son énergie de fonctionnement sur l’alimentation de 14 à 42 VCC de la boucle de signal 4-20 mA.
Q : Quelles précautions faut-il prendre lors du remplacement des modules de capteurs de mesure ?
R : Les cartouches de capteur utilisent une interface numérique plug-and-play ; lors du remplacement des modules dans des zones classées, la tension doit rester dans les limites certifiées de sécurité intrinsèque (Ex i).
Q : Comment l’unité traite-t-elle les différents types de mesures analytiques ?
R : Le comportement de mesure est défini par le module de capteur installé, qui met automatiquement à jour les paramètres du micrologiciel du transmetteur pour la mise à l’échelle du pH, de l’ORP, du pION ou de la conductivité.
Directives d’installation sur site
- Vérifiez que les alimentations de boucle respectent les paramètres de la barrière de sécurité intrinsèque spécifiés pour le câblage de terrain en zone dangereuse.
- Fixez solidement le boîtier au mur ou sur un support de tuyauterie, en veillant à ce que les entrées de presse-étoupe soient orientées vers le bas afin d’empêcher les infiltrations d’humidité.
- Acheminez les câbles des capteurs dans une conduite dédiée mise à la terre, en maintenant les signaux de faible niveau des sondes isolés des câbles d’alimentation des moteurs CA.
- Obturez les ports d’entrée de câbles inutilisés avec des bouchons certifiés IP66/IP67 avant de mettre la boucle sous tension.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.