










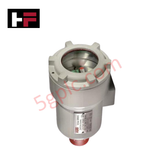
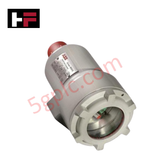
Détails du produit
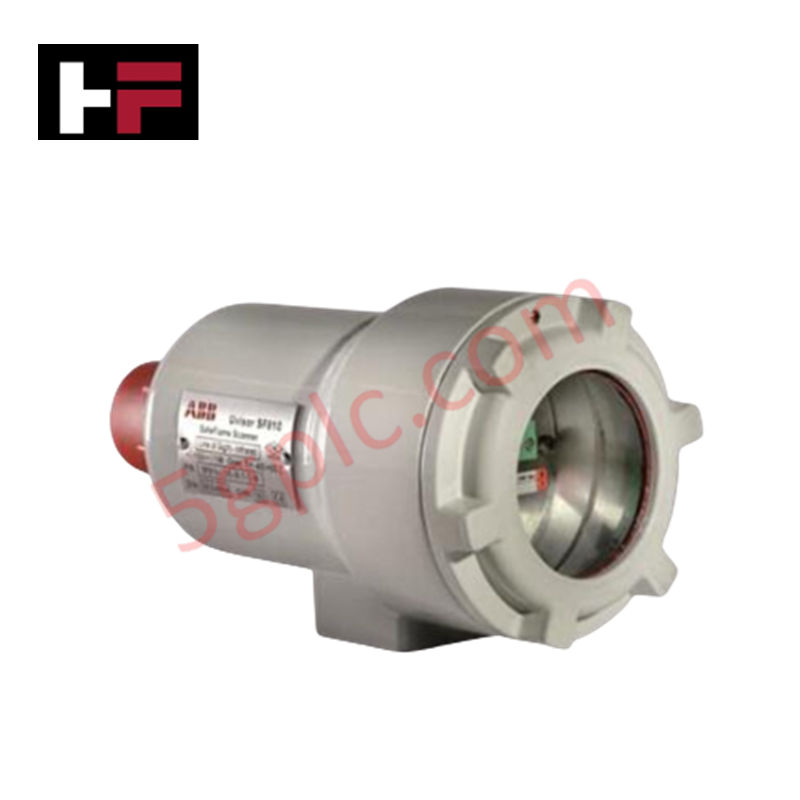
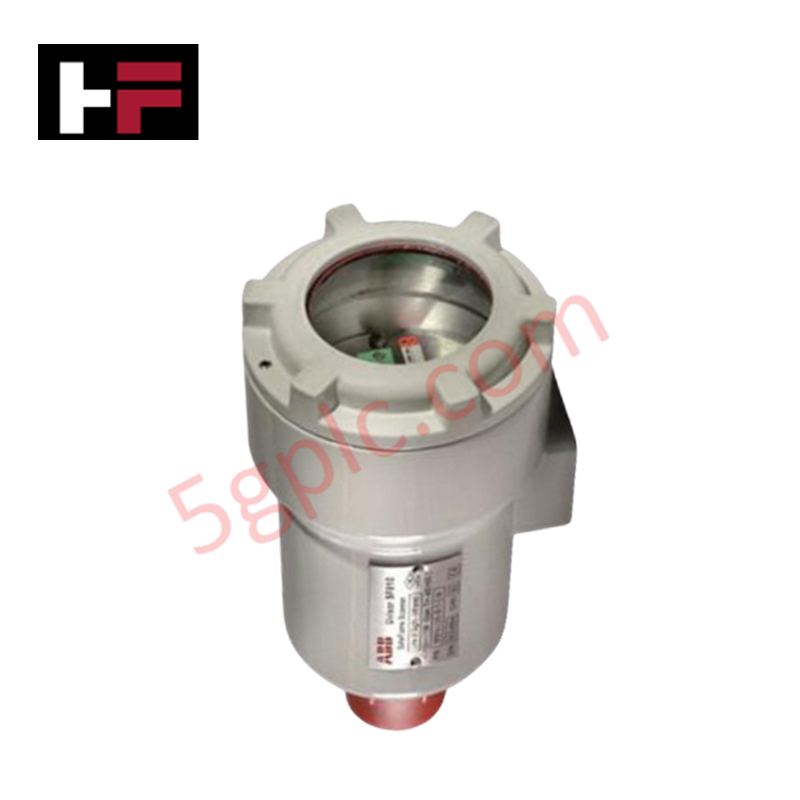
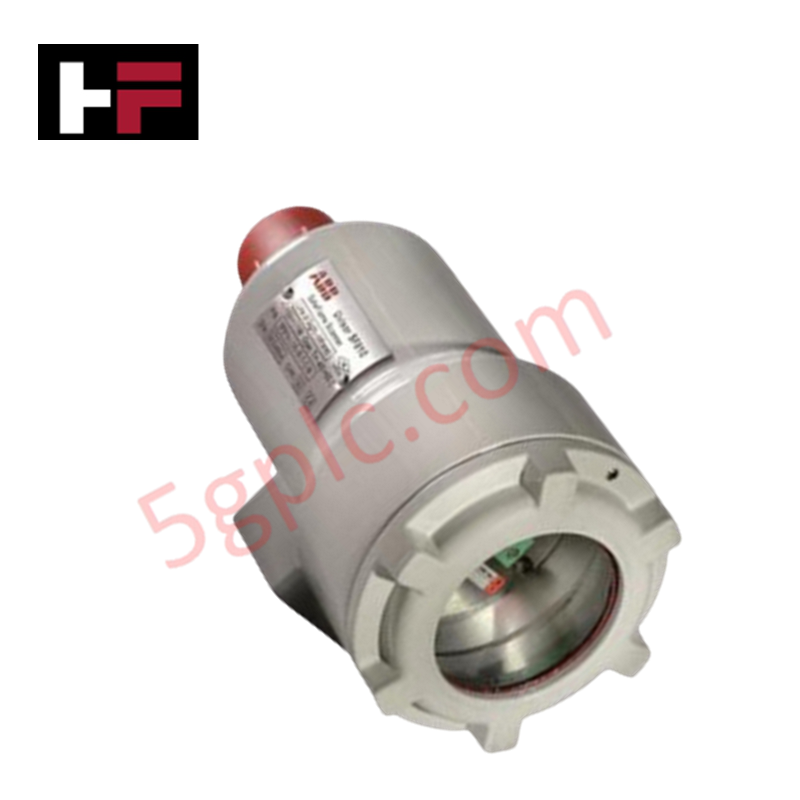
Le ABB SF810-FOC-IR-TL-C-W, également répertorié sous le nom de SF810 SafeFlame Scanner, constitue un composant matériel dédié à la détection du rayonnement infrarouge des flammes au sein des ensembles de surveillance SafeFlame. La tête du capteur utilise un élément de détection IR intégré et un raccord fileté NPT de 3/4 pouce pour capter les signaux optiques dynamiques de la flamme et transmettre les données brutes d’intensité du rayonnement aux circuits principaux de gestion des brûleurs.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | SF810-FOC-IR-TL-C-W |
| Marque | ABB |
| Origine | Suède |
| Consommation électrique | Alimenté via l’interface de commande du scanner |
| Type de capteur | Tête de capteur infrarouge (IR) |
| Filetage de montage | Filetage de 3/4 po |
| Type de produit | Têtes de scanner de flamme |
| Sortie du signal | Signal dynamique d’intensité spectrale de la flamme |
Architecture réseau déterministe et exécution des commandes
La tête de scanner SF810-FOC-IR-TL-C-W traite les modulations optiques infrarouges afin de distinguer les spectres ciblés de la flamme du rayonnement réfractaire ambiant. Sa liaison de signal physique s’intègre directement aux fonds de panier de commande, prenant en charge les réseaux déterministes Profinet / EtherNet/IP ainsi que les exigences de vitesse élevée des communications au sein des racks de gestion des brûleurs.
La compatibilité avec le flash du firmware et le conditionnement matériel du signal garantissent une réponse instantanée pour la discrimination de la flamme. L’isolation au niveau des canaux empêche le bruit électrique présent le long du tube de visée de perturber la vitesse de communication du fond de panier ou de déclencher des séquences intempestives de mise à l’arrêt des brûleurs pendant les cycles de combustion en régime établi.
Foire aux questions
Q : Quel spectre de détection optique est utilisé par la tête de scanner SF810-FOC-IR-TL-C-W ?
R : La tête de scanner intègre un capteur infrarouge (IR) conçu pour cibler les modulations du rayonnement optique émises par les flammes de combustion.
Q : Quel filetage de raccordement mécanique est intégré au boîtier du scanner pour l’installation ?
R : L’unité est dotée d’un raccord de montage fileté standard de 3/4 pouce pour une fixation mécanique sûre aux tubes de visée.
Q : Comment le traitement du signal est-il géré entre le capteur optique et le réseau de commande ?
R : Le signal optique est conditionné au niveau du capteur avant d’être acheminé vers des modules de traitement qui s’interfacent avec des fonds de panier de commande déterministes.
Consignes d’installation sur site
- Inspectez l’interface filetée de 3/4 pouce pour vérifier l’absence de débris et assurez-vous qu’au moins 5 filets complets sont engagés lors du vissage du scanner sur l’ensemble du tube de visée.
- Positionnez les tubes de visée de manière à les aligner directement sur le cœur de la flamme cible, tout en évitant de viser directement les surfaces réfractaires d’arrière-plan à haute température.
- Raccordez les câbles à fibre optique souples ou les conducteurs de signal sans dépasser les limites de rayon de courbure spécifiées afin d’éviter les pertes de transmission optique.
- Reliez la barre de blindage extérieure du câble à la masse uniquement du côté du châssis du panneau de commande afin d’éviter les interférences dues aux boucles de masse le long du trajet du signal.
- Purgez régulièrement les conduites d’air de refroidissement et du tube de visée afin de maintenir la lentille optique frontale exempte de suie huileuse et de dépôts de particules.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.