










Détails du produit
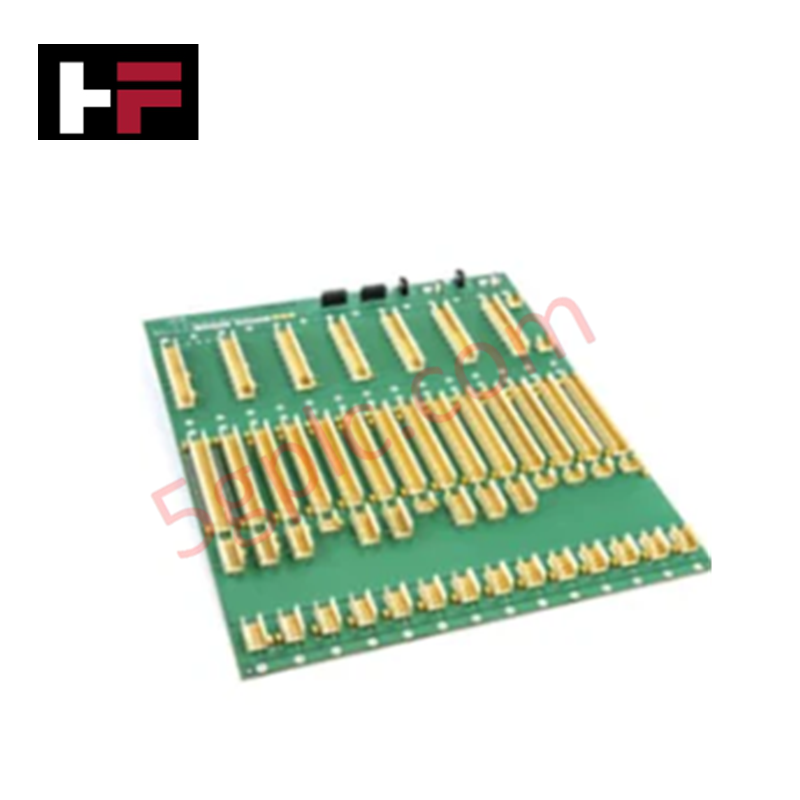
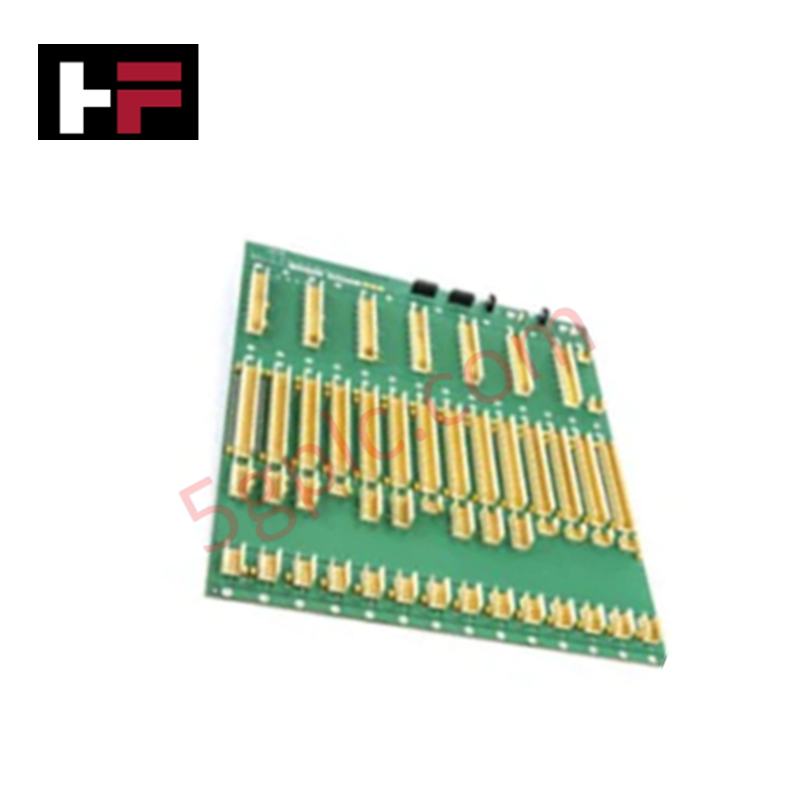
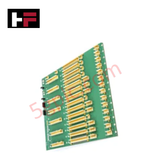
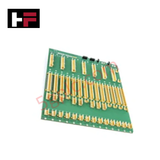
Le ABB BB512 3BUR980001R0001 sert de BB512 principal Bus Backplane utilisé pour réaliser le montage physique des modules et l’interconnexion des signaux sur les plateformes S800 I/O.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | BB512 (ID produit : 3BUR980001R0001) |
| Marque | ABB |
| Origine | Suède |
| Poids | 2,93 kg |
| Dimensions | Format standard rack 18SU |
| Température de fonctionnement | 0 à +55 °C (paramètres de base standard) |
| Consommation électrique | Matrice de distribution passive du bus électrique |
| Type de produit | Accessoires pour système de contrôle |
| Capacité d’allocation | 18 unités de sous-module (18SU) |
| Portée environnementale | Produit hors champ WEEE |
Réseaux déterministes Profinet / EtherNet/IP et montée en densité des E/S
L’alignement interne des pistes structurelles du backplane BB512 est configuré pour étendre le cluster principal du ModuleBus local. En maintenant une impédance électrique fixe des pistes sur les 18 emplacements physiques SU, l’infrastructure empêche l’atténuation du signal et préserve la vitesse de communication du bus backplane lors des séquences de balayage E/S à pleine charge. Lorsqu’il est connecté aux interfaces de communication terrain parent fonctionnant sur des réseaux déterministes Profinet / EtherNet/IP, le matériel achemine de manière synchrone les registres discrets et analogiques parallèles. Cette configuration garantit la compatibilité directe du firmware flash pour tous les modules S800 I/O insérés, supportant une montée en densité multi-canaux étendue à l’intérieur de l’armoire de terminaison.
Questions fréquemment posées
Q : Le backplane BB512 supporte-t-il l’insertion à chaud en fonctionnement des modules E/S actifs ?
R : Oui. La conception mécanique et électrique des emplacements 18SU permet le remplacement à chaud individuel des modules S800 I/O pendant que le backplane est sous tension. Cependant, le module maître Field Communication Interface (FCI) ou le segment de base du backplane ne peuvent pas être démontés tant que des boucles logiques actives sont en cours de traitement.
Q : Quelles sont les limites de consommation électrique passive de cet ensemble backplane ?
R : Le BB512 fonctionne comme une carte de distribution passive du bus électrique ne contenant aucun microprocesseur embarqué ni logique de commutation active. Sa consommation interne est de 0 W ; la charge totale en courant est définie par la consommation cumulée des modules E/S insérés dans les emplacements 18SU.
Q : Comment est assurée la continuité de la vitesse de communication du bus backplane lors de l’interconnexion de plusieurs ensembles ?
R : La carte utilise des ports connecteurs ruban latéraux dédiés pour relier les segments adjacents du backplane. Ces connexions maintiennent des paramètres de terminaison interne du bus continus sur des empreintes de cluster étendues afin de limiter les erreurs de réflexion du signal.
Consignes d’installation sur site
- Réalignement mécanique de l’armoire : Fixez fermement le boîtier du backplane à la structure interne de l’armoire ou aux plaques de montage à l’aide de fixations industrielles robustes. La masse nette de 2,93 kg doit être solidement maintenue pour neutraliser les vibrations du sol en fonctionnement.
- Mise à la terre à faible impédance du châssis : Vérifiez que les plaques métalliques de mise à la terre intégrées à l’arrière du backplane sont en contact clair avec le bus de terre en cuivre commun de l’armoire. Une mise à la terre correcte est nécessaire pour détourner les bruits électrostatiques haute fréquence.
- Protection des broches des sous-modules : Alignez chaque module S800 I/O verticalement avec les fentes guides avant de le presser dans la borne d’interface 18SU. Inspectez le bloc de broches pour vous assurer qu’aucun contact n’est plié lors de l’insertion.
- Limites de ventilation thermique : Laissez un dégagement de base de 50 mm au-dessus et en dessous de la structure du backplane. Cet espace garantit un flux d’air convectif non entravé pour maintenir les températures ambiantes dans la limite opérationnelle de 0 à +55 °C.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.
Guide technique et d'achat

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.