










Détails du produit
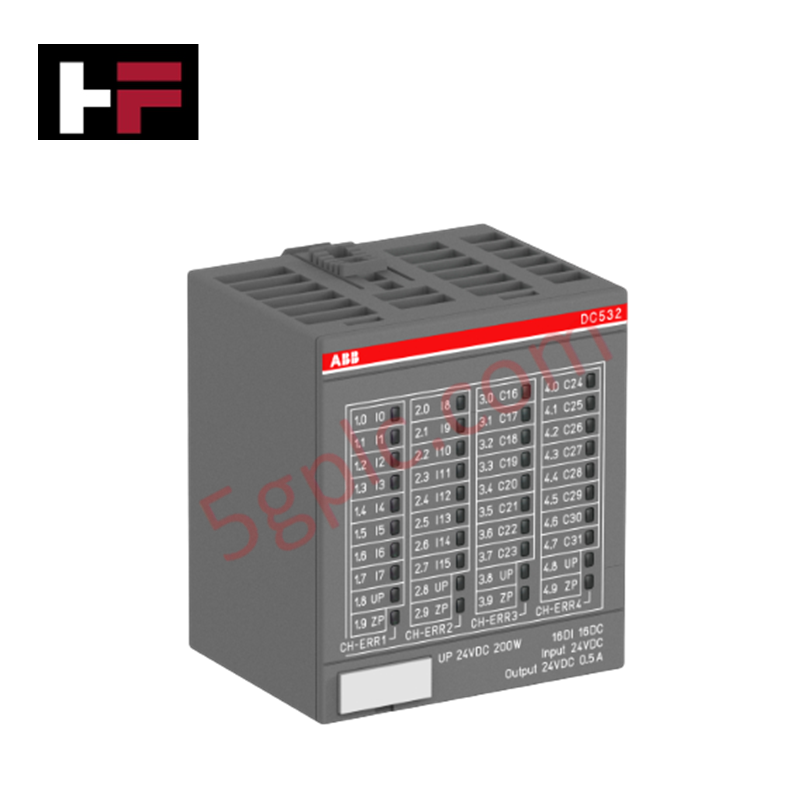
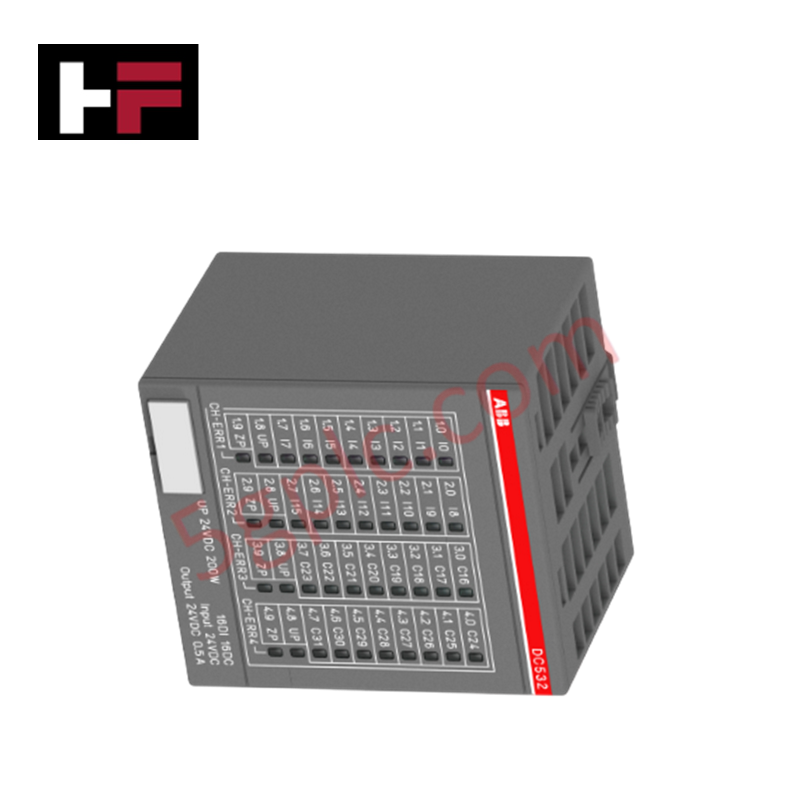
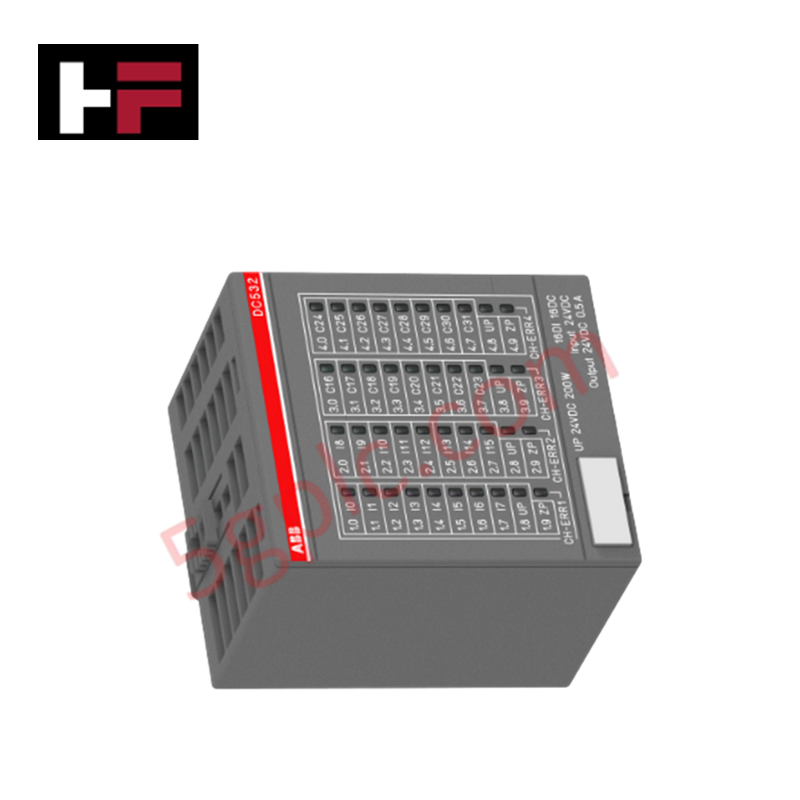
Le ABB 1SAP240100R0001, également référencé sous la référence DC532, est un module d’entrées/sorties numériques qui fonctionne comme un composant matériel dédié à la surveillance des signaux discrets et à la commande d’équipements de terrain au sein des plateformes ABB AC500. Configuré avec 16 entrées numériques dédiées de 24 V c.c. et 16 entrées/sorties numériques configurables de 24 V c.c. et 0,5 A, ce module d’extension de la plateforme S500 assure l’acquisition directe des signaux électriques et la commutation au moyen de transistors.
Caractéristiques matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | DC532 |
| Identifiant produit | 1SAP240100R0001 |
| Marque | ABB |
| Type de produit | Modules d’entrées/sorties numériques |
| Plateforme système | Système d’E/S ABB AC500 / S500 |
| Entrées numériques dédiées | 16 canaux (24 V c.c.) |
| Canaux d’E/S configurables | 16 canaux (24 V c.c., 0,5 A) |
| Plage de tension d’entrée | 0 à 30 V c.c. |
| Courant d’entrée | 5 mA |
| Type de sortie | Transistor |
| Courant nominal de sortie | 0,5 A |
| Tension d’alimentation | 20,4 à 28,8 V c.c. |
| Délai d’échange des signaux | 0,1 à 32 ms |
| Architecture de câblage | Connexion à 1 fil |
| Indice de protection | IP20 |
| Dimensions | 67,5 mm x 76 mm x 62 mm |
| Poids net | 0,114 kg |
| Température de fonctionnement | 0 à +60 °C |
| Consommation électrique | Alimentation des bornes de 20,4 à 28,8 V c.c. |
| Origine | Allemagne |
Interface et communication avec le bus de fond de panier
Le module DC532 s’interface directement avec le bus d’extension S500 afin d’assurer une communication avec le bus de fond de panier à haut débit et une synchronisation déterministe du réseau sur les racks d’E/S locaux ou distribués. Les connecteurs de bus multipoints intégrés à la base de bornes sous-jacente transmettent directement les données de signaux haute densité au processeur de l’unité centrale. La compatibilité du micrologiciel est automatiquement gérée par l’unité centrale maître pendant les cycles de scrutation du bus, ce qui maintient des temps de traitement des E/S déterministes compris entre 0,1 ms et 32 ms.
Foire aux questions
Q : Comment les 16 canaux configurables du module DC532 sont-ils définis ?
R : Les modes des canaux sont définis au moyen de paramètres logiciels dans le contrôleur central afin de fonctionner soit comme des entrées numériques de 24 V c.c., soit comme des sorties à transistor de 24 V c.c. et 0,5 A.
Q : Le module DC532 nécessite-t-il une base de bornes spécifique pour le câblage de terrain ?
R : Oui. Le module s’enclenche sur une base de bornes S500 compatible, telle que TU515 ou TU516, afin d’établir les terminaisons des circuits de terrain à 1 fil et la connexion au bus de fond de panier.
Q : Quel niveau de protection le boîtier du DC532 offre-t-il ?
R : Le module présente un indice de protection IP20 et doit être installé dans une armoire industrielle IP54 ou supérieure afin de respecter les exigences environnementales du site.
Directives d’installation sur site
- Montez la base de bornes S500 correspondante sur un rail DIN de 35 mm, en veillant à ce que le ressort de mise à la terre soit fermement appuyé contre le rail métallique.
- Alignez le boîtier du module DC532 sur les broches de guidage de la fente de la base de bornes, puis appuyez verticalement jusqu’à l’enclenchement des mécanismes de verrouillage.
- Acheminez les lignes d’alimentation 24 V c.c. vers les bornes d’alimentation L+ et M désignées sur la base, en gardant les longueurs de câblage aussi courtes que possible.
- Raccordez les lignes des capteurs et actionneurs de terrain à 1 fil aux points de raccordement désignés, en maintenant une séparation physique entre les câbles d’alimentation haute tension et les lignes d’E/S 24 V c.c.
- Mettez le bus système sous tension et vérifiez les indications des LED d’état des canaux avant de mettre en service les dispositifs de sortie raccordés.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Pourquoi les automates programmables passent en mode arrêt : une analyse d’expert
Les systèmes d’automatisation industrielle dépendent fortement des automates programmables industriels (API) pour maintenir une production ininterrompue. Lorsqu’un API passe de façon inattendue du mode Exécution au mode Arrêt, des lignes de production entières sont immobilisées.
À mesure que les systèmes de commande évoluent dans les usines modernes, comprendre les causes profondes de ces interruptions aide les ingénieurs à réduire les temps d’arrêt coûteux. Ce guide technique explique pourquoi les API passent en mode Arrêt et présente des stratégies pratiques pour limiter les défaillances du système.

Comprendre les causes profondes du passage imprévu des automates programmables en mode arrêt dans l’automatisation industrielle
Les automates programmables industriels modernes gèrent leur fonctionnement au moyen de différents états opérationnels : Marche, Arrêt, Démarrage et Maintien. À la mise sous tension, l’automate initialise les registres mémoire en mode Arrêt avant de passer brièvement en mode Démarrage. Durant cette phase, les autodiagnostics internes vérifient l’intégrité du système, tant au niveau du matériel que des programmes utilisateur. Si l’automate ne détecte aucune défaillance critique, il passe en mode Marche pour exécuter le programme de contrôle en continu. Toutefois, toute anomalie grave du système ramène immédiatement l’unité centrale en mode Arrêt afin d’éviter tout comportement imprévisible des machines dans l’usine.

Conception des interfaces homme-machine : guide essentiel pour le choix des IHM, la visualisation et l’intégration des systèmes de contrôle
Les interfaces homme-machine (IHM) constituent la principale fenêtre opérationnelle sur les systèmes complexes d’automatisation industrielle. Les IHM modernes convertissent les données brutes des machines en affichages graphiques clairs, permettant aux opérateurs de superviser en temps réel des processus de fabrication entiers. Au lieu de s’appuyer sur des panneaux de commande physiques remplis d’interrupteurs câblés, les ingénieurs programment des écrans interactifs à l’aide de graphiques intuitifs, d’un codage couleur dynamique et d’interfaces tactiles réactives. Au cours de mes 15 années d’expérience en ingénierie des systèmes de contrôle, j’ai vu les IHM évoluer de simples écrans d’affichage vers des centres de commande sophistiqués qui améliorent l’efficacité opérationnelle dans les environnements DCS et PLC.