














جزئیات محصول
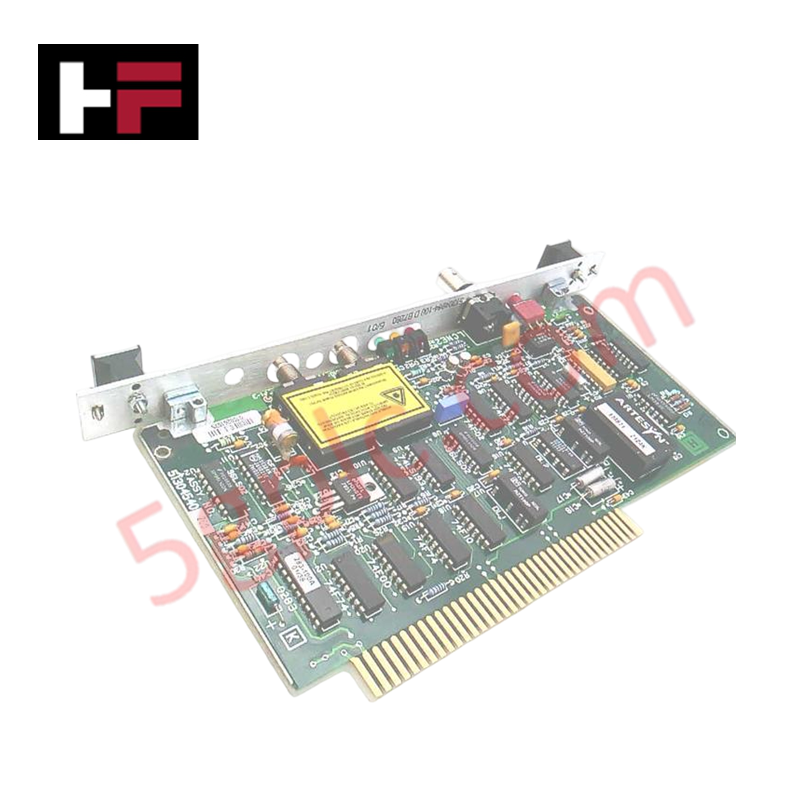
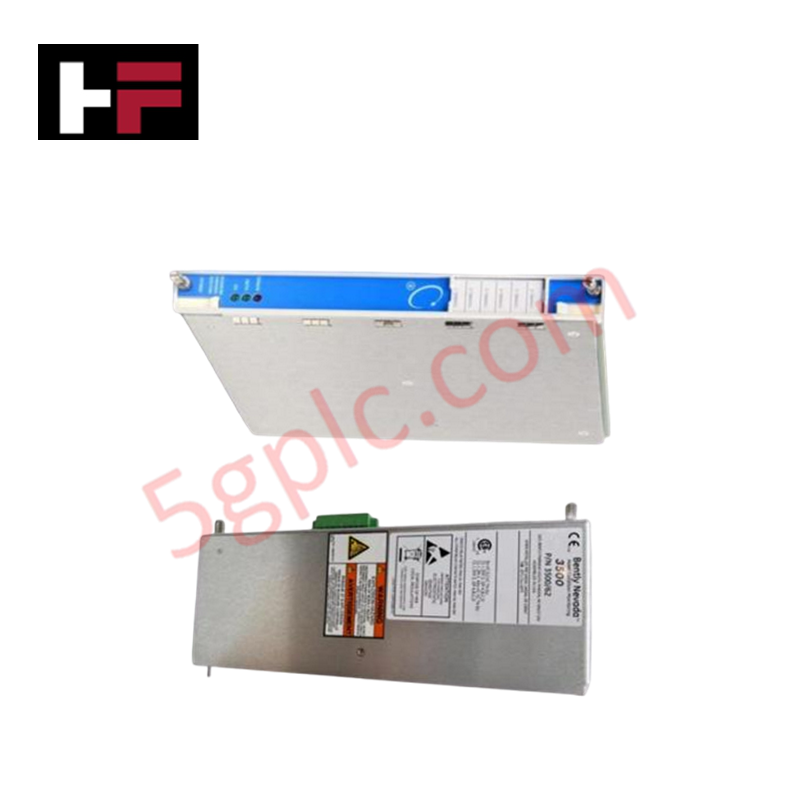
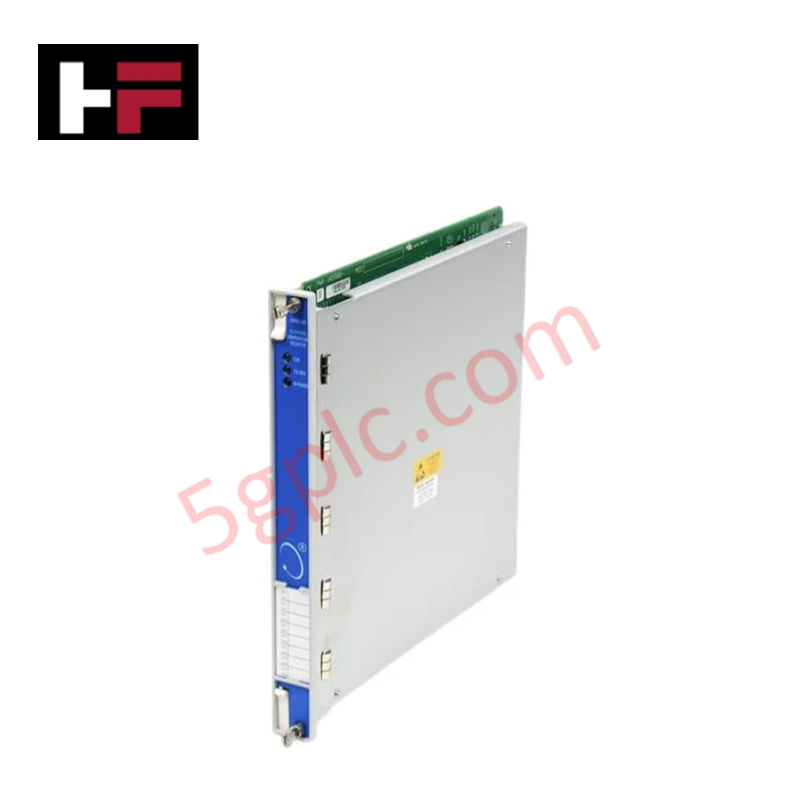
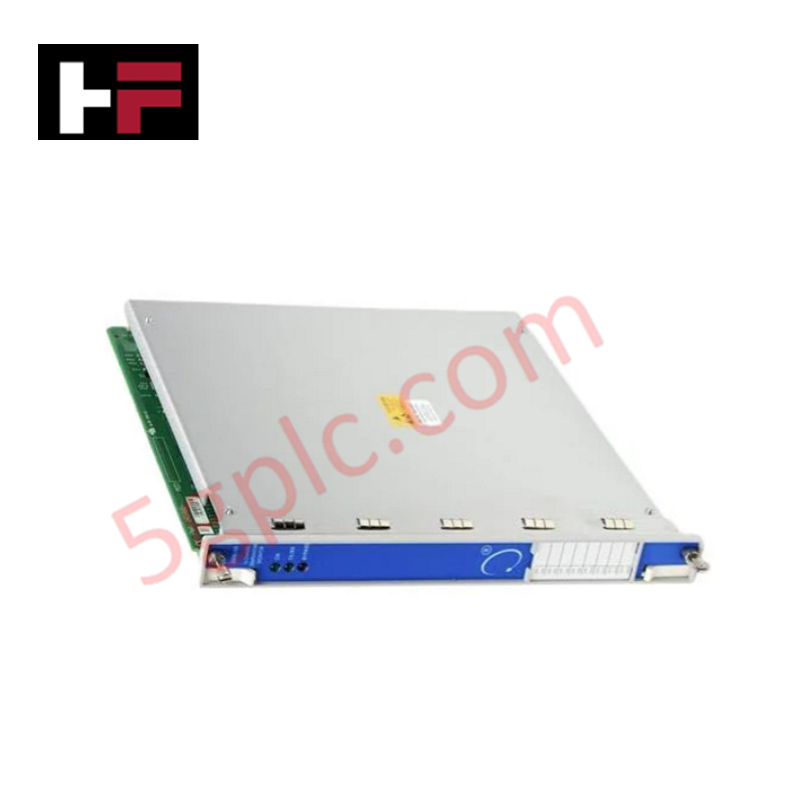
پیکربندی شده برای انتقال داده در معماریهای کنترل TDC 3000، Honeywell 51304540-200 (51304540-200 برد پدل LCNE2) اجرای فیزیکی مستقیم ارتباط شبکه بین شبکه کنترل محلی (LCN) و اجزای ایستگاه را فراهم میکند.
مشخصات سختافزاری
| پارامتر | مشخصات |
|---|---|
| مدل | 51304540-200 |
| برند | Honeywell |
| وزن | 0.43 کیلوگرم |
| نوع ماژول | برد پدل LCNE2 |
| سازگاری | سری TDC 3000 |
کنترل فرآیند DCS و اتصالپذیری
ماژول 51304540-200 به عنوان رابط ارتباطی در محیط TDC 3000 عمل میکند و مسیریابی بستههای داده بین شبکه کنترل و سختافزار ایستگاه محلی را تسهیل میکند. این مجموعه دارای ایزولاسیون کانال به کانال در رابط بکپلین است که انتقال تداخل الکترومغناطیسی (EMI) بین باس ارتباطی و مدارهای ماژول محلی را محدود میکند. این ایزولاسیون یکپارچگی فریمهای داده با سرعت بالا را حفظ کرده و از ایجاد خطاهای ارتباطی ناشی از حلقههای زمین در سطح بکپلین جلوگیری میکند. با واگذاری وظایف خاص پروتکل ارتباطی، ماژول تأخیر ثابت برای حلقههای کنترل حیاتی را تضمین میکند و از ادغام با ابزارهای پروتکل حلقه 4-20 میلیآمپر HART هنگام پل زدن از طریق رابط شبکه پشتیبانی میکند.
سؤالات متداول
س: آیا این ماژول از تعویض داغ (hot-swapping) در رک TDC 3000 پشتیبانی میکند؟
ج: خیر. ماژول 51304540-200 برای تعویض داغ طراحی نشده است. جدا کردن یا نصب آن در حالی که رک روشن است باعث ایجاد گذراهای ولتاژ در باس میشود که ممکن است منجر به از دست رفتن ارتباط، راهاندازی مجدد پردازنده یا آسیب دائمی به اجزای رابط برد شود.
س: ماژول چگونه به شبکه LCN متصل میشود؟
ج: این ماژول به عنوان یک رابط برد پدل طراحی شده که مستقیماً از طریق شکافهای بکپلین مشخص شده در ایستگاه به باس شبکه متصل میشود. اطمینان حاصل کنید که همه پینهای اتصال عاری از اکسیداسیون بوده و برد به طور محکم قرار گرفته است تا از قطع و وصل شدن سیگنال جلوگیری شود.
راهنمای نصب در محل
- اطمینان حاصل کنید که رک ایستگاه کاملاً خاموش و همه منابع تغذیه جدا شدهاند قبل از دست زدن به ماژول.
- برد پدل را با راهنمای شکاف بکپلین اختصاصی همتراز کرده و به آرامی وارد کنید تا از فشار مکانیکی به پینهای رابط جلوگیری شود.
- فشار یکنواختی به سطح برد وارد کنید تا کانکتور لبه به طور کامل در سوکت بکپلین قرار گیرد.
- هر سختافزار نگهدارنده کمکی را به چارچوب رک محکم کنید تا پایداری مکانیکی حفظ شده و اتصال زمین مؤثر برای شاسی ماژول تضمین شود.
- پس از روشن شدن مجدد سیستم، وضعیت ارتباط شبکه را از طریق رابط تشخیصی ایستگاه بررسی کنید تا همگامسازی لینک تأیید شود.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.





راهنمای فناوری و خرید

بهینهسازی کنترل سطح مخزن با استفاده از الگوریتمهای تناسبی در سامانههای PLC
مهندسان اتوماسیون صنعتی در کارخانههای فرایندی گوناگون، اغلب با چالشهای تنظیم سطح مایعات روبهرو میشوند. سازوکارهای کنترلی سنتی روشن-خاموش، بهدلیل تغییر ناگهانی وضعیت عملگر، اغلب پایداری سیستم را مختل میکنند. بنابراین، ارتقا به ساختارهای حلقهبسته مانند کنترل تناسبی، پاسخهای روانتری به همراه دارد. در یک محیط متداول PLC، مانند Siemens TIA Portal، مهندسان از بازخورد حلقهبسته برای به حداقل رساندن خطاهای فرایند، بدون نیاز به پیچیدگی کامل PID، استفاده میکنند.

درک علتهای ورود PLC به حالت توقف و عیبیابی آن
در اتوماسیون صنعتی، کنترلکنندههای منطقی برنامهپذیر (PLC) هستهٔ هوشمند اتوماسیون کارخانههای مدرن و سیستمهای کنترل توزیعشده (DCS) هستند. درک چگونگی تغییر وضعیت PLC بین حالتهای مختلف برای مهندسان تعمیر و نگهداری ضروری است. PLC معمولاً در چهار حالت اصلی کار میکند: اجرا، توقف، راهاندازی اولیه و انتظار. با وصلشدن برق، سیستم بلافاصله در حالت توقف راهاندازی میشود و سپس فرایند راهاندازی اولیه را آغاز میکند. اگر کنترلکننده حین اجرا با خطای بحرانی روبهرو شود، برای جلوگیری از آسیبدیدن تجهیزات، بهطور خودکار به حالت توقف برمیگردد. بنابراین، پایش این تغییر وضعیتها به تکنسینها کمک میکند دسترسپذیری بالای سیستم را حفظ کنند.

راهنمای جامع روشهای کنترل درایو سرووموتور در اتوماسیون صنعتی
سیستمهای کنترل دقیق حرکت، تولید با ظرفیت بالا را در محیطهای خودکارسازی صنعتی مدرن به حرکت درمیآورند. برخلاف موتورهای القایی استاندارد که با درایوهای فرکانس متغیر ساده کار میکنند، سیستمهای سرووموتور دقت موقعیتیابی کمتر از یک میلیمتر و پاسخگویی دینامیکی سریعی ارائه میدهند.