


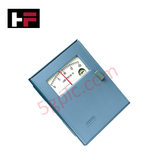

جزئیات محصول
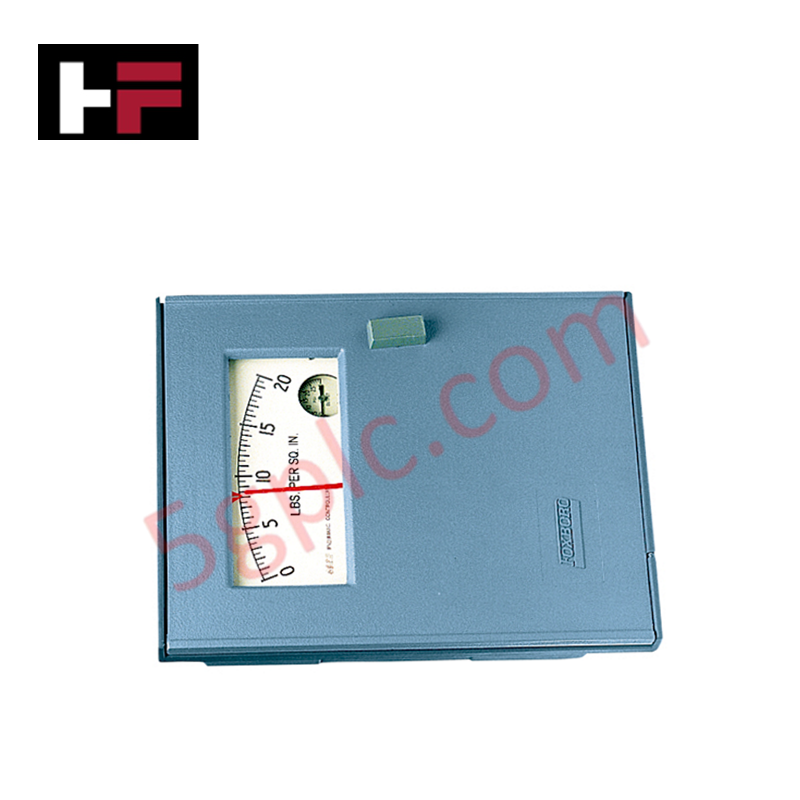
Foxboro 43AP-FA42C-PC که با عنوان کنترلکننده نشاندهنده 43AP نیز فهرست شده است، بهعنوان یک مؤلفه سختافزاری اختصاصی برای کنترل فرایند پنوماتیکی و اجرای گیرنده فشار در معماریهای کنترل پنوماتیکی صنعتی عمل میکند.
مشخصات سختافزاری
| پارامتر | مشخصات |
|---|---|
| مدل | 43AP-FA42C-PC |
| برند | Foxboro (تحت مالکیت Schneider Electric) |
| مبدأ | تولید صنعتی استاندارد |
| وزن | ۴٫۸ کیلوگرم (وزن حمل: ۶ کیلوگرم) |
| ابعاد | محفظه استاندارد کنترلکننده نشاندهنده 43AP |
| دمای کاری | محدوده کاری پنوماتیکی صنعتی |
| مصرف توان | تأمین هوای ابزار دقیق (اجرای پنوماتیکی) |
| عملکرد کنترل | تناسبی بهعلاوه انتگرالی (۰٫۰۱ تا ۵۰ دقیقه/تکرار) |
| سیگنال خروجی | پنوماتیکی ۳ تا ۱۵ psi |
اجرای حلقه کنترل پنوماتیکی و ایزولاسیون
این کنترلکننده که در حلقههای کنترل فرایند پنوماتیکی کار میکند، تنظیم پیوسته تناسبی-انتگرالی را بدون اتکا به منابع تغذیه الکتریکی انجام میدهد و در نتیجه، حساسیت به تداخل الکترومغناطیسی (EMI) یا حلقههای زمین الکترونیکی را از بین میبرد. سازوکار تعادل نیروی مکانیکی و گیرنده فانوسی، مسیرهای سیگنال پنوماتیکی را از شرایط محیطی ایزوله میکند. عناصر تنظیمکننده داخلی و اجزای کلیدزنی انتقال خودکار/دستی بدون جهش، پایداری حلقه را هنگام تغییر حالتهای کاری حفظ میکنند و ردیابی دقیق نقطه تنظیم را در شبکههای پایش فشار صنعتی تضمین میکنند.
پرسشهای متداول
پرسش: آیا کنترلکننده 43AP-FA42C-PC برای منطق کنترلی خود به منبع تغذیه الکتریکی خارجی نیاز دارد؟
پاسخ: خیر. 43AP-FA42C-PC دستگاهی کاملاً پنوماتیکی است که بهطور کامل با هوای تمیز و خشک ابزار دقیق و اتصالات مکانیکی بازخورد کار میکند.
پرسش: سازوکار کلیدزنی انتقال بدون جهش (گزینه -C) هنگام تغییر حالت خودکار به دستی چگونه عمل میکند؟
پاسخ: گیج تعادل داخلی و کلید ۲ وضعیتی به اپراتور اجازه میدهند پیش از تغییر حالت، فشار خروجی دستی را با خروجی فعال کنترلکننده برابر کند و از ایجاد جهش در فرایند یا حرکت ناگهانی شیر جلوگیری شود.
راهنمای نصب در محل
- پیش از اتصال خطوط تأمین به بدنه کنترلکننده، اطمینان حاصل کنید که تأمین هوای ابزار دقیق ایزوله و بدون فشار شده باشد.
- کنترلکننده را با استفاده از تجهیزات نصب مناسب، بهطور محکم روی یک لوله عمودی یا پایه یوغی نصب کنید تا اثرات شوک و ارتعاش به حداقل برسد.
- خطوط سیگنال ۳ تا ۱۵ psi و خطوط گیرنده فشار فرایند را با استفاده از لولههای تمیز و مطابق با استانداردهای پنوماتیکی کارخانه متصل کنید.
- با استفاده از منبع هوای ابزار دقیق فیلترشده و عاری از روغن، اطمینان حاصل کنید که فشار هوای تأمین در سطح اسمی موردنیاز برای کار حفظ میشود.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.


راهنمای فناوری و خرید

تسلط بر چرخه اسکن PLC زیمنس: نحوه اجرای برنامههای اتوماسیون توسط CPU
اتوماسیون صنعتی برای مدیریت فرایندهای پیچیده تولید، وابستگی زیادی به کنترلگرهای منطقی برنامهپذیر (PLC) دارد. بسیاری از مهندسان بدون تسلط بر معماری زیربنایی، مستقیماً سراغ برنامهنویسی میروند. بااینحال، درک نحوه اجرای برنامه توسط CPU یک PLC، طراحی قابلاعتماد سیستم را تضمین میکند. بنابراین، تسلط بر چرخه اسکن هم عملکرد و هم عیبیابی را در سیستمهای کنترلی مدرن بهینه میکند.
چگونه به PLCهای Siemens S7 متصل شویم: ۵ روش ضروری ارتباطی
ایجاد یک ارتباط سختافزاری قابلاعتماد بین یک پایانه برنامهنویسی و کنترلر Siemens SIMATIC برای فرایندهای مهندسی ضروری است. مهندسان فنی به لایههای فیزیکی مختلفی متکی هستند که از اتصالات سریال قدیمی تا پروتکلهای پرسرعت اترنت صنعتی را دربر میگیرد. محیطهای مدرن اتوماسیون کارخانهای، انتقال سریع داده و یکپارچهسازی بیدردسر درایورها را در اولویت قرار میدهند. انتخاب روش اتصال مناسب، دانلود برنامهها، پایش آنلاین و عیبیابی سیستم را در سامانههای کنترل پیچیده سادهتر میکند.
آیا PLCها منسوخ خواهند شد؟ آیندهٔ سیستمهای کنترل در صنعت ۴.۰
تولید مدرن در حال تجربه تحولی فناورانه و سریع است که نوآوریهای صنعت ۴.۰ آن را به پیش میبرند. فناوریهایی مانند هوش مصنوعی (AI)، یادگیری ماشین (ML) و اینترنت اشیای صنعتی (IIoT) بر بحثهای حوزه اتوماسیون کارخانهها سایه افکندهاند. در نتیجه، بسیاری از مهندسان میپرسند آیا این ابزارهای دیجیتال پیشرفته در نهایت جایگزین کنترلگرهای منطقی برنامهپذیر (PLC) سنتی خواهند شد یا خیر. بااینحال، بررسی فیزیک بنیادین عملیات صنعتی، واقعیتی کاملاً متفاوت را برای سیستمهای کنترل آشکار میکند.