

جزئیات محصول
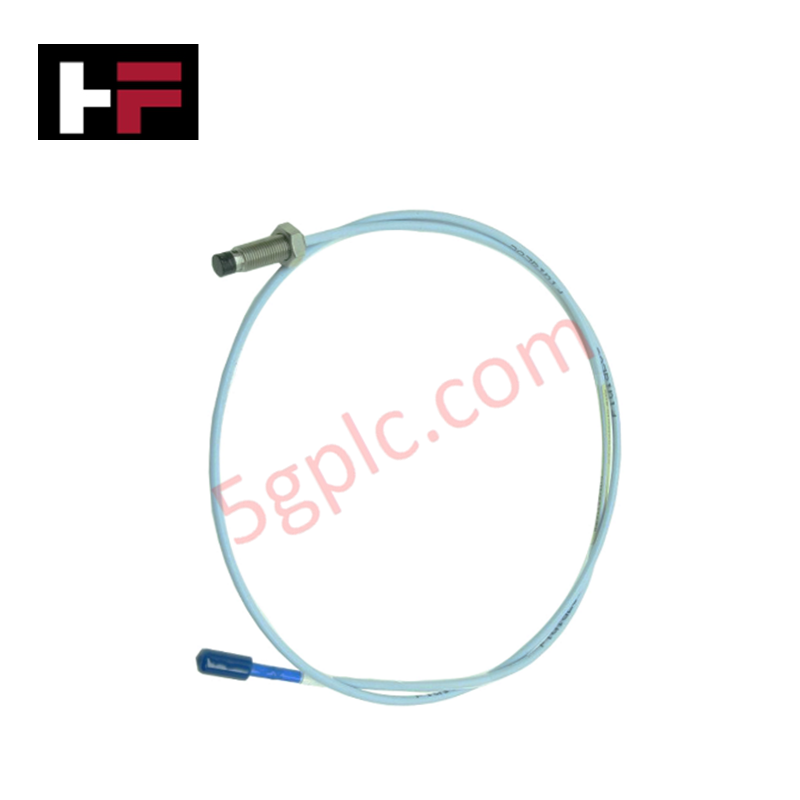
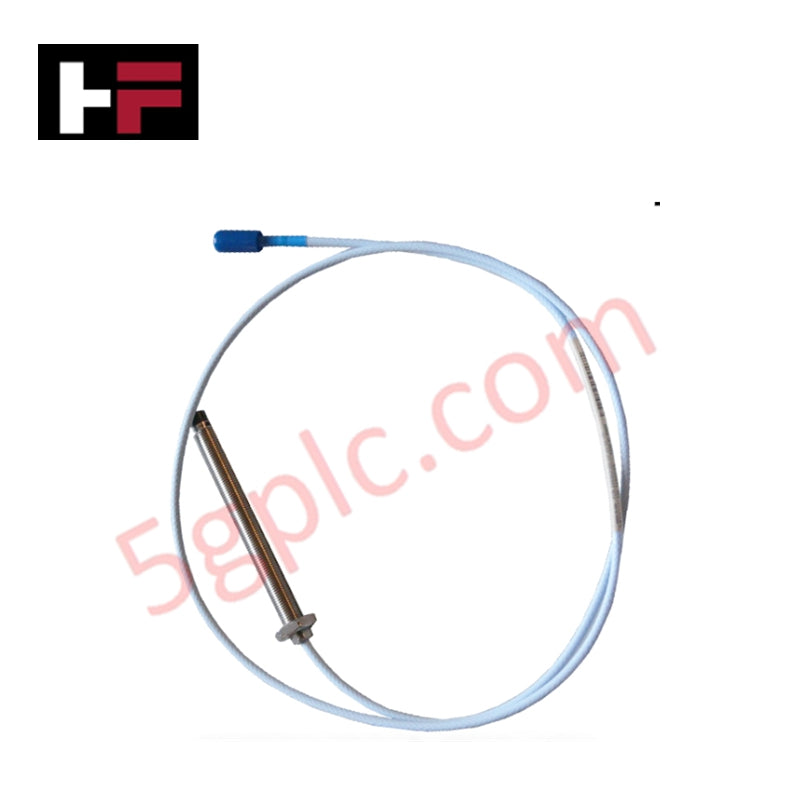
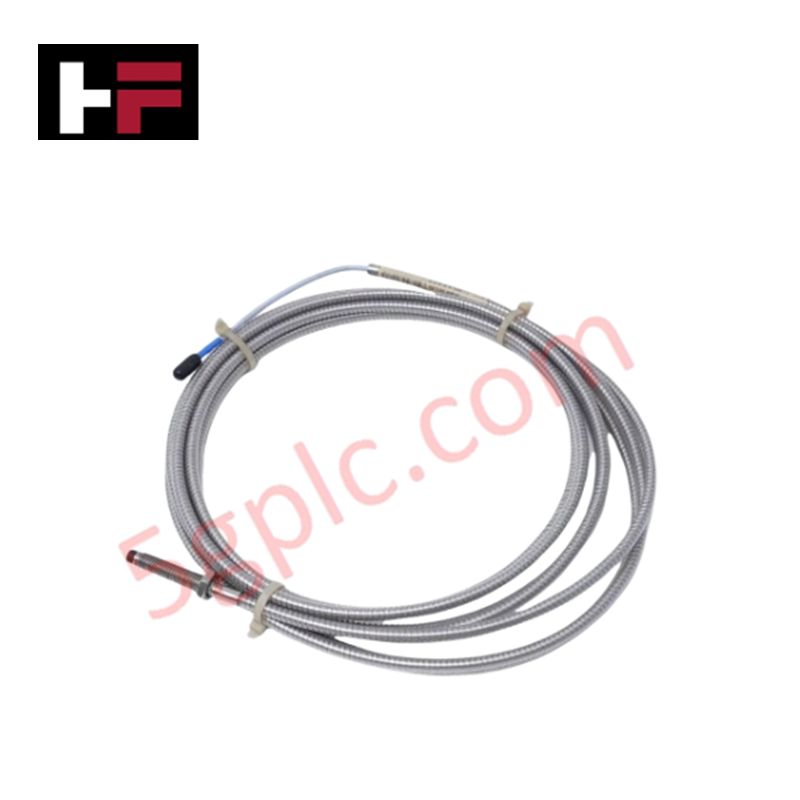
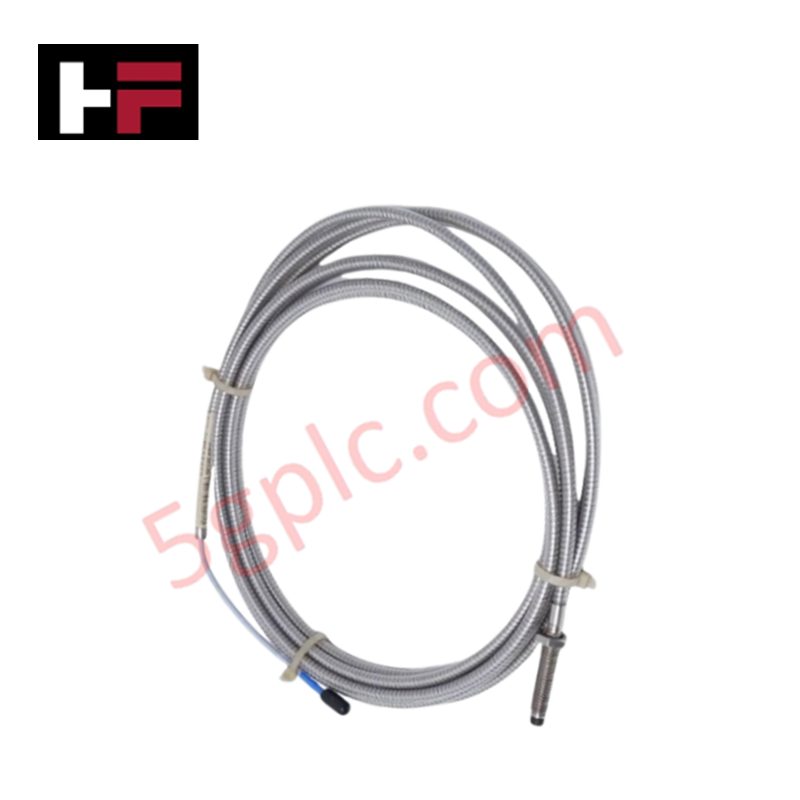
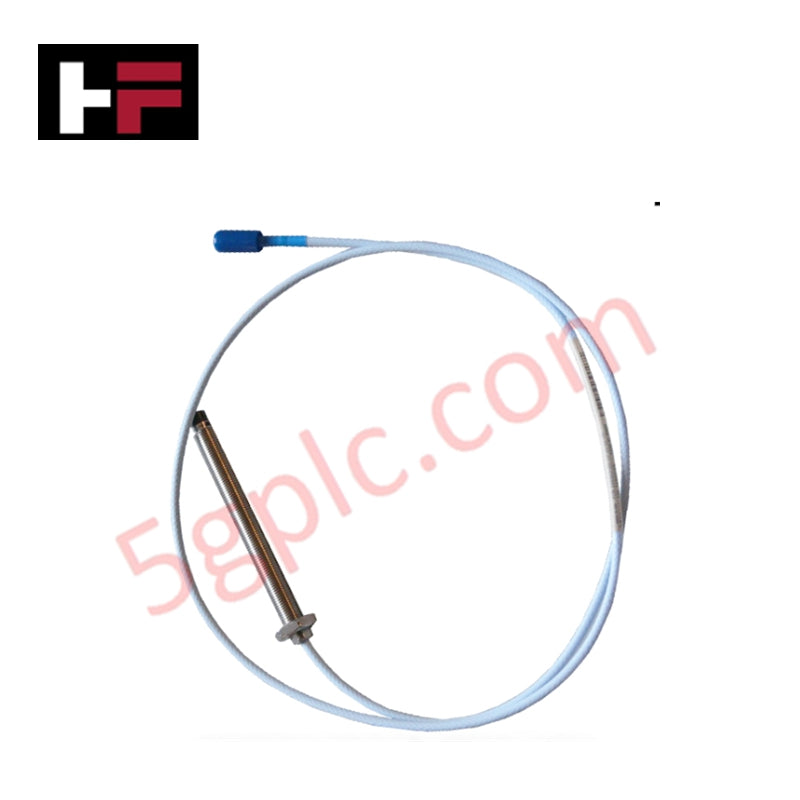
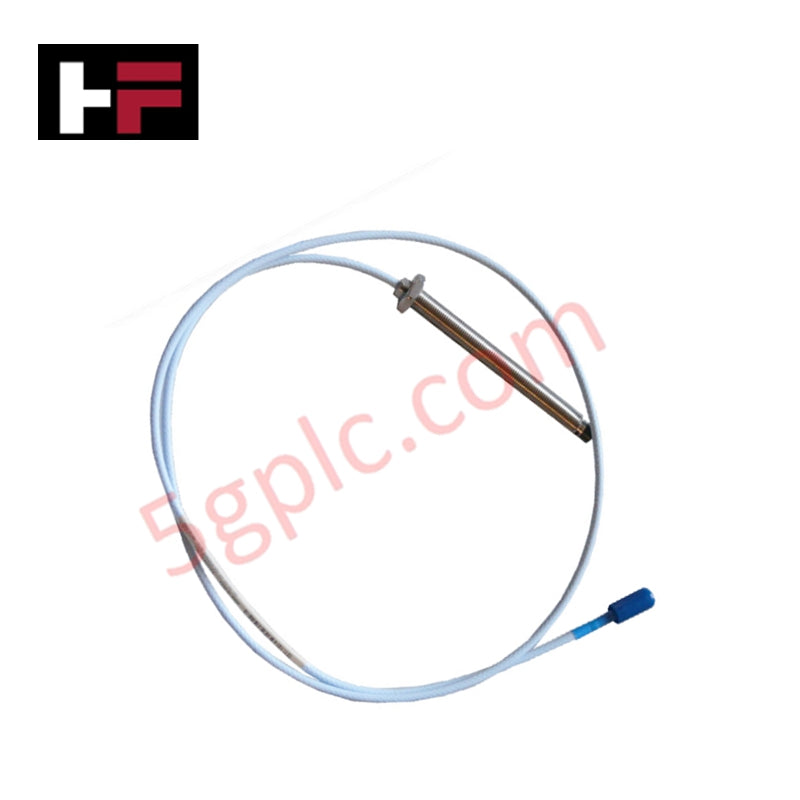
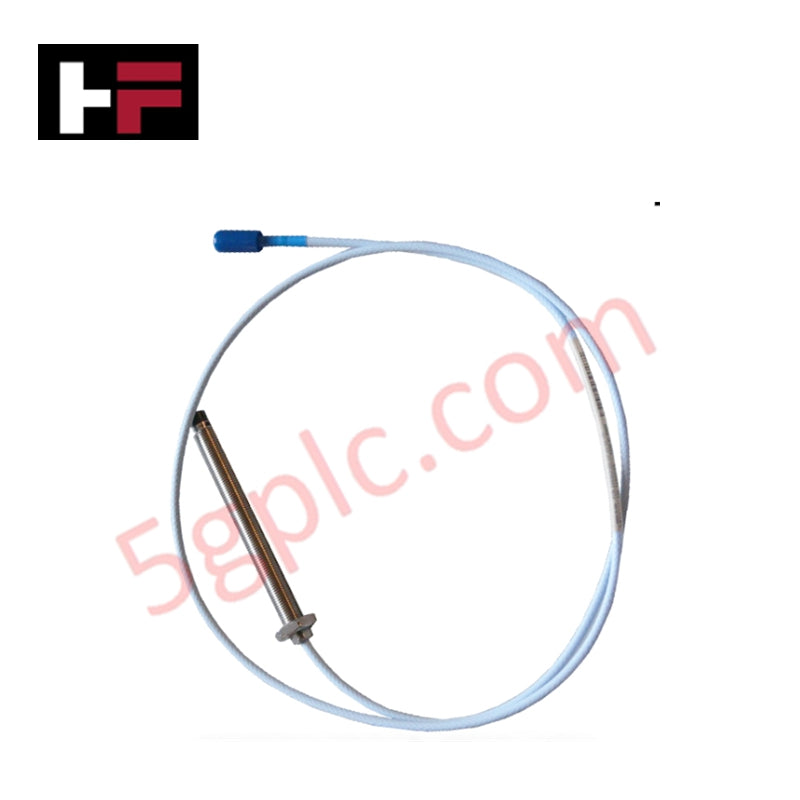
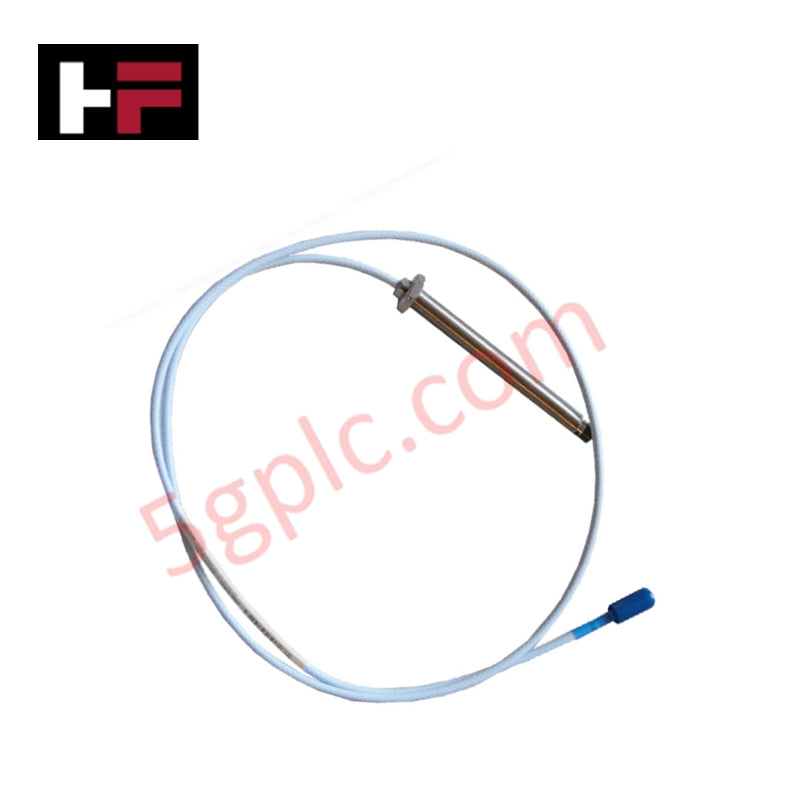
330104-00-10-10-01-05 یک پروب مجاورتی جریان گردابی 8 میلیمتری از سری 3300 XL بنتلی نوادا است که برای اندازهگیری دقیق ارتعاش محور، موقعیت محوری و سرعت در ماشینآلات دوار طراحی شده است. این مبدل متریک زرهدار با یک حسگر Proximitor سازگار ارتباط برقرار میکند تا در محیطهای صنعتی خطرناک دارای گواهی، سیگنالهای آنالوگ جابهجایی را بهطور قابلاعتماد ارائه دهد.
پیکربندی مدل و جزئیات پسوند
شماره قطعه، ویژگیهای فیزیکی و الکتریکی مشخصشده در ماتریس سفارش سازنده را رمزگذاری میکند. کد پایه 330104 نشاندهنده پروب مجاورتی متریک 3300 XL با قطر 8 میلیمتر و غلاف فولادی ضدزنگ است.
- 00: گزینه طول بدون رزوه 0 میلیمتر.
- 10: گزینه طول کلی بدنه 100 میلیمتر.
- 10: گزینه طول کل کابل 1.0 متر (3.3 فوت).
- 01: کانکتور کواکسیال مینیاتوری ClickLoc همراه با محافظ کانکتور و کابل استاندارد.
- 05: تأییدیههای نهادهای مربوط به مناطق خطرناک، از جمله گواهیهای CSA، ATEX و IECEx.
مشخصات سختافزار
| پارامتر | مشخصات |
|---|---|
| مدل | 330104-00-10-10-01-05 |
| برند | بنتلی نوادا |
| خانواده محصول | سامانه مبدل مجاورتی 3300 XL |
| نوع رزوه | متریک |
| غلاف | غلاف فولادی ضدزنگ |
| طول بدون رزوه | 0 میلیمتر |
| طول بدنه | 100 میلیمتر |
| طول کل کابل | 1.0 متر (3.3 فوت) |
| نوع کانکتور | کانکتور کواکسیال مینیاتوری ClickLoc همراه با محافظ |
| قطر نوک پروب | 8 میلیمتر |
| محدوده خطی | 2 میلیمتر (80 میل) |
| ضریب مقیاس | 7.87 ولت بر میلیمتر (~200 میلیولت بر میل) |
| دمای کاری | –51 درجه سانتیگراد تا +177 درجه سانتیگراد (–60 درجه فارنهایت تا +351 درجه فارنهایت) |
| مواد | نوک: PPS؛ بدنه: فولاد ضدزنگ |
| تأییدیههای مراجع | CSA، ATEX، IECEx |
مقیاسبندی سیگنال و عملکرد
این مبدل برای اعتبارسنجی ولتاژ گپ –10 VDC کالیبره شده است تا در ترکیب با حسگر پراکسیمیتور 3300 XL متناظر، تبدیل جابهجایی را با دقت انجام دهد. زره استیل ضدزنگ آن در محیطهای سخت محافظت مکانیکی فراهم میکند و سامانه کواکسیال، تطبیق امپدانس و مهار تداخل متقابل را حفظ میکند. قابلیت تعویض کامل قطعات در سراسر سری 3300 XL نیاز به کالیبراسیون مجدد روی میز کار را از بین میبرد.
راهنمای نصب در محل
- نوک پروب را عمود بر سطح شفت نصب کنید تا اندازهگیری دقیق جابهجایی تضمین شود.
- عمق ورود را حفظ کنید تا مرجع فاصله –10 VDC به دست آید.
- کابل کواکسیال زرهدار را طوری عبور دهید که شیلد در یک نقطه اتصال زمین داشته باشد تا تداخل الکتریکی به حداقل برسد.
- از خمهای تند در مسیر کابل خودداری کنید تا از خستگی رسانا جلوگیری شود.
- پس از نصب، کالیبراسیون درایور را تأیید کنید تا از مقیاسبندی درست سیگنال اطمینان حاصل شود.
پرسشهای متداول
پرسش: محدوده کاری خطی پروب چقدر است؟
پاسخ: پروب برای اندازهگیری جابهجایی، محدوده خطی 2 mm (80 mils) را پشتیبانی میکند.
پرسش: این شماره قطعه شامل چه تأییدیههایی است؟
پاسخ: تأییدیههای مناطق خطرناک CSA، ATEX و IECEx با پسوند -05 ارائه میشوند.
پرسش: آیا هنگام تعویض اجزا، کالیبراسیون لازم است؟
پاسخ: خیر، پروب با سایر اجزای سیستم 3300 XL کاملاً قابلتعویض است و نیازی به کالیبراسیون روی میز ندارد.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.

راهنمای فناوری و خرید
ایمنسازی ابزارهای دسترسی از راه دور در محیطهای اتوماسیون صنعتی
دسترسی از راه دور از یک گزینه پشتیبانیِ کاربردی به یکی از اجزای ضروریِ خودکارسازی صنعتی مدرن تبدیل شده است. در نتیجه، مهندسان کنترل بهطور معمول برای برنامهنویسی PLC، عیبیابی DCS و پشتیبانی از راهاندازی، از اتصال از راه دور استفاده میکنند تا زمان توقف پرهزینه کارخانه را به حداقل برسانند. بااینحال، ابزارهای دسترسی از راه دوری که بهدرستی مدیریت نمیشوند، مانند اعتبارنامههای مشترک، نشستهای همیشهفعال یا رلههای ابریِ ناامن، آسیبپذیریهای خطرناکی در سامانههای کنترل حیاتی ایجاد میکنند. در ۱۵ سالی که صرف راهاندازی شبکههای خودکارسازی صنعتی کردهام، شاهد بودهام که ضعف امنیت پیرامونی چگونه کارخانهها را در معرض تهدیدهای سایبری جدی قرار میدهد. در ادامه، راهکارهای پیشروِ دسترسی از راه دور را ارزیابی میکنم و توضیح میدهم که سازمانها چگونه میتوانند زیرساخت فناوری عملیاتی (OT) خود را ایمن کنند.
دستیابی به شبکههای صنعتی قطعی با استفاده از شبکهسازی حساس به زمان (TSN)
محیطهای اتوماسیون صنعتی بیش از پیش به انتقال دادهٔ پرسرعت و قطعی نیاز دارند تا ماشینآلات پیچیده و خطوط اتوماسیون کارخانه را هماهنگ کنند. ازاینرو، مهندسان کنترل پیوسته به دنبال فناوریهای شبکهای هستند که تأخیرهای پیشبینیناپذیر و از دست رفتن بستهها را از میان ببرند. در ۱۵ سالی که صرف راهاندازی سامانههای کنترل توزیعشده (DCS) و شبکههای حرکت پرسرعت کردهام، بارها شاهد بودهام که گلوگاههای اترنت سنتی چگونه میتوانند به توقفهای بیمورد تولید منجر شوند. در ادامه بررسی میکنم که شبکهسازی حساس به زمان (TSN) چگونه اترنت استاندارد را به ستون فقرات ارتباطی قطعی تبدیل میکند.
مقایسه کنترل PID و کنترل پیشبین مدل (MPC) در اتوماسیون صنعتی
راهبردهای پیشرفته کنترل فرایند برای حفظ بهرهوری بهینه کارخانه و کیفیت محصول همچنان بنیادی هستند. بنابراین، مهندسان کنترل اغلب بررسی میکنند که آیا الگوریتم سنتی تناسبی-انتگرالی-مشتقی (PID) یا راهبرد کنترل پیشبین مبتنی بر مدل (MPC) برای کاربردی مشخص مناسبتر است. طی ۱۵ سال فعالیت در راهاندازی سامانههای کنترل توزیعشده (DCS) و شبکههای اتوماسیون کارخانه، هزاران حلقه PID را تنظیم کردهام و همزمان بستههای پیچیده MPC را روی برجهای تقطیر چندمتغیره پیادهسازی کردهام. در ادامه، تفاوتهای عملیاتی اصلی این دو روش بنیادین کنترل را شرح میدهم.