













جزئیات محصول
بررسی اجمالی
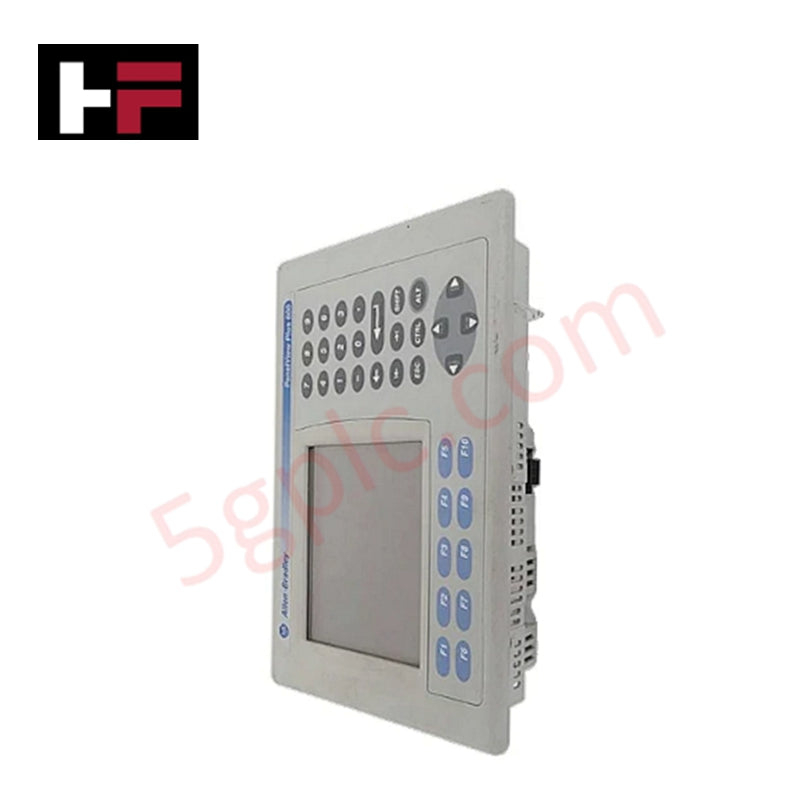
Allen-Bradley 2711P-B6C20A یک رابط کاربری مقاوم از سری PanelView Plus 600 است که برای کاربردهای اتوماسیون صنعتی طراحی شده است. این دستگاه دارای یک نمایشگر رنگی TFT LCD به اندازه ۵.۷ اینچ با ورودی لمسی و صفحه کلید است که امکان مشاهده واضح و کنترل دقیق فرآیندها را فراهم میکند. این ترمینال برای محیطهای تولیدی که نیاز به بازخورد قابل اعتماد اپراتور و نظارت بر فرآیند دارند، ایدهآل است.
ویژگیهای کلیدی
-
نمایشگر LCD رنگی ماتریس فعال ۵.۷ اینچی با ناحیه قابل مشاهده ۱۱۲ در ۸۴ میلیمتر
-
رزولوشن نمایش ۳۲۰ در ۲۴۰ پیکسل برای گرافیک و نمایش دادههای واضح
-
رابط ترکیبی صفحه کلید و صفحه لمسی با ده کلید عملکرد (F1–F10)
-
پشتیبانی از منبع تغذیه استاندارد ۱۲۰ ولت AC
-
رابطهای ارتباطی شامل دو پورت اترنت، RS-232 و اتصالات USB
-
ساعت زمان واقعی با باتری پشتیبان و دقت ±۲ دقیقه در ماه
-
طراحی سبک با وزن ۱.۱۳ کیلوگرم (۲.۵۰ پوند)
-
عضوی از سری PanelView Plus 600 که دیگر تولید نمیشود/منسوخ شده است
مشخصات فنی
-
سازنده: Allen-Bradley
-
نوع محصول: ترمینال اپراتور
-
خط تولید: PanelView Plus 600
-
شماره قطعه: 2711P-B6C20A
-
نوع ورودی: صفحه کلید و صفحه لمسی
-
کلیدهای عملکرد: ده عدد (F1–F10)
-
منبع تغذیه: ۱۲۰ ولت AC
-
پورتهای ارتباطی: ۲ پورت اترنت، RS-232، USB
-
ساعت زمان واقعی: با باتری پشتیبان، دقت ±۲ دقیقه در ماه
-
وزن: ۱.۱۳ کیلوگرم (۲.۵۰ پوند)
-
نوع نمایشگر: رنگی TFT LCD
-
اندازه نمایشگر: ۵.۷ اینچ
-
رزولوشن: ۳۲۰ در ۲۴۰ پیکسل
-
وضعیت چرخه عمر: توقف تولید/منسوخ شده
کاربردها
-
رابط اپراتور برای کنترل ماشین و فرآیند
-
نمایش دادههای خط تولید و پارامترهای فرآیند
-
ادغام با سیستمهای قدیمی Allen-Bradley
-
نظارت بر فرآیند در زمان واقعی و بازخورد کنترل
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.




راهنمای فناوری و خرید

آشنایی با کابینتهای مارشالینگ در معماری سیستمهای کنترل صنعتی
استقرار سامانههای کنترل صنعتی به توزیع ساختاریافته سیگنالها متکی است تا تجهیزات ابزار دقیقِ میدانی را به سختافزار پردازش مرکزی متصل کند. کابینت مارشالینگ بهعنوان نقطه اتصال واسط و حیاتی میان کابلهای چندزوجی ضخیمِ هومرانِ میدانی و ماژولهای ظریف ورودی/خروجی (I/O) که درون محفظههای کنترلگر منطقی برنامهپذیر (PLC) یا سامانه کنترل توزیعشده (DCS) قرار دارند، عمل میکند. مهندسان با جداسازی پایانههای کابلهای میدانی از سختافزار کنترل، انعطافپذیری سامانه را حفظ میکنند، از اجزای کنترلگر محافظت میکنند و فرایندهای راهاندازی و آزمایش را سادهتر میسازند.

تفاوتهای کلیدی FAT و SAT در سیستمهای کنترل صنعتی و راهنمای اجرای آنها
استقرار سیستم کنترل صنعتی به پروتکلهای دقیق راستیآزمایی متکی است تا ایمنی عملیاتی، پایداری سیستم و انطباق با مقررات را تضمین کند. راهاندازی رکهای پیچیده کنترلگر منطقی برنامهپذیر (PLC)، سیستمهای کنترل توزیعشده (DCS) و سیستمهای ابزاردقیق ایمنی (SIS) به دو نقطه عطف مهم نیاز دارد: آزمون پذیرش کارخانه (FAT) و آزمون پذیرش سایت (SAT). هر دو فرایند تأیید میکنند که اتوماسیون سیستم با مشخصات طراحی مطابقت دارد، اما در مراحل متفاوتی از اجرای پروژه انجام میشوند و ریسکهای عملیاتی متمایزی را هدف قرار میدهند.

هاب در برابر سوئیچ در برابر روتر در معماری اتوماسیون صنعتی
اتوماسیون مدرن کارخانه به زیرساخت شبکه صنعتی قابلاعتماد برای تبادل دادههای میدانی بلادرنگ میان سامانههای فناوری عملیاتی متکی است. مهندسان هنگام یکپارچهسازی کنترلگرهای منطقی برنامهپذیر، سامانههای کنترل توزیعشده و گرههای پایش اسکادا، اغلب با تجهیزات شبکهای مانند هابها، سوئیچها و روترها سروکار دارند. اگرچه این تجهیزات پورتهای فیزیکی مشترکی دارند، در لایههای متفاوتی از مدل مرجع اتصال متقابل سامانههای باز فعالیت میکنند و قابلیتهای متمایزی برای مدیریت ترافیک ارائه میدهند.