












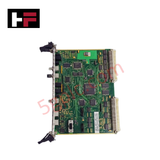


جزئیات محصول
GE SM128V که با نام ماژول کنترل SM128V نیز فهرست شده است، بهعنوان یک مؤلفه سختافزاری اختصاصی برای مسیریابی ورودی/خروجی با چگالی بالا و پردازش منطقی در سامانههای کنترل صنعتی عمل میکند. این ماژول ۱۲۸ کانال ورودی گسسته و ۱۲۸ کانال خروجی گسسته را یکپارچه میکند و ترجمه سیگنالهای میدانی و تبادل فریم را از طریق اتصالات شبکه سریال محلی و اترنت انجام میدهد.
مشخصات سختافزاری
| پارامتر | مشخصات |
|---|---|
| مدل | SM128V |
| برند | GE |
| مبدأ | USA |
| وزن | 0.3 kg |
| ابعاد | 125 x 80 x 35 mm |
| دمای کاری | -20 تا +70 deg C |
| مصرف برق | 100 W |
| محدوده ولتاژ ورودی | 12-24 VDC / 100-240 VAC |
| ولتاژ خروجی | 5 VDC / 12 VDC |
| جریان خروجی | 8 A |
| بازدهی | 90% |
| تعداد ورودیها | 128 |
| تعداد خروجیها | 128 |
| رابطهای ارتباطی | RS485, Ethernet |
مسیریابی قطعی شبکه و اجرای میانافزار
GE SM128V با بهرهگیری از مقیاسپذیری چگالی بالای ورودی/خروجی و سرعت بهینهشده ارتباط گذرگاه بکپلین، ۲۵۶ نقطه میدانی ترکیبی را بدون افت توان عملیاتی مدیریت میکند. پردازش اختصاصی داخلی، سازگاری فلش میانافزار را در بهروزرسانیهای بکپلین حفظ میکند و از ایجاد نوسان در چرخه اسکن هنگام تبادل همزمان فریمها از طریق رابطهای اترنت و RS485 جلوگیری میکند.
پرسشهای متداول
س: ماژول چگونه پردازش چگالی بالای نقاط ورودی/خروجی را بدون قطع ارتباطات مدیریت میکند؟
پ: کانالهای سختافزاری داخلی، اسکن ورودی و خروجی را از پشتههای ارتباطی سریال/اترنت جدا میکنند و از افزایش ناگهانی تأخیر در سراسر بکپلین هنگام سوئیچینگ پُربسامد کانالها جلوگیری میکنند.
س: محدودههای محیطی کاری محفظه چیست؟
پ: سختافزار در محدوده دمای محیطی -20 تا +70 deg C کار میکند و بازدهی الکتریکی 90% را حفظ میکند.
راهنمای نصب در محل
- پیش از نصب یا سیمکشی مجموعه ماژول کنترل، همه منابع ولتاژ خط را ایزوله و قطع کنید.
- ماژول را با استفاده از شیارهای نصب روی شاسی 125 x 80 x 35 mm، روی یک پنل فلزی یا پایه محفظه دارای اتصال زمین محکم کنید.
- برای محدود کردن تداخل الکترومغناطیسی، سیمکشی تغذیه AC با ولتاژ بالا را کاملاً از سیگنالهای DC با ولتاژ پایین و کانالهای سیگنال سریال جدا نگه دارید.
- برای جلوگیری از ایجاد جریانهای حلقه زمین گردشی، شیلد کابلهای ارتباطی اترنت و RS485 را در یک انتها مستقیماً به زمین فریم متصل کنید.
- پس از اطمینان از باقیماندن ولتاژهای ورودی در محدودههای مشخصشده (12-24 VDC یا 100-240 VAC)، برق را وصل کنید.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.


راهنمای فناوری و خرید

درک علل ریشهای توقف ناخواسته PLC در اتوماسیون صنعتی
کنترلکنندههای منطقی برنامهپذیر مدرن، اجرا را از طریق حالتهای عملیاتی متمایز مدیریت میکنند: اجرا، توقف، راهاندازی و نگهداشت. هنگام روشن شدن، کنترلکننده در حالت توقف، ثباتهای حافظه را مقداردهی اولیه میکند و سپس برای مدت کوتاهی به حالت راهاندازی میرود. در این مرحله، عیبیابیهای داخلی، یکپارچگی سیستم را در سختافزار و برنامههای کاربر ارزیابی میکنند. اگر کنترلکننده هیچ خطای بحرانی تشخیص ندهد، برای اجرای پیوسته برنامهٔ کنترل وارد حالت اجرا میشود. بااینحال، هرگونه ناهنجاری جدی در سیستم، CPU را فوراً به حالت توقف بازمیگرداند تا از رفتار نامنظم ماشینآلات در سراسر کارخانه جلوگیری شود.

طراحی رابط انسان-ماشین: راهنمای جامع انتخاب HMI، بصریسازی و یکپارچهسازی سیستم کنترل
رابطهای انسان و ماشین (HMI) پنجره اصلی برای کار با سیستمهای پیچیده اتوماسیون صنعتی هستند. HMIهای مدرن دادههای خام ماشینآلات را به نمایشگرهای گرافیکی واضح تبدیل میکنند و به اپراتورها امکان میدهند فرایندهای تولید را بهصورت بلادرنگ زیر نظر داشته باشند. مهندسان بهجای تکیه بر تابلوهای کنترل فیزیکیِ مملو از کلیدهای سیمکشیشده، با استفاده از گرافیکهای بصری، کدگذاری رنگی پویا و رابطهای لمسی واکنشگرا، صفحههای تعاملی برنامهریزی میکنند. در طول ۱۵ سال فعالیت من در مهندسی سیستمهای کنترل، شاهد بودهام که HMIها از صفحههای نمایش ساده به مراکز فرماندهی پیشرفتهای تبدیل شدهاند که در محیطهای DCS و PLC بهرهوری عملیاتی را افزایش میدهند.

آشنایی با رلههای ایمنی در اتوماسیون صنعتی: ساختار، عملکرد و ایمنی کارکردی
رلههای الکترومکانیکی استاندارد، جداسازی الکتریکی پایهای بین مدارهای کنترل ولتاژ پایین و بارهای خروجی پرقدرت فراهم میکنند. یک رلهٔ کلیدزنی سنتی، سیمپیچی مغناطیسی دارد که کنتاکتهای مکانیکی مشترک (COM)، بازِ معمولاً (NO) و بستهٔ معمولاً (NC) را به حرکت درمیآورد. بااینحال، استفاده از رلههای استاندارد در مدارهای اینترلاک ایمنیِ حیاتی، خطرهای جدی برای عملکرد ایمن ایجاد میکند. جریان هجومیِ بالا یا فرسودگی مکانیکی میتواند کنتاکتها را بهطور دائمی به هم جوش دهد. اگر کنتاکتها در مدار توقف اضطراری به هم جوش بخورند، فشردن دکمه مانع حرکت تجهیزات خطرناک نمیشود. در نتیجه، استانداردهای جهانی ایمنی عملکردی، استفاده از رلههای استاندارد را برای عملکردهای حیاتیِ حفاظت از ماشین ممنوع میکنند.