










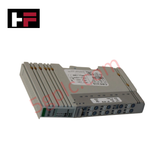
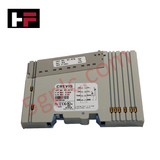
جزئیات محصول
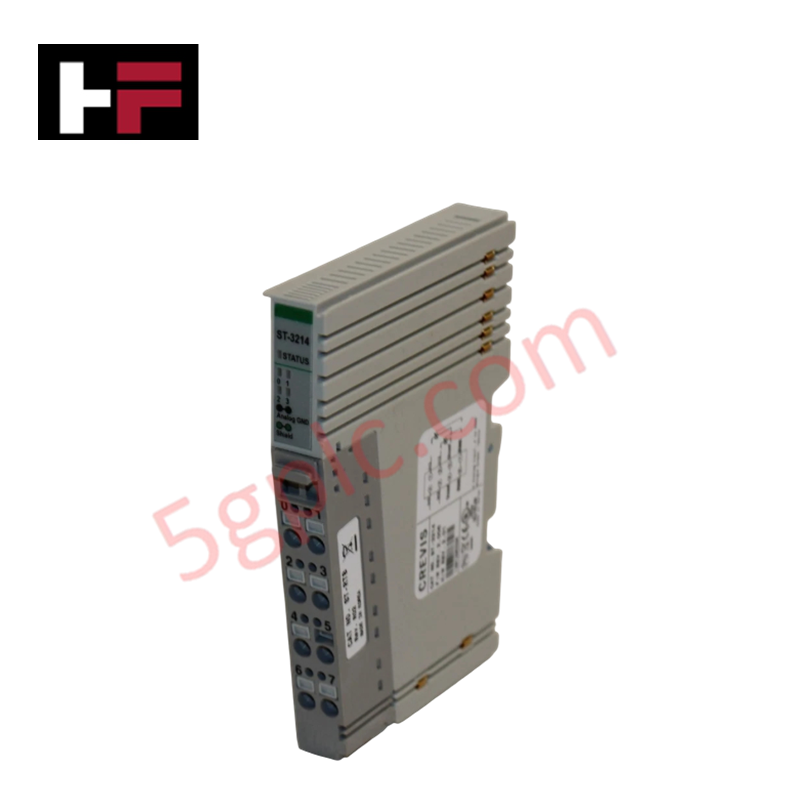
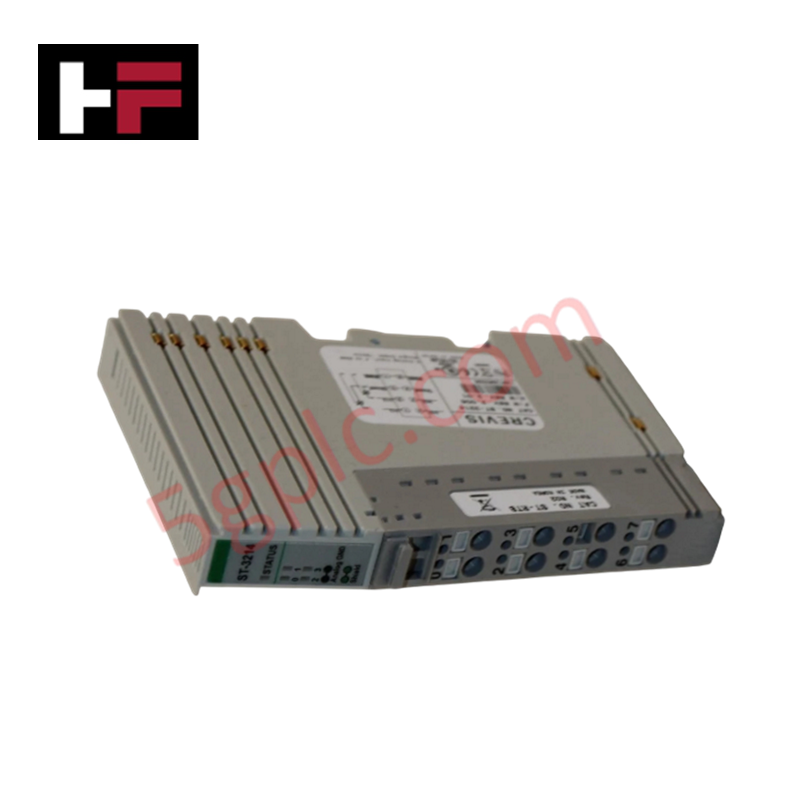
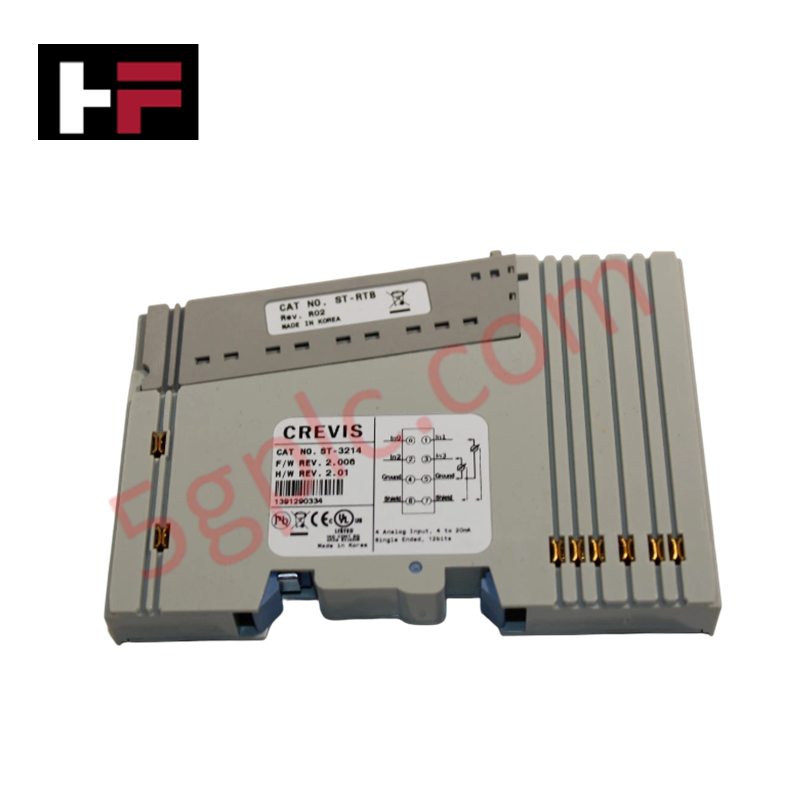
GE ST-3214، که همچنین به عنوان ماژول ورودی آنالوگ ST-3214 شناخته میشود، به عنوان یک قطعه سختافزاری اختصاصی برای پردازش سیگنال حلقه آنالوگ در بستر شبکههای سری RSTi عمل میکند.
مشخصات سختافزاری
| پارامتر | مشخصات |
|---|---|
| مدل | ST-3214 |
| برند | GE / GE Fanuc |
| مبدأ | ایالات متحده آمریکا |
| وزن | وزن استاندارد قطعه اسلایس |
| ابعاد | فرم فاکتور جمعوجور اسلایس RSTi |
| دمای کاری | ۰ - ۵۵ درجه سانتیگراد |
| مصرف برق | ۱۶۵ میلیآمپر در ۵ ولت DC |
| کانالها | ۴ کانال |
| دامنه ورودی | ۴-۲۰ میلیآمپر |
| رزولوشن | ۱۲ بیت |
| سرعت تبدیل | ۴ میلیثانیه |
| رابط داده | ورودی/خروجی اسلایس مبتنی بر اترنت |
سازگاری فلش فریمویر و ارتباط اسلایس
این ماژول ۴ حلقه جریان ۴-۲۰ میلیآمپر مجزا را مستقیماً به سیستم ورودی/خروجی اسلایس مبتنی بر اترنت متصل میکند و امکان پردازش سریع فریمها را در شبکه بکپلین فراهم میآورد. برای اطمینان از همترازی صحیح سیگنالها و جلوگیری از خرابی دادهها، لازم است لایه فعال ماژول با تنظیمات سازگاری فلش فریمویر مناسب روی آداپتور شبکه اصلی مطابقت داشته باشد. منطق محلی سیگنالهای جریان را هر ۴ میلیثانیه به مقادیر دیجیتال ۱۲ بیتی تبدیل میکند که سپس از طریق توپولوژیهای باس قطعی به نقشههای رجیستر کنترلر مرکزی ارسال میشوند.
سؤالات متداول
س: آیا ماژول ST-3214 اجازه تعویض داغ یا نصب زنده روی پایه ترمینال فعال را میدهد؟
ج: خیر. کانکتور باس اسلایس RSTi فاقد آرایش پینهای تغذیه پلکانی یا مدارهای سرکوب ایزولاسیون گذرا است. جدا کردن یا نصب ماژول در حالی که ریل تغذیه بکپلین فعال است، باعث خطاهای رابط منطقی و خطر خرابی قطعات میشود.
س: بار مصرف برق داخلی ۱۶۵ میلیآمپر در ۵ ولت DC چگونه در کل مجموعه اسلایس مدیریت میشود؟
ج: این جریان مستقیماً از باس سیستم ۵ ولت DC که توسط آداپتور شبکه یا ماژول تغذیه کمکی تأمین میشود، کشیده میشود. طراحان سیستم باید مجموع بار اسلایسها را محاسبه کنند تا از تجاوز آستانه ریل تغذیه داخلی جلوگیری شود.
راهنمای نصب میدانی
- مکانیک نصب پایه: ماژول اسلایس را در شیارهای راهنمای پایه ترمینال قرار دهید و آن را به سمت پایین روی ریل DIN فشار دهید تا قفلهای مکانیکی در جای خود قفل شوند.
- جداسازی کابل حلقه جریان: همه کابلهای ابزار ۴-۲۰ میلیآمپر را از طریق مسیرهای کمولتاژ عبور دهید که از تغذیه موتورهای جریان متناوب (AC) و خطوط کنترل سوئیچینگ جدا شدهاند.
- چارچوب اتصال شیلد: شیلد کابلهای ابزار را به باس زمین کمامپدانس اختصاصی داخل پنل محلی متصل کنید تا صحت تبدیل ۱۲ بیتی تضمین شود.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.


راهنمای فناوری و خرید

تسلط بر تئوری ترمزگیری در درایو فرکانس متغیر و توالی عملکرد ترمز مکانیکی در اتوماسیون صنعتی
در اتوماسیون صنعتی، درایوهای فرکانس متغیر (VFD) سرعت و گشتاور موتور را در سراسر کارخانههای تولیدی و سامانههای جابهجایی مواد تنظیم میکنند. بااینحال، در برخی کاربردهای سنگین، بارهای خارجی میتوانند بدون فرمان فعال، محور موتور را به چرخش درآورند. برای نمونه، در تجهیزات بالابریِ بدون مهار، نیروی گرانش بارها را به سمت پایین میکشد. بنابراین، مهندسان ترمزهای مکانیکی را با منطق VFD یکپارچه میکنند تا هنگام خاموششدن، ایمنی کامل حفظ شود و از آسیب سازهای یا صدمه به کارکنان جلوگیری شود.

بهینهسازی کنترل سطح مخزن با استفاده از الگوریتمهای تناسبی در سامانههای PLC
مهندسان اتوماسیون صنعتی در کارخانههای فرایندی گوناگون، اغلب با چالشهای تنظیم سطح مایعات روبهرو میشوند. سازوکارهای کنترلی سنتی روشن-خاموش، بهدلیل تغییر ناگهانی وضعیت عملگر، اغلب پایداری سیستم را مختل میکنند. بنابراین، ارتقا به ساختارهای حلقهبسته مانند کنترل تناسبی، پاسخهای روانتری به همراه دارد. در یک محیط متداول PLC، مانند Siemens TIA Portal، مهندسان از بازخورد حلقهبسته برای به حداقل رساندن خطاهای فرایند، بدون نیاز به پیچیدگی کامل PID، استفاده میکنند.

درک علتهای ورود PLC به حالت توقف و عیبیابی آن
در اتوماسیون صنعتی، کنترلکنندههای منطقی برنامهپذیر (PLC) هستهٔ هوشمند اتوماسیون کارخانههای مدرن و سیستمهای کنترل توزیعشده (DCS) هستند. درک چگونگی تغییر وضعیت PLC بین حالتهای مختلف برای مهندسان تعمیر و نگهداری ضروری است. PLC معمولاً در چهار حالت اصلی کار میکند: اجرا، توقف، راهاندازی اولیه و انتظار. با وصلشدن برق، سیستم بلافاصله در حالت توقف راهاندازی میشود و سپس فرایند راهاندازی اولیه را آغاز میکند. اگر کنترلکننده حین اجرا با خطای بحرانی روبهرو شود، برای جلوگیری از آسیبدیدن تجهیزات، بهطور خودکار به حالت توقف برمیگردد. بنابراین، پایش این تغییر وضعیتها به تکنسینها کمک میکند دسترسپذیری بالای سیستم را حفظ کنند.