










جزئیات محصول
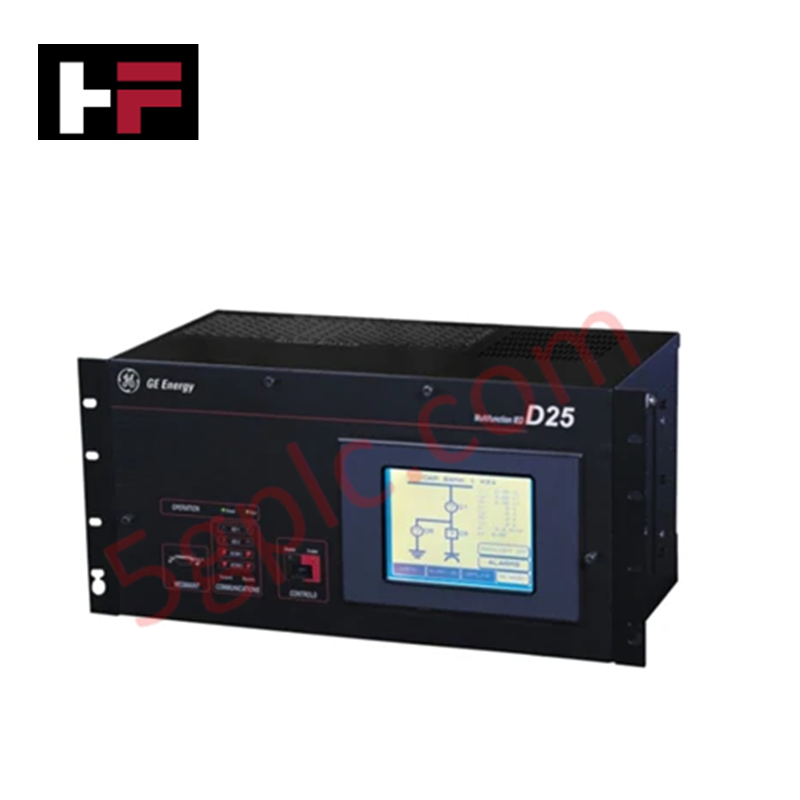
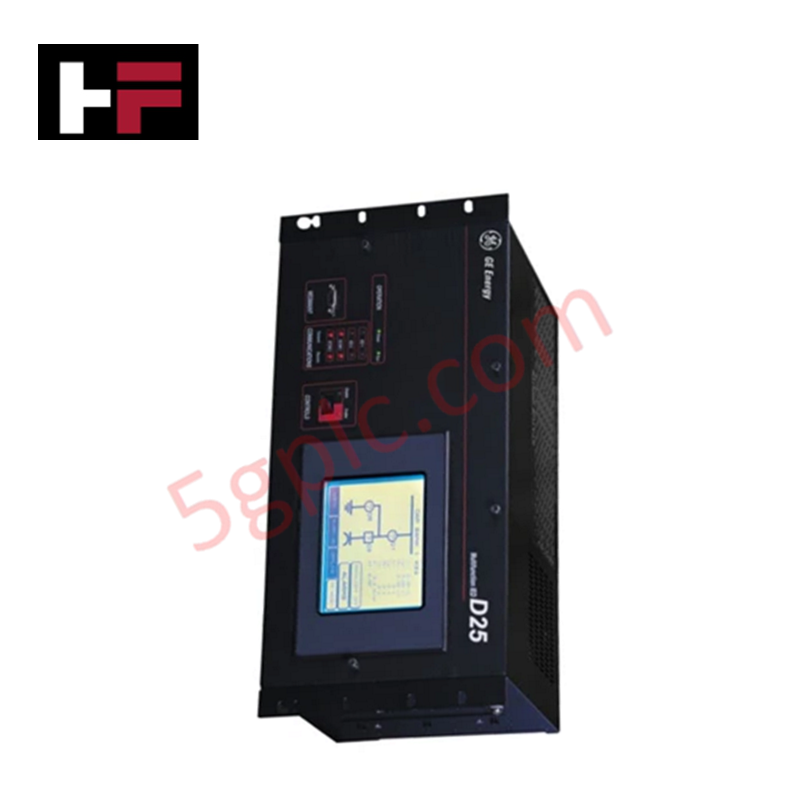
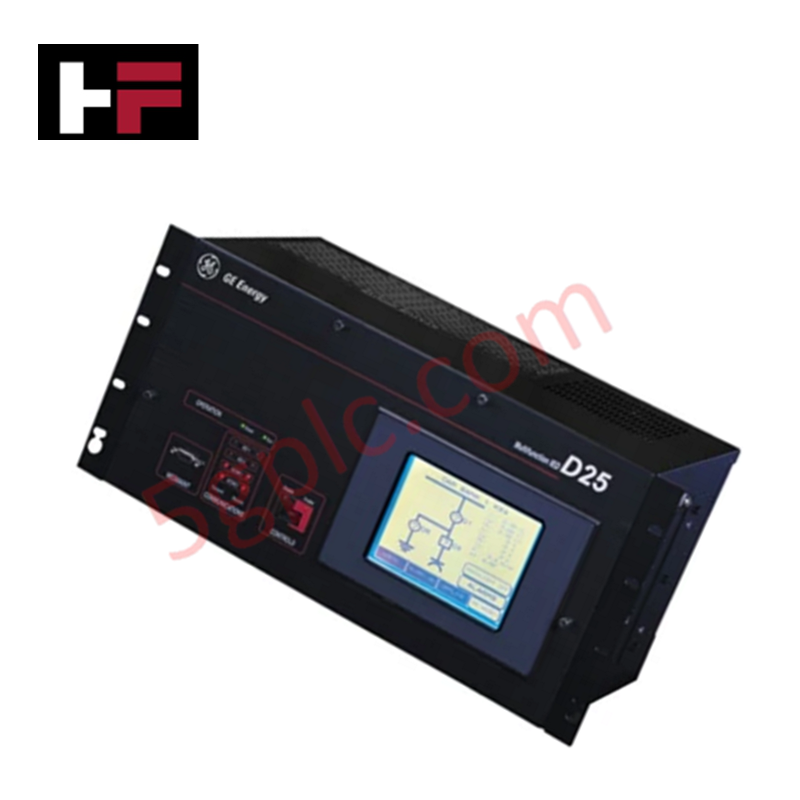
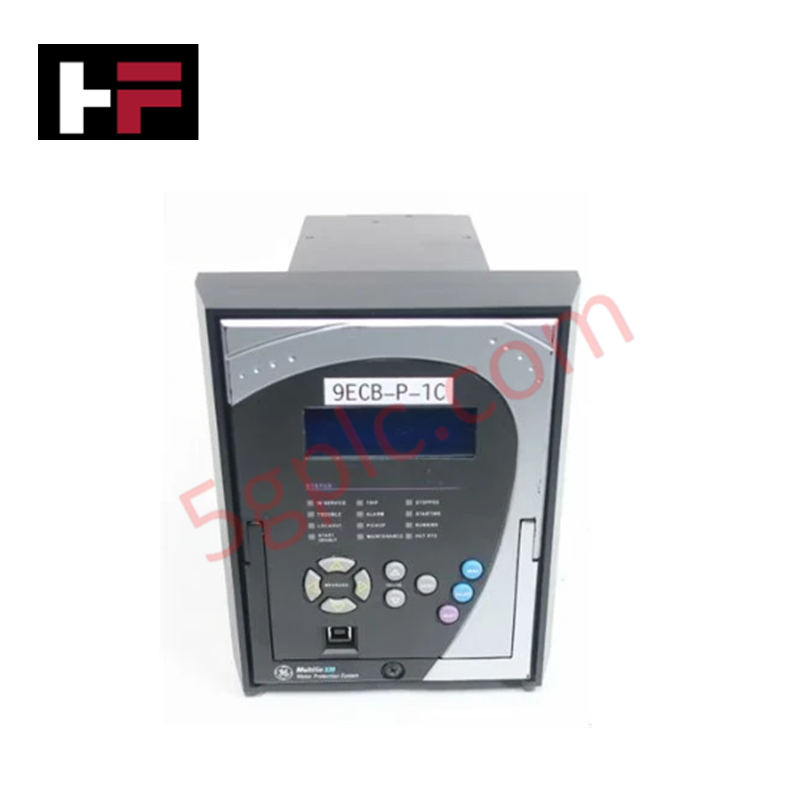
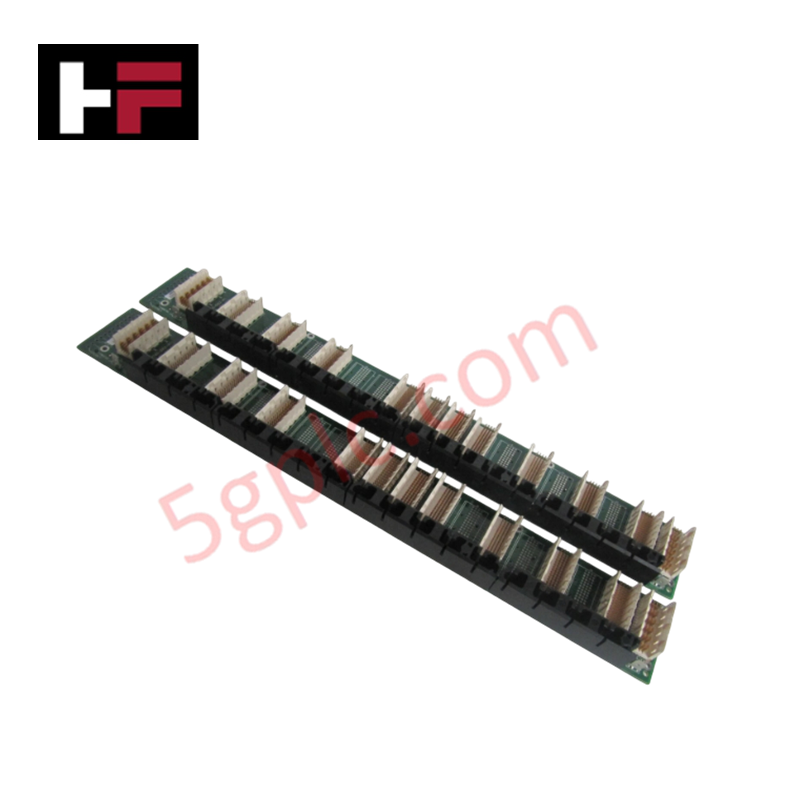
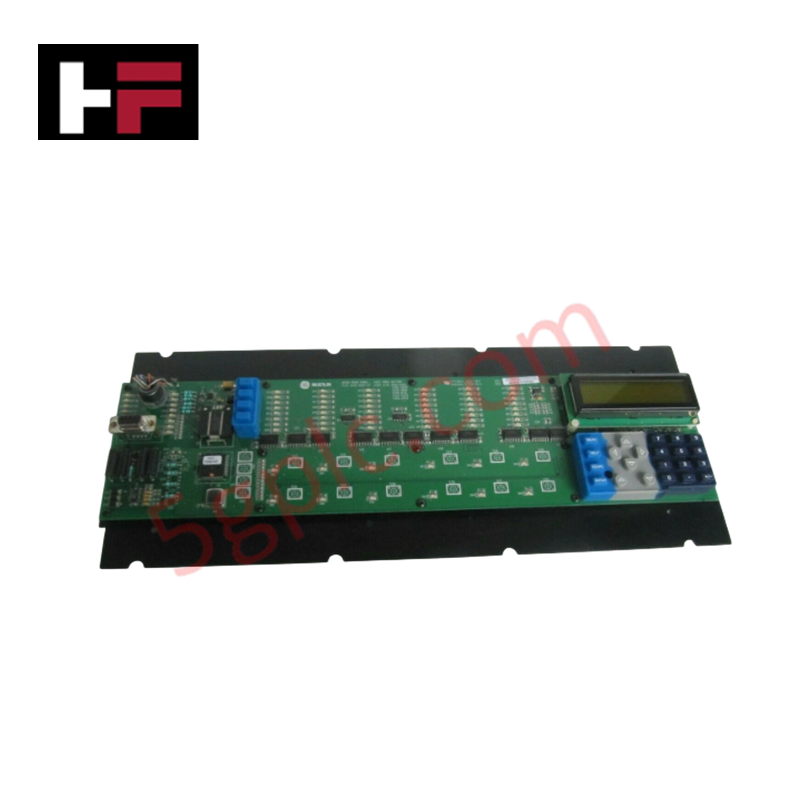
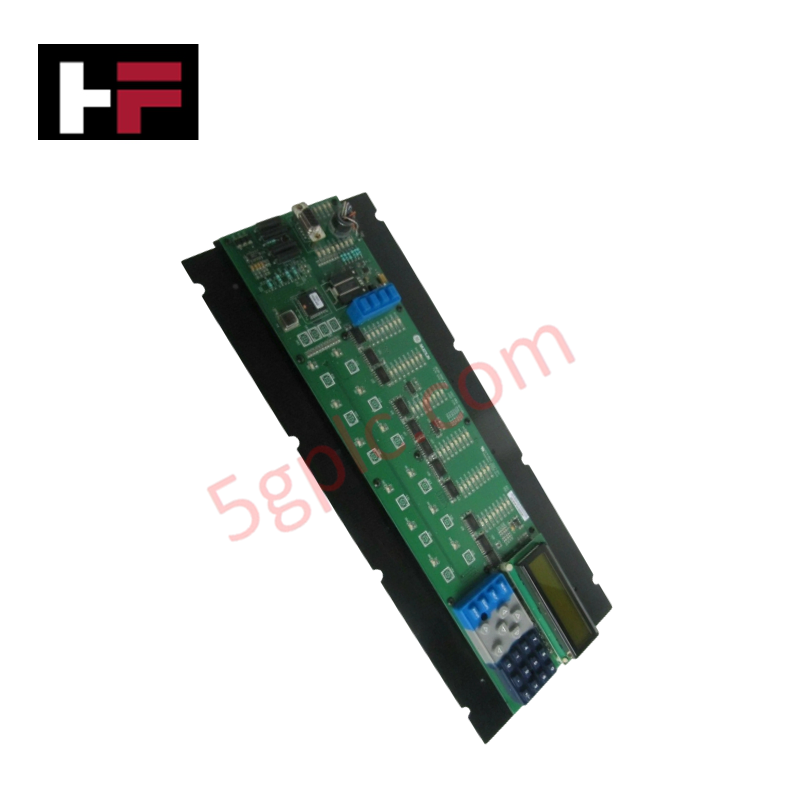
GE FANUC D25-0158-000002 که به عنوان دستگاه کنترل و نظارت D25 نیز شناخته میشود، به عنوان یک قطعه سختافزاری اختصاصی برای اجرای وظایف فنی خاص در بسترهای اتوماسیون صنعتی و شبکه عمل میکند. این ماژول دادهها را از ورودیهای مدولار شامل حداکثر ۱۵ گره آنالوگ AC، ۱۶ کانال آنالوگ DC و ۹۶ نقطه وضعیت دیجیتال دریافت میکند. همچنین بر پارامترهای زمان واقعی از طریق حداکثر ۳۲ جفت خروجی کنترل تریپ/کلوز عمل میکند و بستههای تلهمتری پردازششده را از طریق دو پورت میزبان، لینکهای داخلی IED و ترمینال اختصاصی همگامسازی زمانی IRIG منتقل مینماید.
مشخصات سختافزاری
| پارامتر | مشخصات |
|---|---|
| مدل | D25-0158-000002 |
| برند | GE FANUC |
| مبدأ | مشخصات فنی تعیینکننده کارخانه سازنده |
| وزن | بسته به پیکربندی مونتاژ داخلی شاسی |
| ابعاد | قابلیت نصب در رک ۱۹ اینچی / ارتفاع: ۸.۷۵ اینچ (۲۲.۲۲ سانتیمتر) |
| دمای کاری | تحمل محیطی درجه صنعتی |
| مصرف برق | مصرف پایه پردازنده بهعلاوه بار اسلاتهای توسعه |
| ورودیهای آنالوگ AC | گزینههای قابل تنظیم: ۰، ۳، ۶، ۹، ۱۲ یا ۱۵ ورودی |
| ورودیهای آنالوگ DC | گزینههای قابل تنظیم: ۰، ۸ یا ۱۶ ورودی |
| ورودیهای وضعیت دیجیتال | ۰ تا ۹۶ ورودی (در مقیاسهای ۳۲ تایی) |
| خروجیهای کنترل | ۰، ۸، ۱۶ یا ۳۲ جفت تریپ/کلوز |
| پورتهای ارتباطی میزبان | ۲ پورت سریال (۳۸.۴ کیلوبیت بر ثانیه) یا ۲ پورت اترنت (۱۰ مگابیت بر ثانیه) |
| پورتهای ارتباطی IED | ۲ کانال (۳۸.۴ کیلوبیت بر ثانیه) |
| همگامسازی زمانی | ۱ پورت همگامسازی IRIG / Rugby / GPS |
| پورتهای رابط محلی | ۱ پورت پیکربندی WESMAINT (۹۶۰۰ بیت بر ثانیه)، ۱ پورت نمایشگر D25 (۹۶۰۰ بیت بر ثانیه) |
سازگاری فلش فریمویر و مقیاسپذیری چگالی ورودی/خروجی
اتوبوس کنترلر داخلی مسیرهای داده تمام زیرماژولهای یکپارچه را همگام میکند و نیازمند سازگاری سختگیرانه فلش فریمویر در رجیسترهای حافظه فعال هنگام توسعه است. هنگام افزایش بردهای ورودی دیجیتال تا سقف ۹۶ کانال، موتور مقیاسپذیری با تجزیه تغییرات وضعیت ورودی در رجیسترهای سختافزاری مشخص، نوسانات اجرای پردازش را محدود میکند. این کار نظرسنجی تلهکنترل پسزمینه از طریق پورتهای اترنت ۱۰ مگابیت بر ثانیه را از حلقههای اجرای مستقیم ۳۲ رله خروجی تریپ/کلوز جدا میکند و سرعت پردازش قطعی را در شرایط خطای پست برق حفظ مینماید.
سؤالات متداول
س: سیستم چگونه افزودن کارتهای داخلی را هنگام افزایش ورودیهای دیجیتال به ۹۶ کانال اعتبارسنجی میکند؟
ج: پردازنده مرکزی در هنگام راهاندازی بررسی آرایه زیربردهای فیزیکی را انجام میدهد. توسعههای نصبشده باید با پارامترهای تعریفشده در تصویر فلش فریمویر سیستم مطابقت داشته باشند؛ شناسههای سختافزاری نامشخص یا ناسازگار باعث توقف اتوبوس داخلی و اعلام خطای پیکربندی از طریق پورت WESMAINT میشوند.
س: آیا میتوان پورتهای سریال میزبان یا کارتهای خروجی دیجیتال را در حالی که برق کنترل فعال است، به صورت داغ تعویض کرد؟
ج: خیر. مسیرهای داخلی بکپلین و اتصالات بردها عایقبندی لازم برای سرویسدهی در حالت روشن را ندارند. ولتاژ تغذیه کمکی باید کاملاً از رک ۱۹ اینچی جدا شود قبل از وارد کردن یا خارج کردن هر کارت تا از خرابی قطعات منطقی یا اجرای ناخواسته تریپ جلوگیری شود.
راهنمای نصب میدانی
- زمین کردن محفظه: یک تسمه مسی با امپدانس پایین از پیچ زمین واقع در پشت محفظه رک به باس زمین اصلی تابلو ایستگاه متصل کنید.
- پروتکل شیلدینگ: تمامی ورودیهای آنالوگ DC و خطوط همگامسازی زمانی را با کابلهای جفتپیچخورده شیلددار سیمکشی کنید و فقط شیلد خارجی را در صفحه ترمینال ورودی محفظه زمین کنید تا از جریانهای حلقه زمین جلوگیری شود.
- جداسازی کانالها: جفتهای خروجی کنترل جریان بالا را از طریق مسیرهای فلزی مستقل عبور دهید که کاملاً از اتصالات سریال ولتاژ پایین، کابلهای اترنت و خطوط حساس زمانبندی IRIG جدا شده باشند.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.


راهنمای فناوری و خرید

Why Programmable Logic Controllers Drop into Stop Mode: An Expert Analysis
Industrial automation systems rely heavily on Programmable Logic Controllers (PLCs) to maintain uninterrupted production. When a PLC unexpectedly shifts from Run to Stop mode, whole manufacturing lines stall.
As control systems evolve across modern factory automation, understanding the root causes of these interruptions helps engineers minimize costly downtime. This technical guide breaks down why PLCs trip into Stop mode and provides practical strategies to mitigate system faults.

درک علل ریشهای توقف ناخواسته PLC در اتوماسیون صنعتی
کنترلکنندههای منطقی برنامهپذیر مدرن، اجرا را از طریق حالتهای عملیاتی متمایز مدیریت میکنند: اجرا، توقف، راهاندازی و نگهداشت. هنگام روشن شدن، کنترلکننده در حالت توقف، ثباتهای حافظه را مقداردهی اولیه میکند و سپس برای مدت کوتاهی به حالت راهاندازی میرود. در این مرحله، عیبیابیهای داخلی، یکپارچگی سیستم را در سختافزار و برنامههای کاربر ارزیابی میکنند. اگر کنترلکننده هیچ خطای بحرانی تشخیص ندهد، برای اجرای پیوسته برنامهٔ کنترل وارد حالت اجرا میشود. بااینحال، هرگونه ناهنجاری جدی در سیستم، CPU را فوراً به حالت توقف بازمیگرداند تا از رفتار نامنظم ماشینآلات در سراسر کارخانه جلوگیری شود.

طراحی رابط انسان-ماشین: راهنمای جامع انتخاب HMI، بصریسازی و یکپارچهسازی سیستم کنترل
رابطهای انسان و ماشین (HMI) پنجره اصلی برای کار با سیستمهای پیچیده اتوماسیون صنعتی هستند. HMIهای مدرن دادههای خام ماشینآلات را به نمایشگرهای گرافیکی واضح تبدیل میکنند و به اپراتورها امکان میدهند فرایندهای تولید را بهصورت بلادرنگ زیر نظر داشته باشند. مهندسان بهجای تکیه بر تابلوهای کنترل فیزیکیِ مملو از کلیدهای سیمکشیشده، با استفاده از گرافیکهای بصری، کدگذاری رنگی پویا و رابطهای لمسی واکنشگرا، صفحههای تعاملی برنامهریزی میکنند. در طول ۱۵ سال فعالیت من در مهندسی سیستمهای کنترل، شاهد بودهام که HMIها از صفحههای نمایش ساده به مراکز فرماندهی پیشرفتهای تبدیل شدهاند که در محیطهای DCS و PLC بهرهوری عملیاتی را افزایش میدهند.