










جزئیات محصول
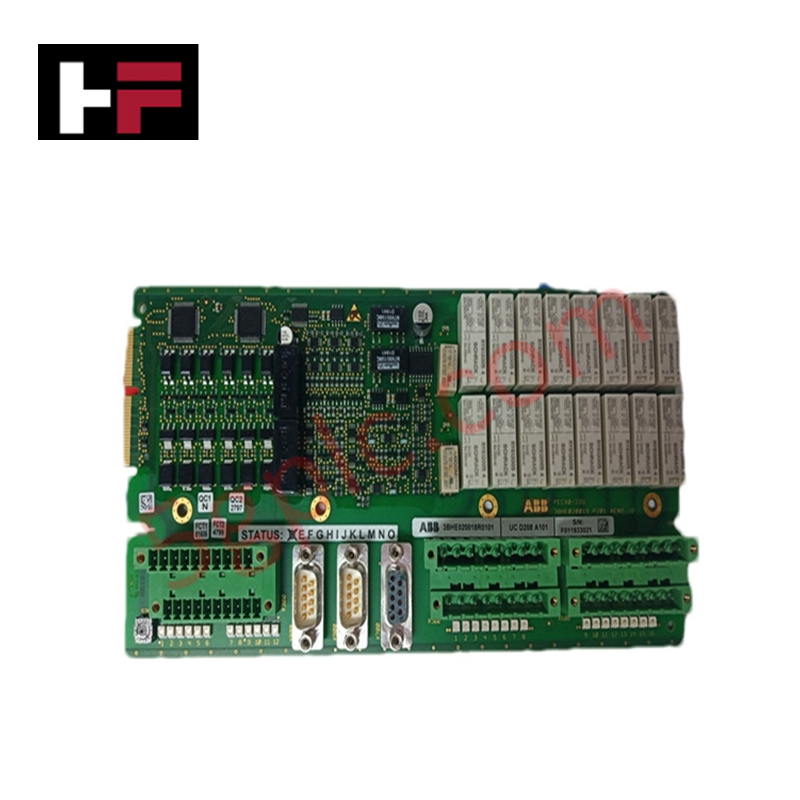
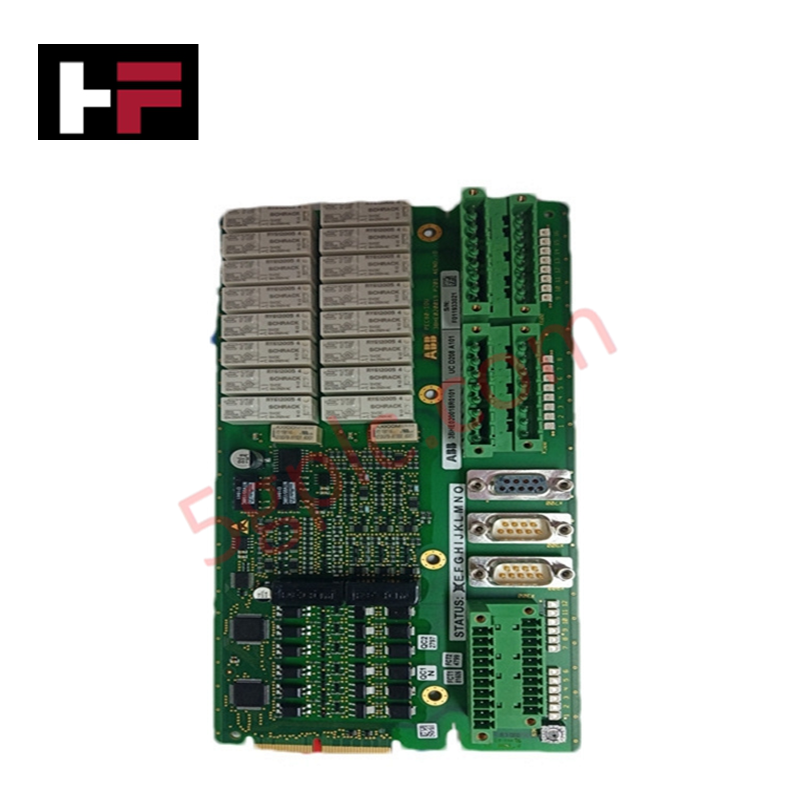
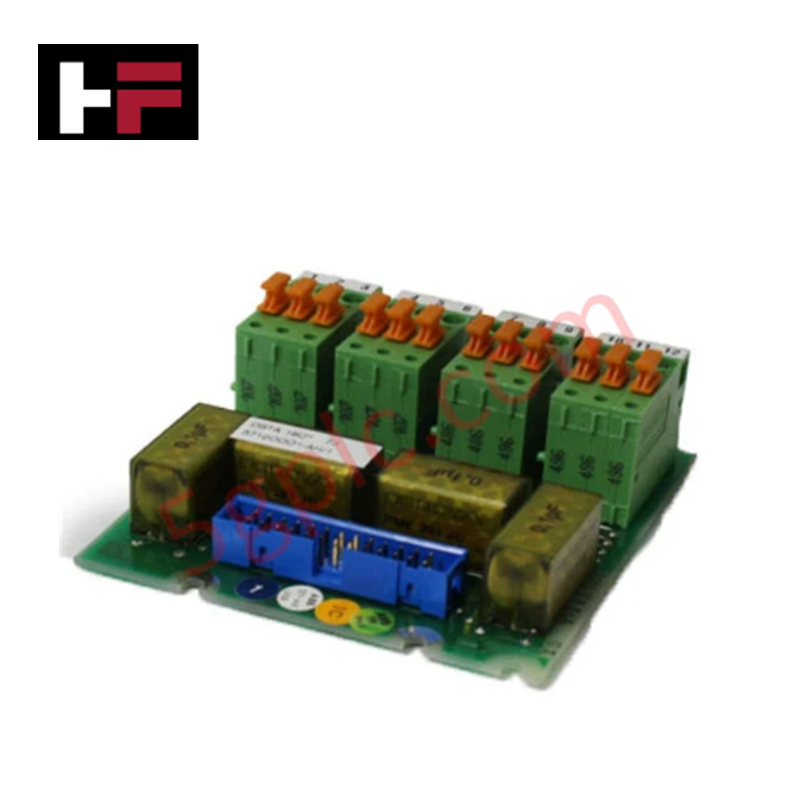
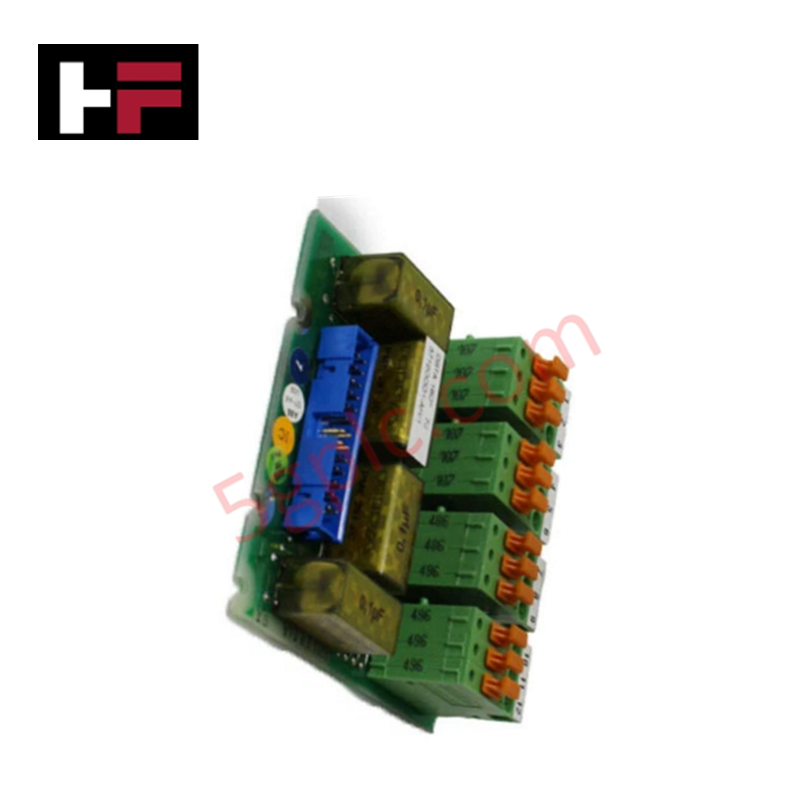
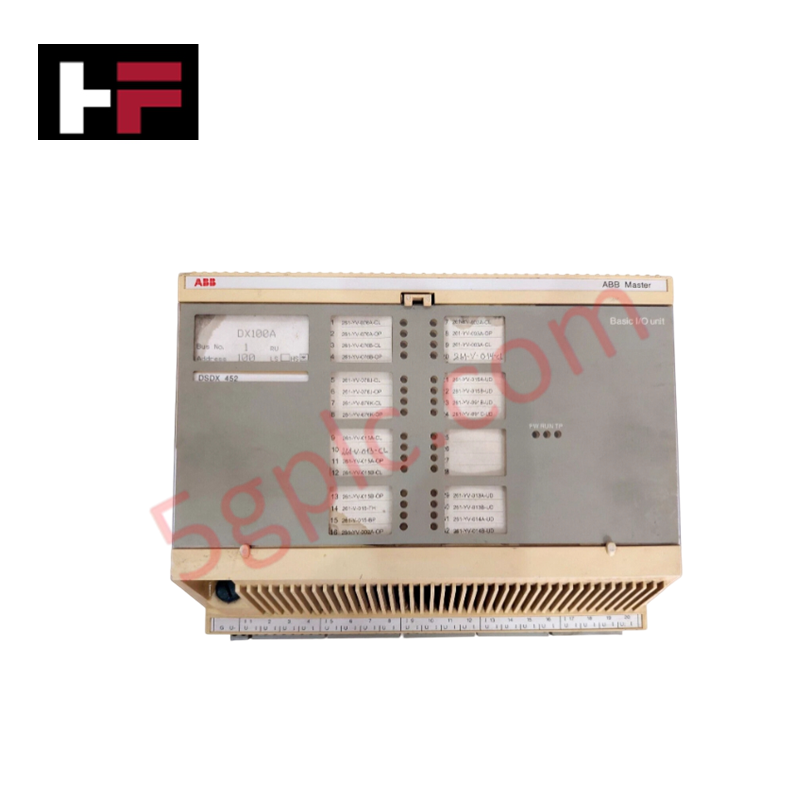
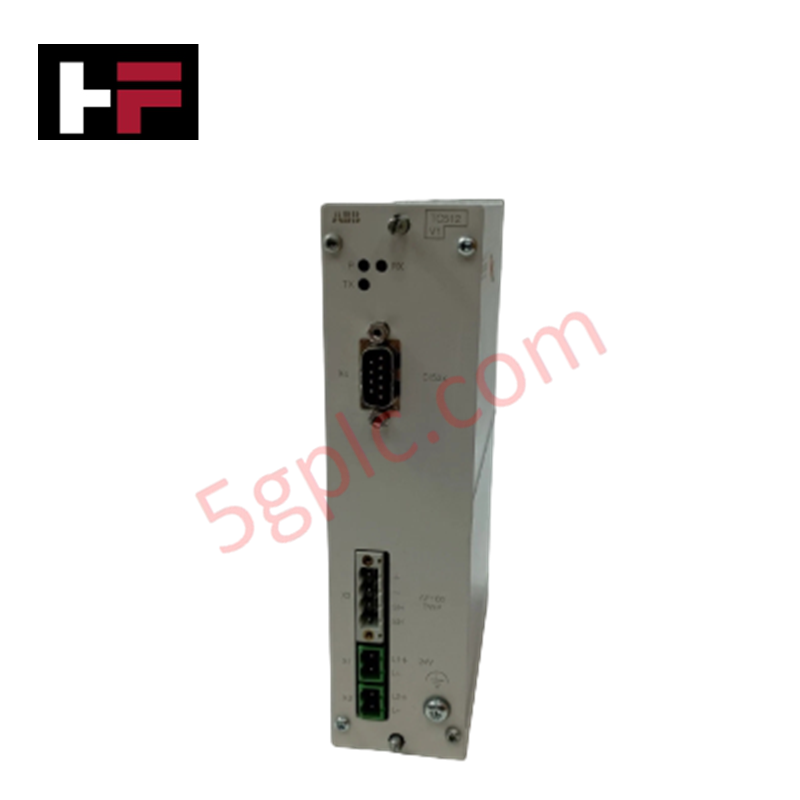
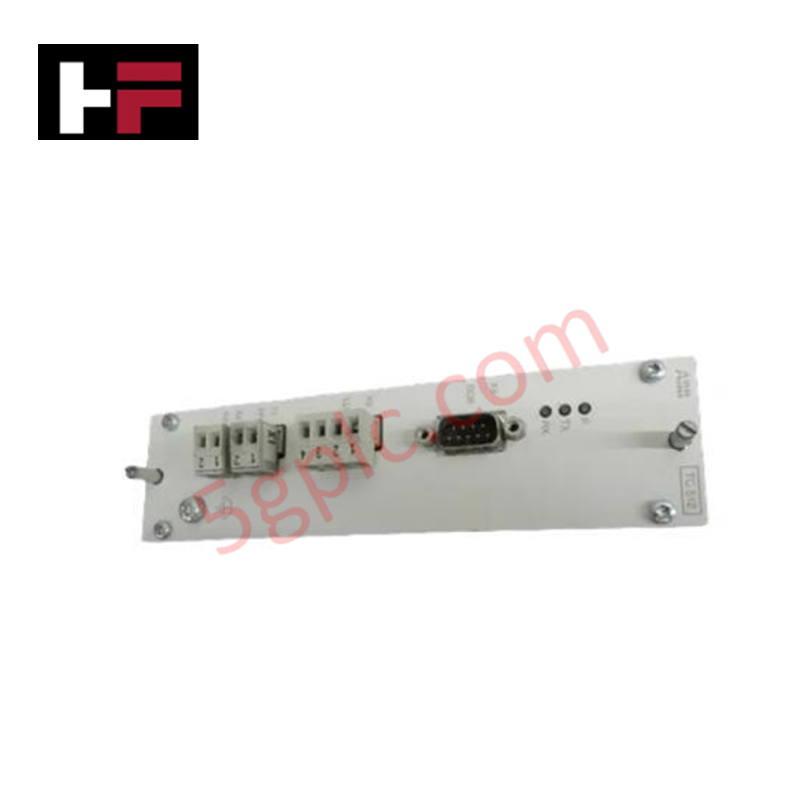
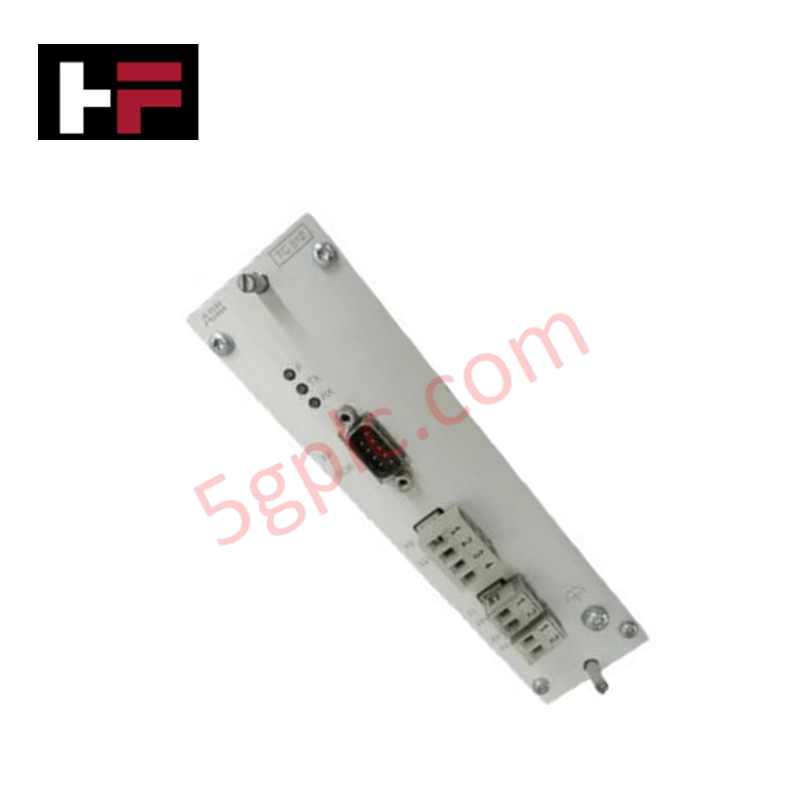
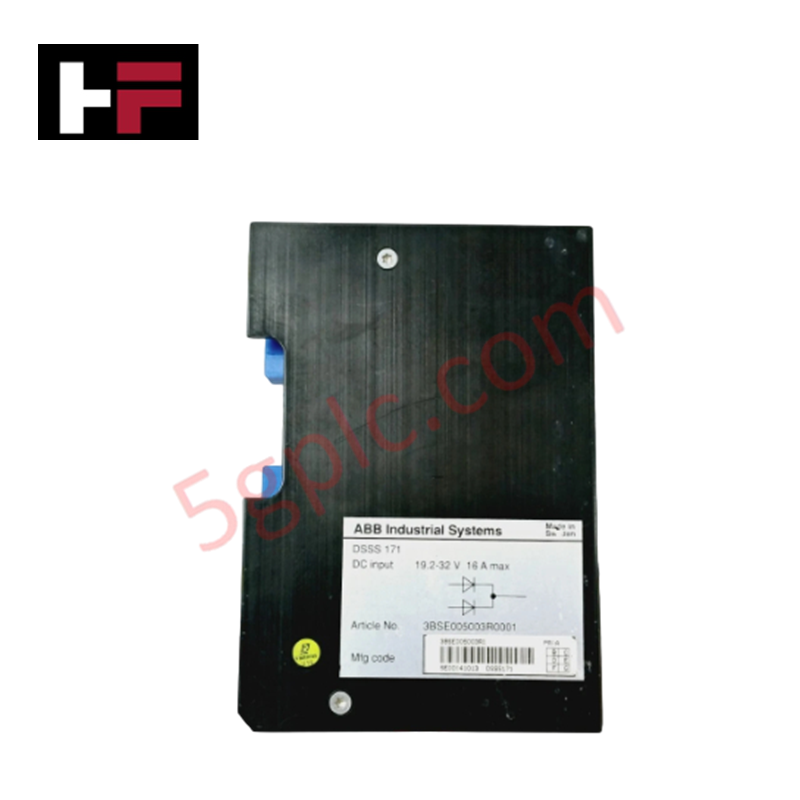
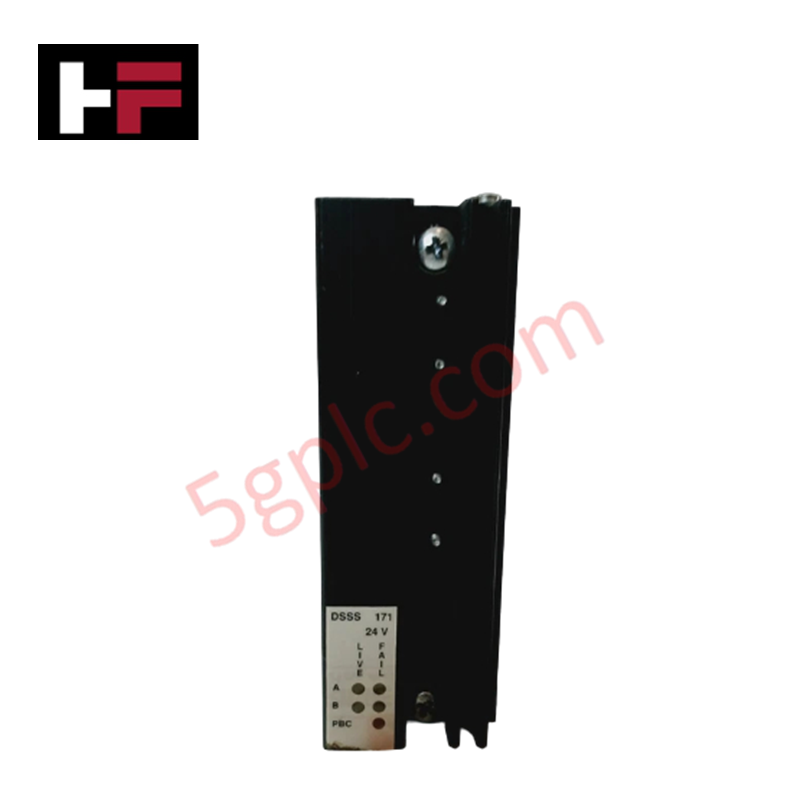
ماژول کنترل ABB GJR5143700R1، که به عنوان GJR5143700R1 نیز شناخته میشود، به عنوان یک قطعه سختافزاری اختصاصی برای پردازش منطق کنترل و مسیریابی سیگنالهای ورودی/خروجی در شبکههای DCS شرکت ABB عمل میکند. این ماژول با تغذیه 24 ولت DC کار میکند و 16 ورودی دیجیتال و 16 خروجی دیجیتال را با استفاده از 256 کیلوبایت حافظه داخلی برای اجرای توالیها پردازش میکند. رابطهای اترنت و RS-485 یکپارچه، ارتباط با شبکههای نظارتی و شبکههای میدانی را پشتیبانی میکنند. ابعاد ماژول 70 در 70 در 120 میلیمتر، وزن آن 1.0 کیلوگرم است و در دمای محیطی از -40 درجه سانتیگراد تا +70 درجه سانتیگراد کار میکند.
مشخصات سختافزاری
| پارامتر | مشخصات |
|---|---|
| مدل | GJR5143700R1 |
| مدل پایه | GJR5143700R1 |
| برند | ABB |
| مبدا | سوئیس |
| وزن | 1.0 کیلوگرم |
| ابعاد | 70 × 70 × 120 میلیمتر |
| دمای کاری | از -40 درجه سانتیگراد تا +70 درجه سانتیگراد |
| مصرف برق | طراحی صنعتی کممصرف (24 ولت DC) |
| ورودیهای دیجیتال | 16 کانال |
| خروجیهای دیجیتال | 16 کانال |
| حافظه داخلی | 256 کیلوبایت |
| رابطهای ارتباطی | اترنت، RS-485 |
| دستهبندی محصول | ماژول کنترل اتوماسیون |
سرعت ارتباط باس بکپلین و شبکههای تعیینکننده
ماژول کنترل در حین اجرای ورودی/خروجی در زمان واقعی، سرعت بالای ارتباط باس بکپلین را در مجموعههای زیرقفسه محلی حفظ میکند. دسترسی تعیینکننده به باس، زمانبندی چرخه همگام بین بهروزرسانی کانالهای دیجیتال و روالهای پردازش داخلی را تضمین میکند. فریمور فلش داخلی، ترجمه پروتکلها را در رابطهای اترنت و RS-485 بدون ایجاد تأخیر در چرخه یا گلوگاه پردازنده در هنگام افزایش چگالی ورودی/خروجی انجام میدهد.
سؤالات متداول
س: چه نکاتی باید در مورد سیمکشی رابط ارتباطی RS-485 رعایت شود؟
ج: باسهای سریال RS-485 نیاز به سیمهای جفتپیچشده شیلددار با مقاومتهای تطبیقی ترمینال در هر دو انتهای بخش دارند تا بازتابها محدود شده و یکپارچگی سیگنال حفظ شود.
س: آیا میتوان ماژول را در حالی که زیرقفسه روشن است وارد یا خارج کرد؟
ج: خیر، قبل از نصب یا خارج کردن ماژول باید برق سیستم قطع شود تا از جرقه زدن پینها در کانکتورهای پشت شاسی و جلوگیری از بروز خطاهای منطقی در کارتهای مجاور بکپلین جلوگیری شود.
راهنمای نصب میدانی
- قبل از وارد کردن ماژول به شکاف زیرقفسه، تمام تغذیههای خارجی 24 ولت DC را قطع کنید.
- راهنماهای لبه کارت را با قاب شاسی تراز کرده و ماژول را تا جایگیری کانکتور پشت در بکپلین وارد کنید.
- اطمینان حاصل کنید کابلهای ارتباطی (اترنت و RS-485) از کابلهای AC با ولتاژ بالا دور نگه داشته شوند تا از تداخل الکترومغناطیسی جلوگیری شود.
- تمام اتصالات شیلد را مستقیماً با استفاده از گیرههای اتصال زمین کمامپدانس به صفحه زمین کابینت متصل کنید.
اطلاعات اضافی
- قطعات ۱۰۰٪ اصل: تمامی محصولات اصلی و اصیل هستند و عملکرد صنعتی قابل اعتمادی را تضمین میکنند.
- ضمانت بازگشت وجه ۳۰ روزه: هر کالای موجود در انبار را میتوانید ظرف ۳۰ روز در بستهبندی اصلی و بازنشده بازگردانید و وجه کامل دریافت کنید (هزینههای حمل و نقل و کارمزدها مستثنی هستند).
- گارانتی ۱۲ ماهه: شامل نقصهای مواد یا ساخت میشود؛ سوء استفاده، فرسودگی طبیعی یا تغییرات غیرمجاز را شامل نمیشود.
- ارسال به سراسر جهان: ما از طریق USPS، UPS، FedEx و DHL ارسال میکنیم. زمان تحویل بسته به کشور متفاوت است و ممکن است مشمول هزینههای گمرکی یا واردات باشد.
- پشتیبانی و تماس: پشتیبانی فنی و گارانتی در هر زمان در دسترس است. برای تماس اینجا کلیک کنید: تماس.
- راهنمای خرید: مشخصات و سازگاری محصول را قبل از سفارش به دقت بررسی کنید تا از کاربرد صحیح اطمینان حاصل شود.
راهنمای فناوری و خرید

تفاوتهای کلیدی FAT و SAT در سیستمهای کنترل صنعتی و راهنمای اجرای آنها
استقرار سیستم کنترل صنعتی به پروتکلهای دقیق راستیآزمایی متکی است تا ایمنی عملیاتی، پایداری سیستم و انطباق با مقررات را تضمین کند. راهاندازی رکهای پیچیده کنترلگر منطقی برنامهپذیر (PLC)، سیستمهای کنترل توزیعشده (DCS) و سیستمهای ابزاردقیق ایمنی (SIS) به دو نقطه عطف مهم نیاز دارد: آزمون پذیرش کارخانه (FAT) و آزمون پذیرش سایت (SAT). هر دو فرایند تأیید میکنند که اتوماسیون سیستم با مشخصات طراحی مطابقت دارد، اما در مراحل متفاوتی از اجرای پروژه انجام میشوند و ریسکهای عملیاتی متمایزی را هدف قرار میدهند.

هاب در برابر سوئیچ در برابر روتر در معماری اتوماسیون صنعتی
اتوماسیون مدرن کارخانه به زیرساخت شبکه صنعتی قابلاعتماد برای تبادل دادههای میدانی بلادرنگ میان سامانههای فناوری عملیاتی متکی است. مهندسان هنگام یکپارچهسازی کنترلگرهای منطقی برنامهپذیر، سامانههای کنترل توزیعشده و گرههای پایش اسکادا، اغلب با تجهیزات شبکهای مانند هابها، سوئیچها و روترها سروکار دارند. اگرچه این تجهیزات پورتهای فیزیکی مشترکی دارند، در لایههای متفاوتی از مدل مرجع اتصال متقابل سامانههای باز فعالیت میکنند و قابلیتهای متمایزی برای مدیریت ترافیک ارائه میدهند.

نگهداری پیشگیرانه کابینت مارشالینگ: بررسیهای ضروری سلامت برای سیستمهای PLC، DCS و ESD
کابینتهای مارشالینگ در تأسیسات فرایندی مدرن، رابط حیاتی بین ابزار دقیق میدانی و تجهیزات الکترونیکی اتاق کنترل هستند. نگهداری پیشگیرانه منظم این کابینتها، یکپارچگی سیگنال را در سراسر کنترلگرهای منطقی برنامهپذیر (PLC)، سامانههای کنترل توزیعشده (DCS) و شبکههای توقف اضطراری (ESD) تضمین میکند. تکنسینهای سیستم باید پروتکلهای بازرسی ساختاریافته را اجرا کنند تا خطرات محیطی را کاهش دهند، سیمکشیهای شل را شناسایی کنند و آمادگی عملیاتی مداوم را حفظ کنند.