










Detalles del producto
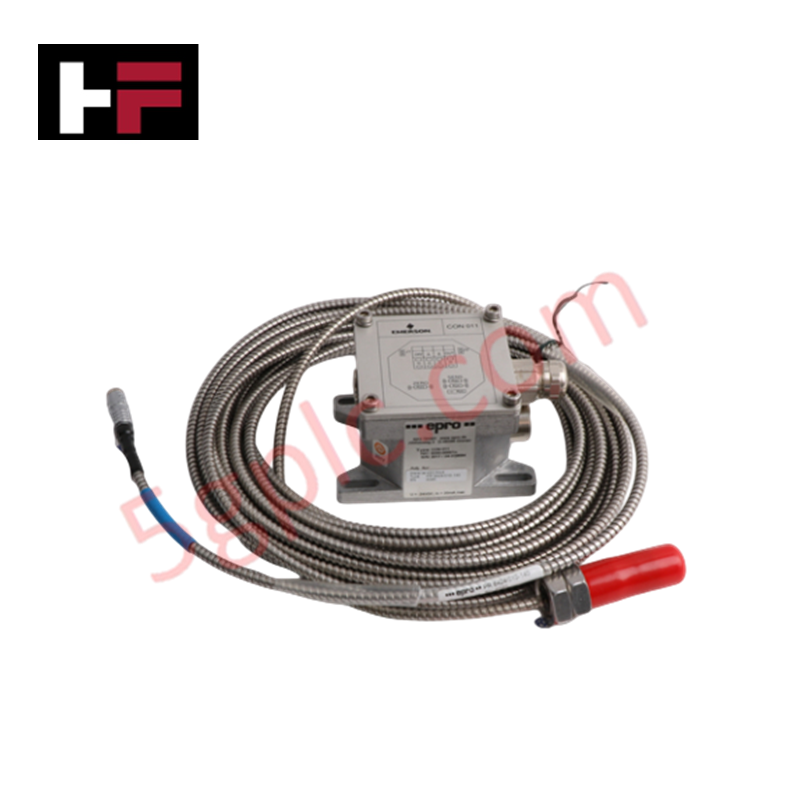
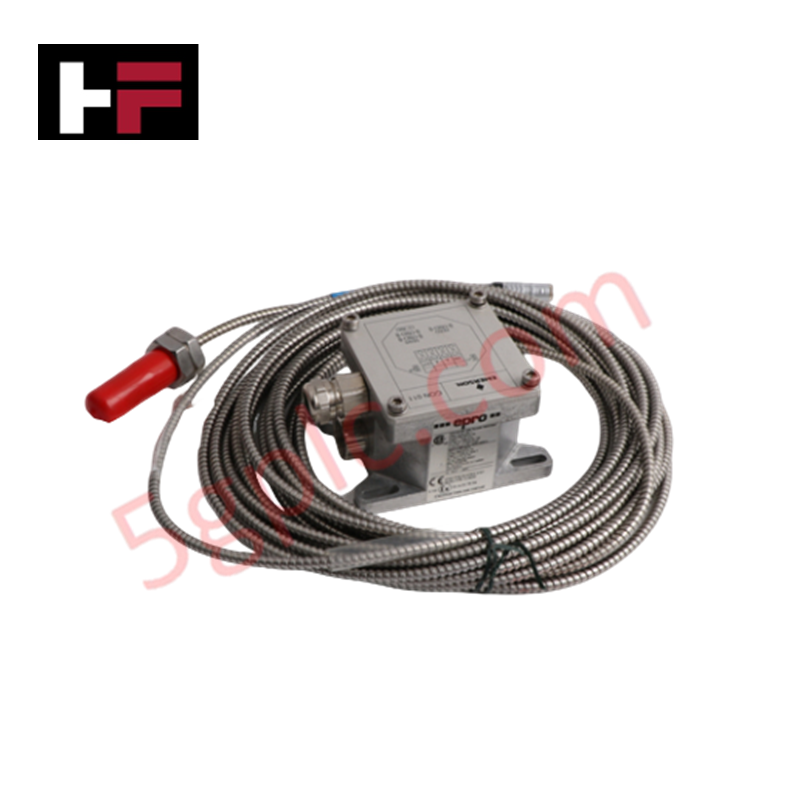
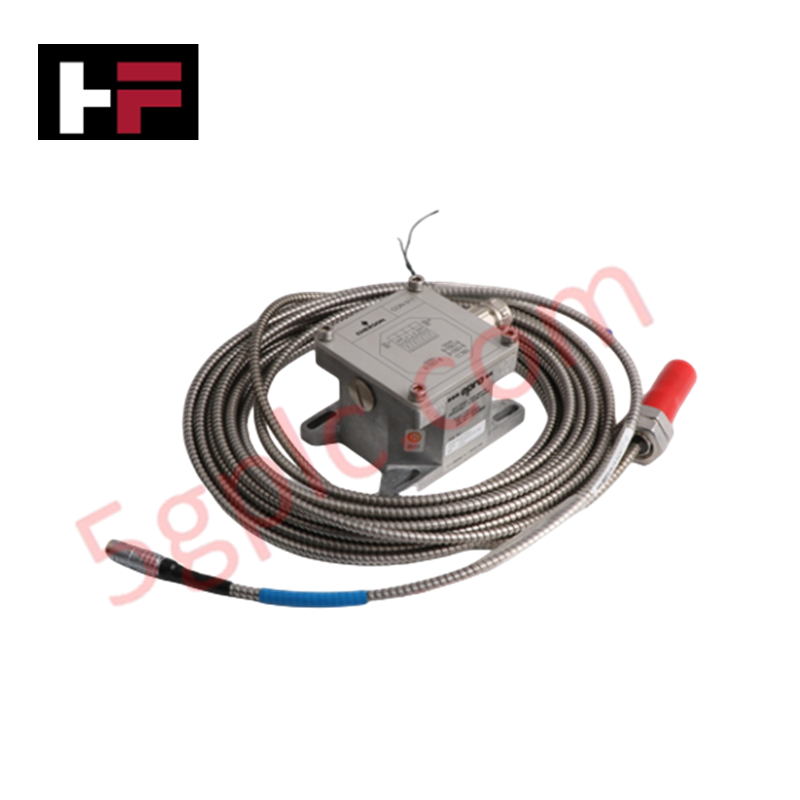
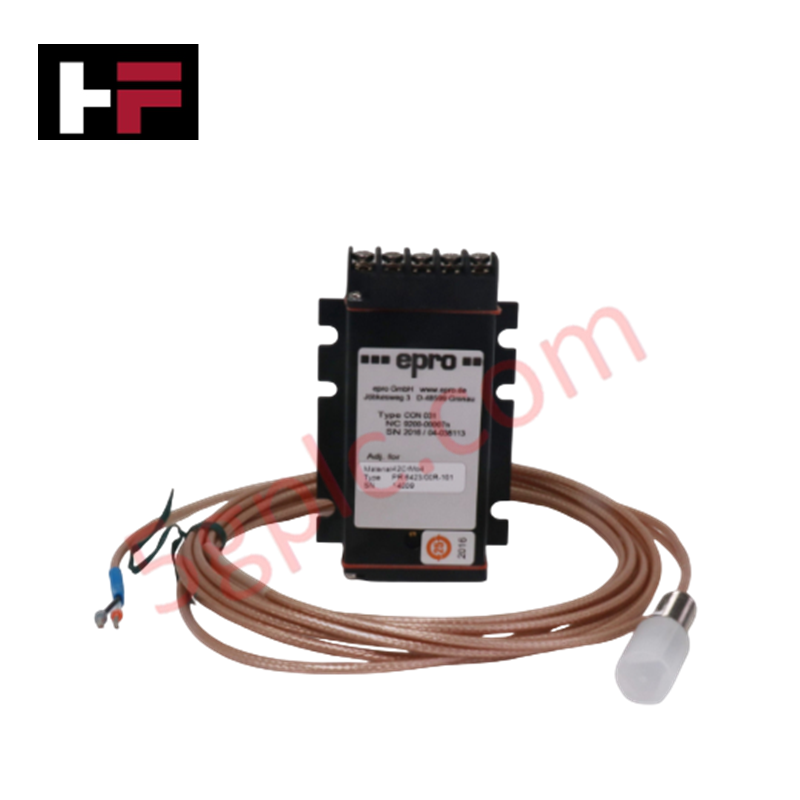
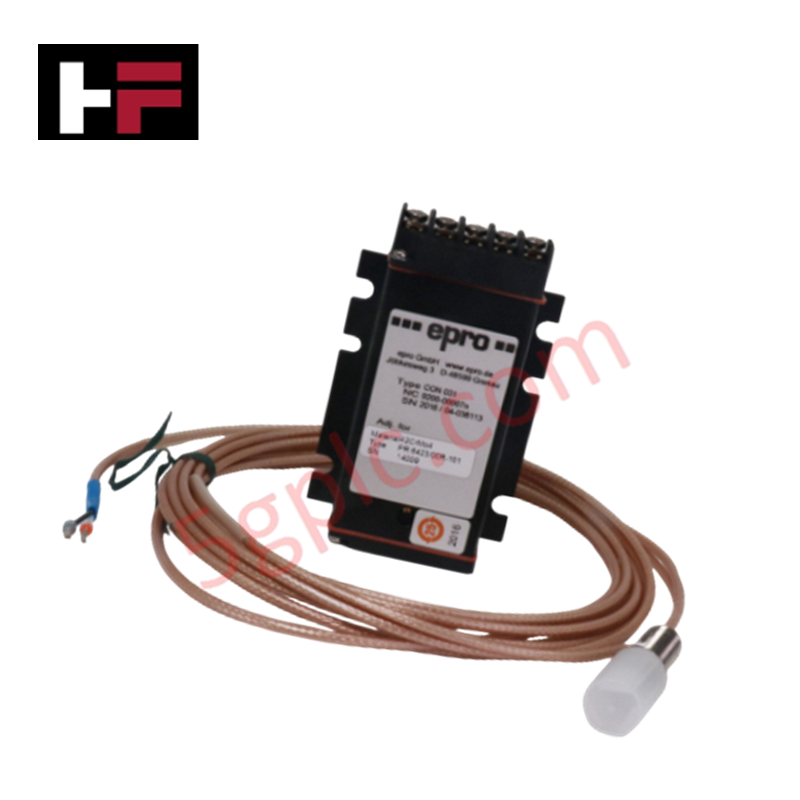
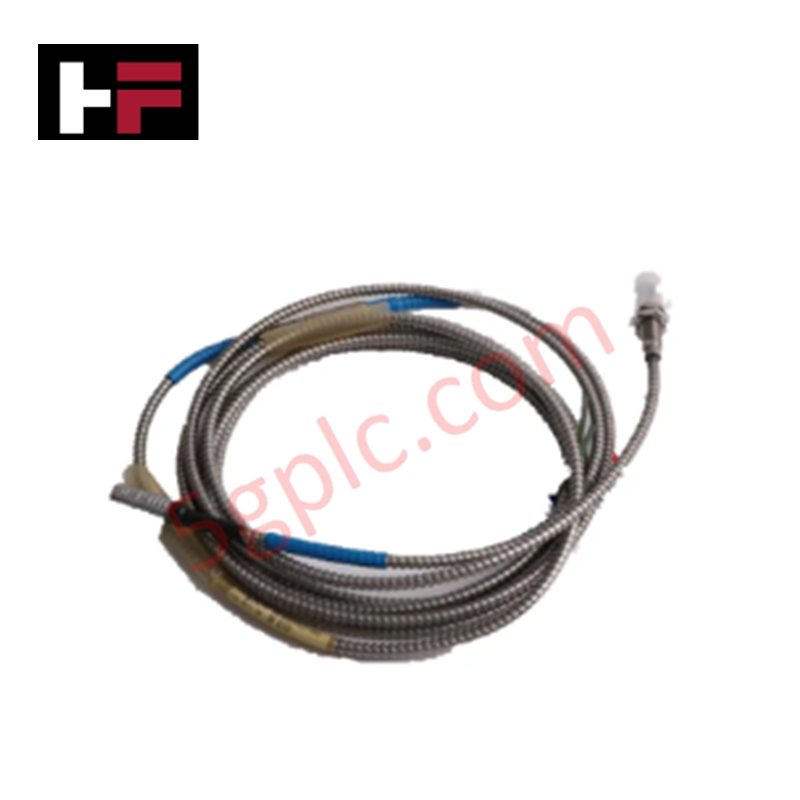
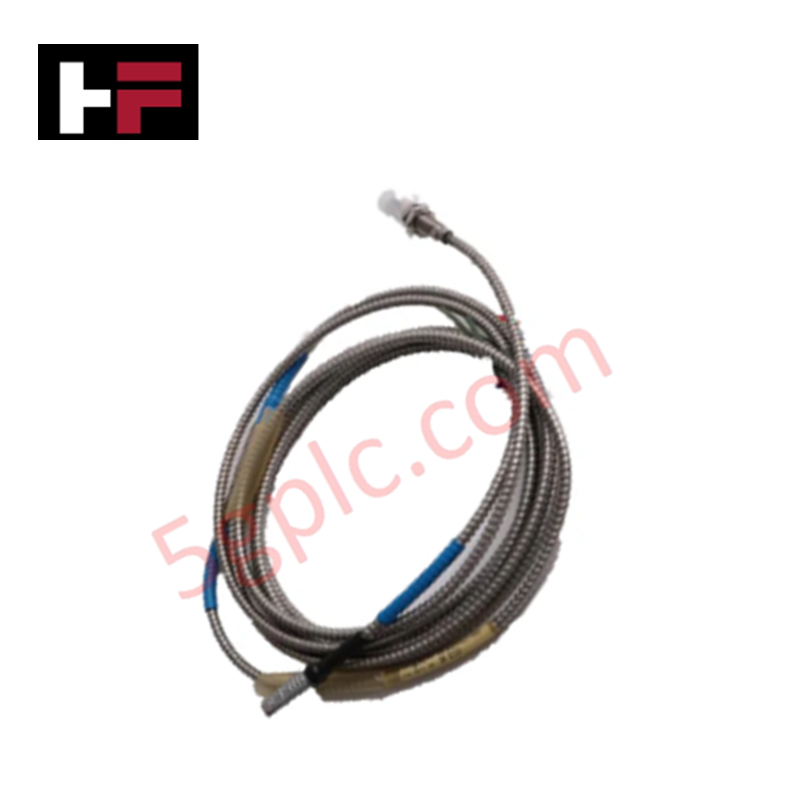
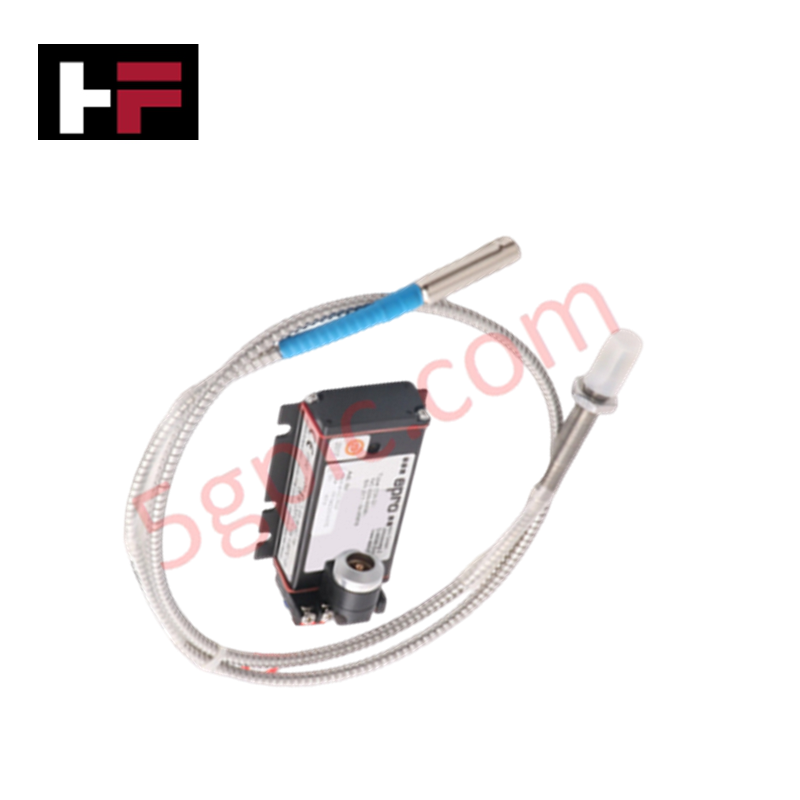
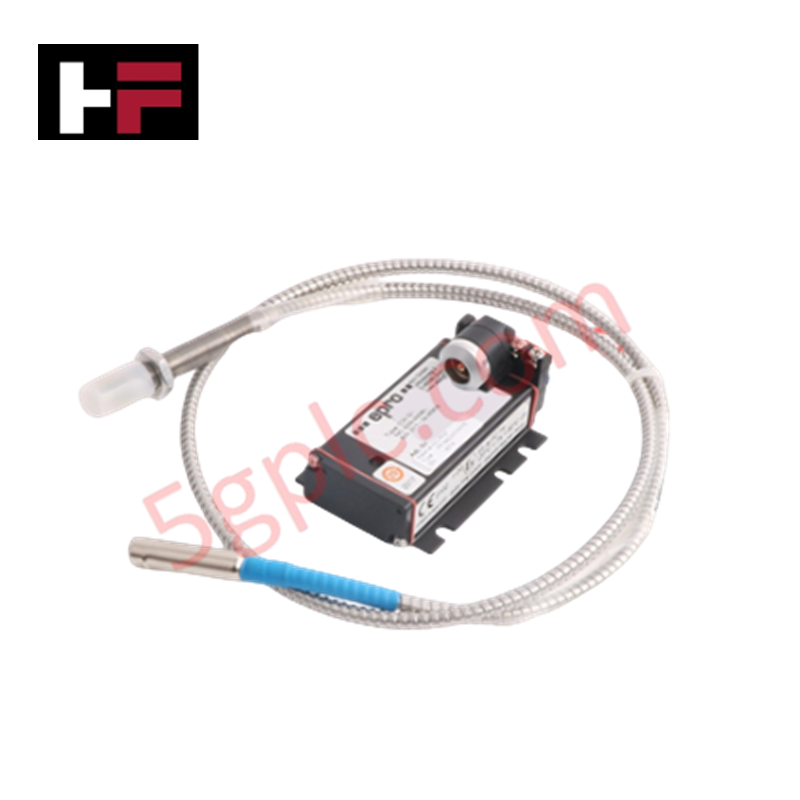
Configurado para la monitorización precisa del desplazamiento del eje en maquinaria rotativa, el Epro PR6424/010-140 (CON011 Transductor de Desplazamiento por Corriente de Foucault) proporciona una ejecución eléctrica física directa para medir la vibración radial y axial relativa del eje. El sistema utiliza inducción electromagnética para generar una salida de voltaje lineal proporcional al espacio entre la punta de la sonda y el objetivo conductor observado, facilitando la evaluación continua de la dinámica del rotor.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | PR6424/010-140 (CON011) |
| Marca | Epro |
| Origen | EE.UU. |
| Peso | 0.2 kg |
| Dimensiones | 5.1 cm x 14.0 cm x 19.1 cm |
| Temperatura de operación | No especificada |
| Consumo de energía | No especificado |
| Tipo de transductor | Desplazamiento por Corriente de Foucault |
Escalado de la Sonda de Corriente de Foucault y Dinámica del Rotor
El sistema PR6424/010-140 está diseñado para proporcionar una salida de señal lineal a lo largo del rango de medición especificado del transductor. Se requiere un escalado adecuado de la sonda de corriente de Foucault para mantener la precisión de los datos de vibración cuando se conecta con instrumentación de monitoreo. Durante la puesta en marcha, los operadores deben realizar una validación del voltaje del espacio contra el objetivo de -10 VDC, asegurando que la punta de la sonda esté posicionada dentro del segmento lineal de la curva de sensibilidad del transductor. Esta calibración es necesaria para capturar con precisión la dinámica del rotor, incluyendo órbitas y excentricidades del eje, mientras se minimiza la influencia de las limitaciones de supresión de diafonía en configuraciones de matriz con múltiples sondas.
Preguntas Frecuentes (FAQ)
P: ¿Cuál es el requisito principal para lograr lecturas precisas de desplazamiento?
R: La punta de la sonda debe montarse perpendicular a la superficie conductora del eje. Cualquier desviación de un ángulo de 90 grados o posicionamiento sobre un área no conductora resultará en no linealidad de la señal y errores de medición.
P: ¿Cómo maneja el módulo CON011 las interferencias electromagnéticas de alta frecuencia?
R: El sistema CON011 incorpora circuitos de acondicionamiento de señal diseñados para rechazar el ruido en modo común. El blindaje del cable coaxial de interconexión debe ser continuo y estar conectado a tierra en el rack de monitoreo para asegurar una supresión efectiva de EMI.
Guías para la Instalación en Campo
- Inspeccione la punta de la sonda PR6424 para detectar daños en la superficie o residuos antes del montaje, ya que las irregularidades pueden alterar el campo magnético y sesgar los datos de desplazamiento.
- Asegure la sonda usando el hardware de montaje proporcionado, garantizando que el conjunto sea resistente a vibraciones para evitar lecturas falsas causadas por resonancia del soporte.
- Enrute el cableado de señal coaxial a través de un conducto metálico dedicado y conectado a tierra, separado del cableado de alimentación del motor o de la red eléctrica.
- Verifique que el voltaje del espacio esté ajustado con precisión al valor nominal objetivo usando un multímetro digital de alta impedancia antes de poner la máquina en operación a plena velocidad.
- Inspeccione todas las interfaces de los conectores para detectar oxidación o aflojamiento durante los ciclos periódicos de mantenimiento para asegurar la integridad sostenida de la señal.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.