










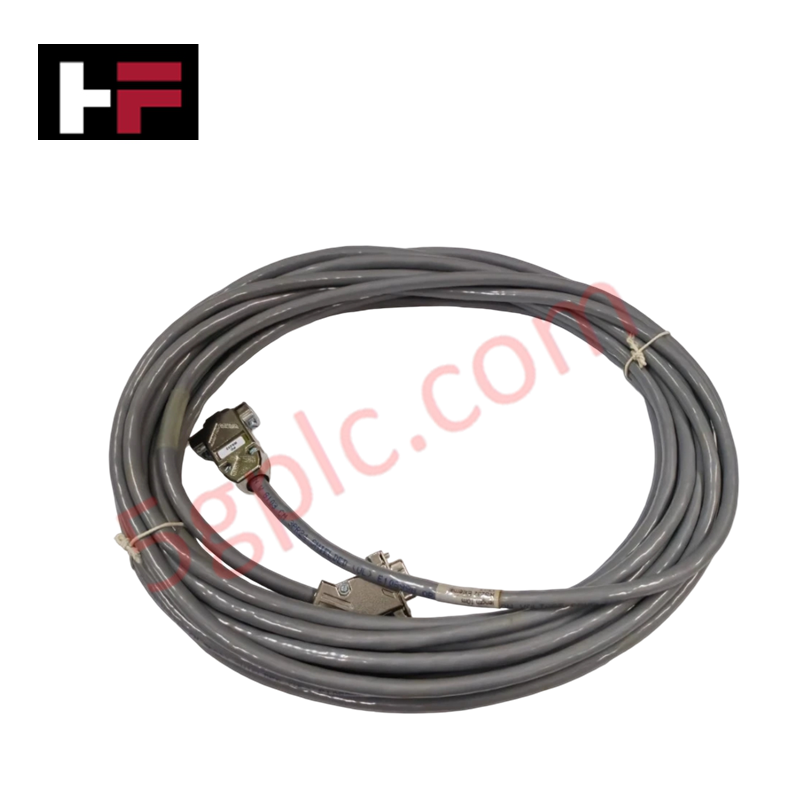
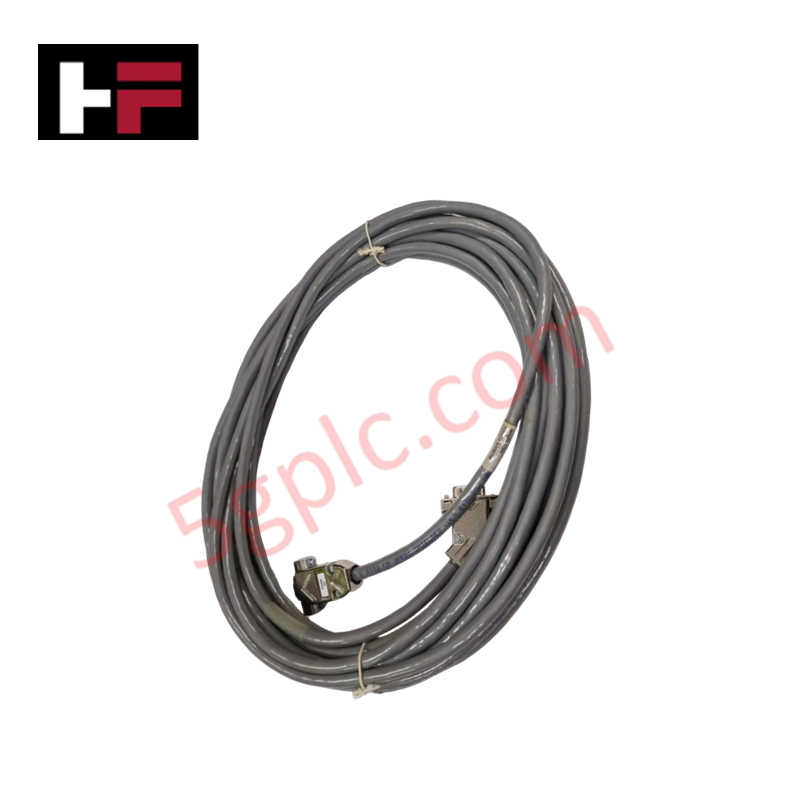
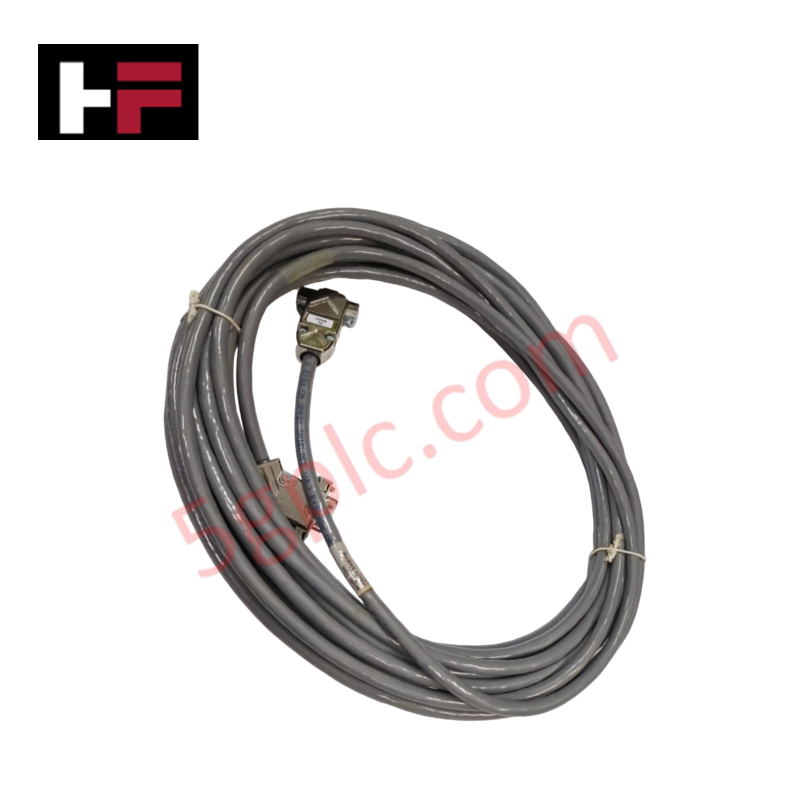


Detalles del producto
El Honeywell FS-CCE-232-02/L10, también catalogado como cable de módulo PLC FS-CCE-232-02/L10, funciona como un componente de hardware específico para la comunicación de datos en serie entre procesadores de control centrales y equipos periféricos externos dentro de las plataformas Honeywell Safety Manager.
Especificaciones del hardware
| Parámetro | Especificación |
|---|---|
| Modelo | FS-CCE-232-02/L10 |
| Marca | Honeywell |
| Origen | Países Bajos |
| Peso | 0,8 kg |
| Dimensiones | 10 m de longitud total (32,8 pies) |
| Temperatura de funcionamiento | De -20 a 70 °C |
| Consumo de energía | Cable pasivo de comunicación de señales |
| Estándar de señal | Interfaz de comunicación serie RS-232 |
| Código de sufijo secundario | L10 (longitud de cable de fábrica de 10 metros) |
| Construcción del cable | Cobre multip conductor de pares trenzados apantallados |
| Apantallamiento | Cobertura continua de lámina y malla trenzada |
Aislamiento entre canales e integridad de la interfaz serie
El cable serie FS-CCE-232-02/L10 establece una transmisión de datos determinista punto a punto, manteniendo al mismo tiempo una alta inmunidad al ruido electromagnético en toda la capa física RS-232. Diseñado para evitar la atenuación de la señal en sus 10 metros de longitud, el cable incorpora un apantallamiento de doble capa que desvía directamente el ruido ambiental de alta frecuencia hacia el plano de tierra del chasis. Este apantallamiento protege los controladores internos de comunicación serie frente a picos de tensión de modo común y preserva las barreras de aislamiento entre los procesadores de control conectados y las interfaces de campo externas del DCS o los equipos de diagnóstico.
Preguntas frecuentes
P: ¿El sufijo "L10" indica una longitud de cable específica o una configuración de calibre del conductor?
R: El sufijo "L10" designa una longitud total estándar de cable fabricado en fábrica de 10 metros (32,8 pies), construido con conductores de baja capacitancia para mantener estable la velocidad de transmisión RS-232 a distancia.
P: ¿Cómo se conecta a tierra el apantallamiento de la señal en todo el conjunto del cable?
R: El apantallamiento general de lámina y malla se conecta a la carcasa metálica del conector para garantizar una puesta a tierra continua de 360 grados al acoplarse con el receptáculo del conector del chasis del sistema.
P: ¿Cuál es la velocidad máxima de transmisión recomendada para la comunicación serie a través de este cable de 10 metros?
R: Para la señalización RS-232 estándar a través de 10 metros, la transmisión estable suele ser posible con velocidades de hasta 19,2 kbps o 38,4 kbps, según el perfil de ruido del entorno de campo.
Directrices de instalación en campo
- Inspeccione los pines del conector y los elementos de bloqueo para detectar daños o desalineación antes de la instalación.
- Dirija el cable por canalizaciones específicas para instrumentos de baja tensión, manteniendo una separación mínima de 300 mm respecto de los cables de CA de alta tensión y los conductores de motor de los variadores de frecuencia.
- Respete el radio de curvatura mínimo (normalmente 10 veces el diámetro exterior) para evitar daños en los pares trenzados internos y las capas de apantallamiento.
- Apriete firmemente los tornillos de mariposa del conector para garantizar un contacto de baja resistencia entre la carcasa del apantallamiento y la toma de tierra del chasis.
- Verifique la equipotencialidad de tierra entre los chasis de los equipos conectados antes de acoplar los conectores de la interfaz serie.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.


Guía de Tecnología y Compras

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.

Diseño de interfaces hombre-máquina: guía esencial para la selección de HMI, la visualización y la integración de sistemas de control
Las interfaces hombre-máquina (HMI) funcionan como la principal ventana operativa a sistemas complejos de automatización industrial. Las HMI modernas convierten los datos sin procesar de las máquinas en pantallas gráficas claras, lo que permite a los operadores supervisar en tiempo real todos los procesos de fabricación. En lugar de depender de paneles de control físicos repletos de interruptores cableados, los ingenieros programan pantallas interactivas con gráficos intuitivos, códigos de colores dinámicos e interfaces táctiles sensibles. En mis 15 años en ingeniería de sistemas de control, he observado cómo las HMI han pasado de ser simples pantallas a convertirse en sofisticados centros de mando que impulsan la eficiencia operativa en entornos DCS y PLC.