











Detalles del producto
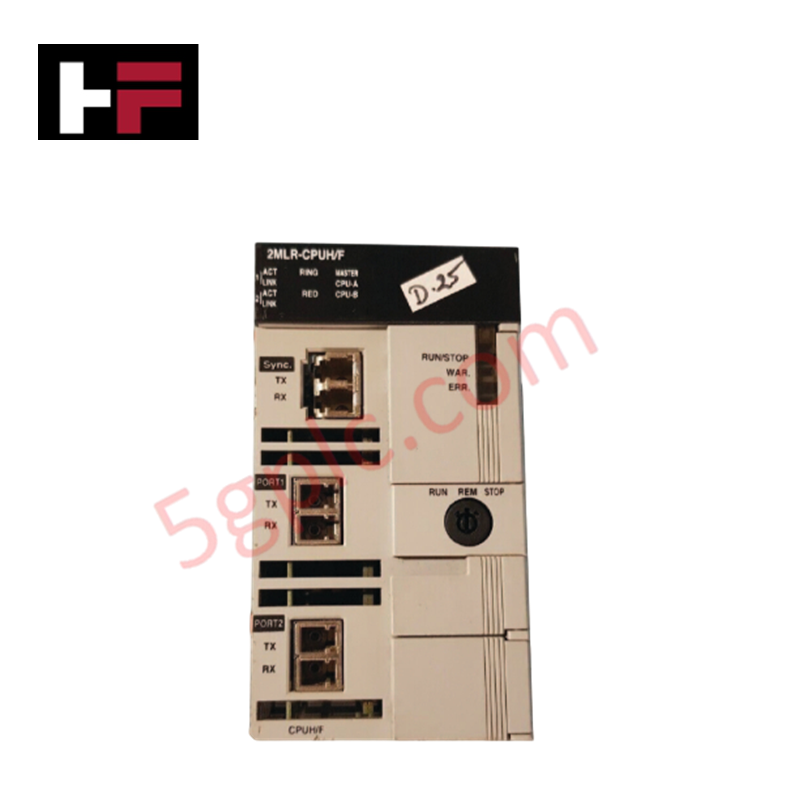
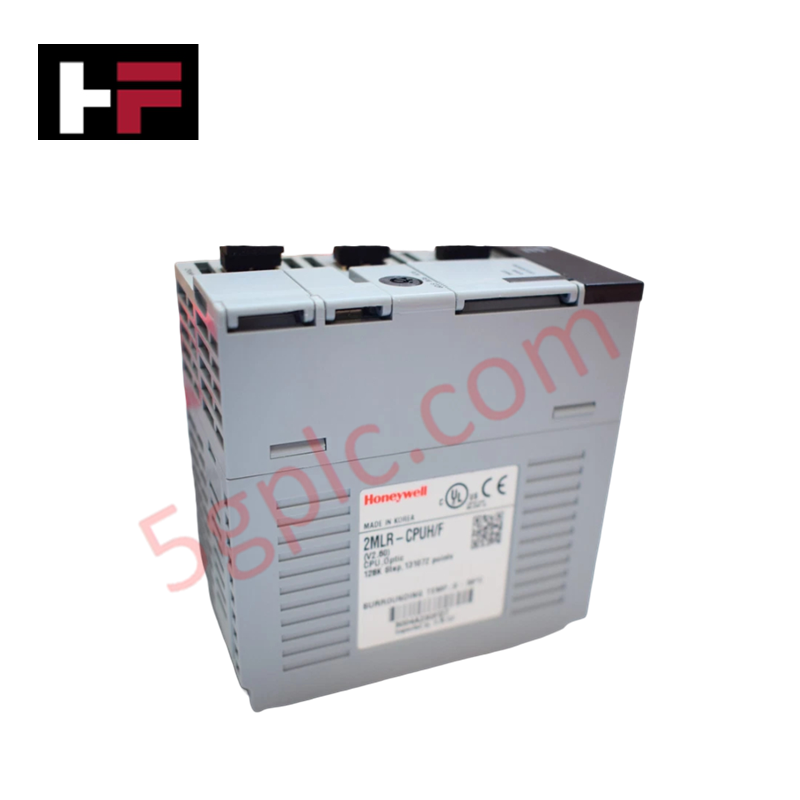
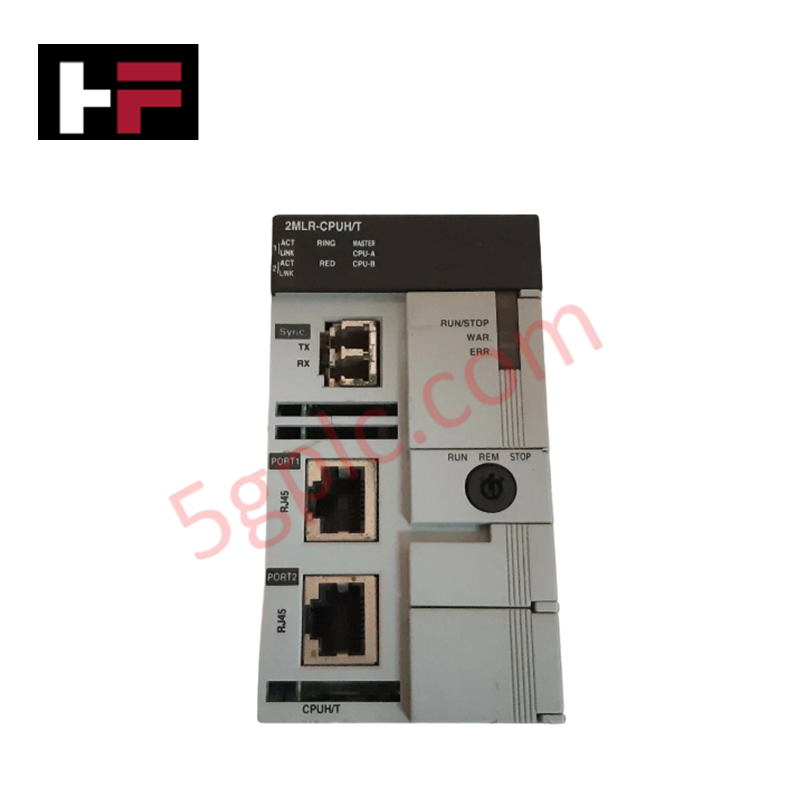
El Honeywell 2MLR-CPUH/T, también catalogado como el módulo de CPU de alta velocidad 2MLR-CPUH/F, funciona como un componente de hardware dedicado para la ejecución determinista de programas y la gestión del escaneo de E/S en plataformas de red MasterLogic-200.
Especificaciones del hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 2MLF-CPUH/T (2MLR-CPUH/F) |
| Marca | Honeywell |
| Origen | Corea del Sur |
| Peso | 0.257 kg |
| Dimensiones | Factor de forma estándar del módulo de CPU MasterLogic-200 |
| Temperatura de funcionamiento | 0 to 55 deg C |
| Consumo de energía | 1173 mA at 5 VDC (plano posterior interno) |
| Memoria de programa | 7 MB |
| Memoria flash | 16 MB |
| Métodos de ejecución del programa | Escaneo cíclico, interrupciones activadas por tiempo, interrupciones de memoria interna |
| Método de control de E/S | E/S de procesamiento por lotes síncrono con el escaneo (método de actualización), método de E/S directa mediante instrucciones del programa |
| Lenguajes de programación | Diagrama de escalera, gráfico de funciones secuenciales, texto estructurado, lista de instrucciones (solo visualización) |
| Expansión máxima de E/S | 31 bases, 372 ranuras, 128,000 puntos de E/S de red/remotas |
Velocidad de comunicación del bus del plano posterior y arquitectura de procesamiento
El 2MLR-CPUH/T utiliza la velocidad de comunicación del bus del plano posterior y la gestión de actualización directa de la memoria para procesar hasta 128,000 canales de E/S de red y remotas en un máximo de 31 bases de expansión y 372 ranuras de módulos. Con 7 MB de memoria de programa principal y 16 MB de memoria flash no volátil, el módulo ejecuta actualizaciones de E/S por lotes síncronas con el escaneo, junto con llamadas directas a instrucciones del programa. El aislamiento entre canales y el acceso determinista a la memoria garantizan un procesamiento de interrupciones de alta velocidad en rutinas de control estándar de diagrama de escalera, SFC y texto estructurado.
Preguntas frecuentes
P: ¿Qué modos de ejecución de programas admite el módulo de CPU 2MLR-CPUH/T?
R: El procesador admite la ejecución mediante escaneo cíclico, interrupciones activadas por tiempo e interrupciones de memoria interna para ejecutar la lógica de automatización.
P: ¿Cuáles son los principales métodos de procesamiento de E/S que utiliza este procesador?
R: Emplea el procesamiento por lotes síncrono con el escaneo (método de actualización) para el escaneo estándar de E/S, así como el procesamiento directo de E/S activado directamente por instrucciones del programa.
P: ¿Cuál es el consumo máximo de corriente de alimentación del plano posterior de la unidad?
R: El módulo consume 1173 mA de la alimentación del plano posterior de lógica interna de 5 VDC.
Directrices de instalación en campo
- Asegúrese de que la alimentación del chasis principal esté completamente desconectada antes de insertar o retirar el módulo de CPU de la ranura del bastidor de la unidad base.
- Alinee los conectores traseros del 2MLR-CPUH/T con los rieles guía de la ranura del plano posterior y presione firmemente hasta que los pestillos de retención superior e inferior encajen en su lugar.
- Establezca conexiones de comunicación blindadas a los puertos de expansión de red utilizando un tendido de cables aprobado, alejado de las líneas de CA de alta tensión.
- Verifique la correcta puesta a tierra del chasis del bastidor base al terminal de tierra del gabinete del panel principal mediante una correa de cobre de gran calibre para suprimir las descargas electrostáticas.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

FAT vs SAT en sistemas de control industrial: diferencias clave y guía de ejecución
La implementación de sistemas de control industrial depende de estrictos protocolos de verificación para garantizar la seguridad operativa, la estabilidad del sistema y el cumplimiento normativo. La puesta en marcha de bastidores complejos de controladores lógicos programables (PLC), sistemas de control distribuido (DCS) y sistemas instrumentados de seguridad (SIS) requiere dos hitos fundamentales: la prueba de aceptación en fábrica (FAT) y la prueba de aceptación en el sitio (SAT). Ambos procedimientos validan que la automatización del sistema cumple las especificaciones de diseño, pero se llevan a cabo en diferentes etapas de la ejecución del proyecto y abordan distintos riesgos operativos.

Concentrador vs switch vs enrutador en la arquitectura de automatización industrial
La automatización industrial moderna depende de una infraestructura de redes industriales fiable para intercambiar datos de campo en tiempo real entre sistemas de tecnología operativa. Al integrar controladores lógicos programables, sistemas de control distribuido y nodos de supervisión SCADA, los ingenieros suelen trabajar con equipos de red como concentradores, conmutadores y enrutadores. Aunque estos dispositivos comparten puertos físicos, funcionan en distintas capas del modelo de referencia de interconexión de sistemas abiertos y ofrecen capacidades diferentes de gestión del tráfico.

Mantenimiento preventivo del gabinete de marshalling: comprobaciones esenciales de estado para sistemas PLC, DCS y ESD
Los gabinetes de interconexión sirven como la interfaz fundamental entre la instrumentación de campo y los equipos electrónicos de la sala de control en las modernas instalaciones de procesos. El mantenimiento preventivo periódico de estos gabinetes garantiza la integridad de las señales en los controladores lógicos programables (PLC), los sistemas de control distribuido (DCS) y las redes de parada de emergencia (ESD). Los técnicos de sistemas deben ejecutar protocolos de inspección estructurados para mitigar los riesgos ambientales, identificar cables sueltos y mantener la disponibilidad operativa continua.