










Detalles del producto
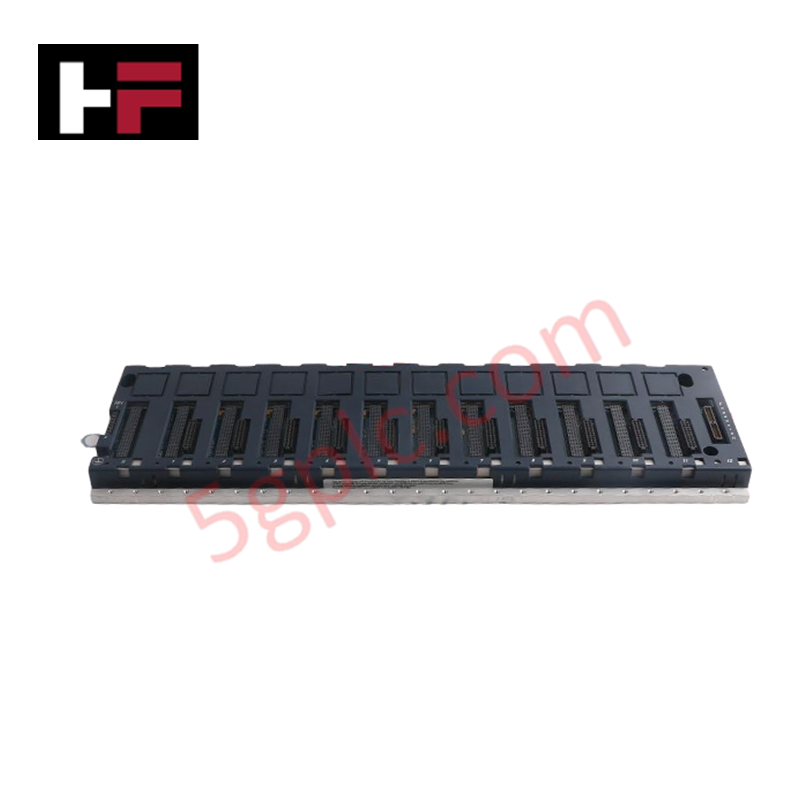
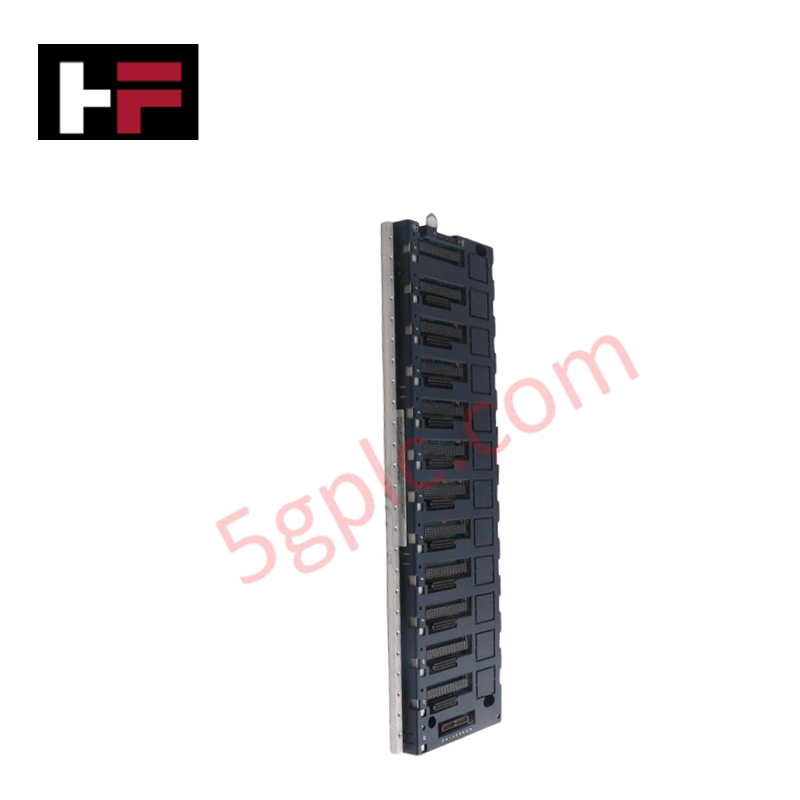
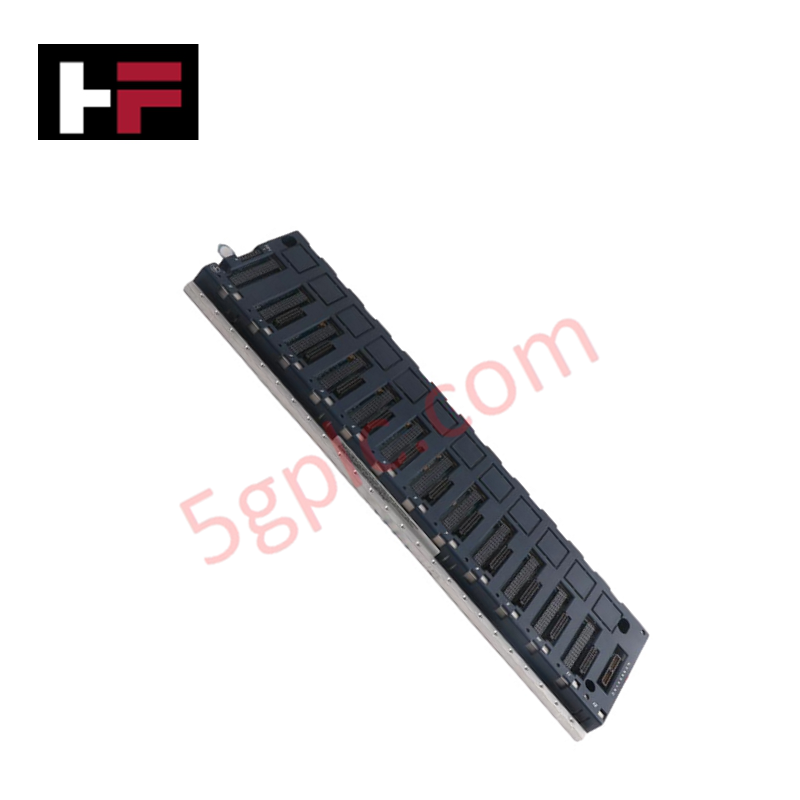
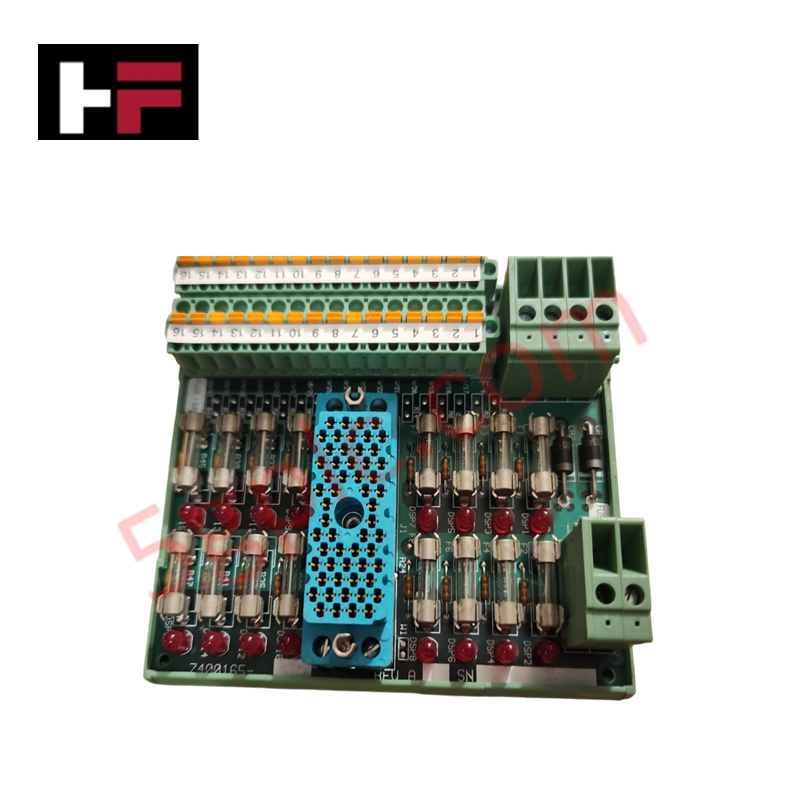
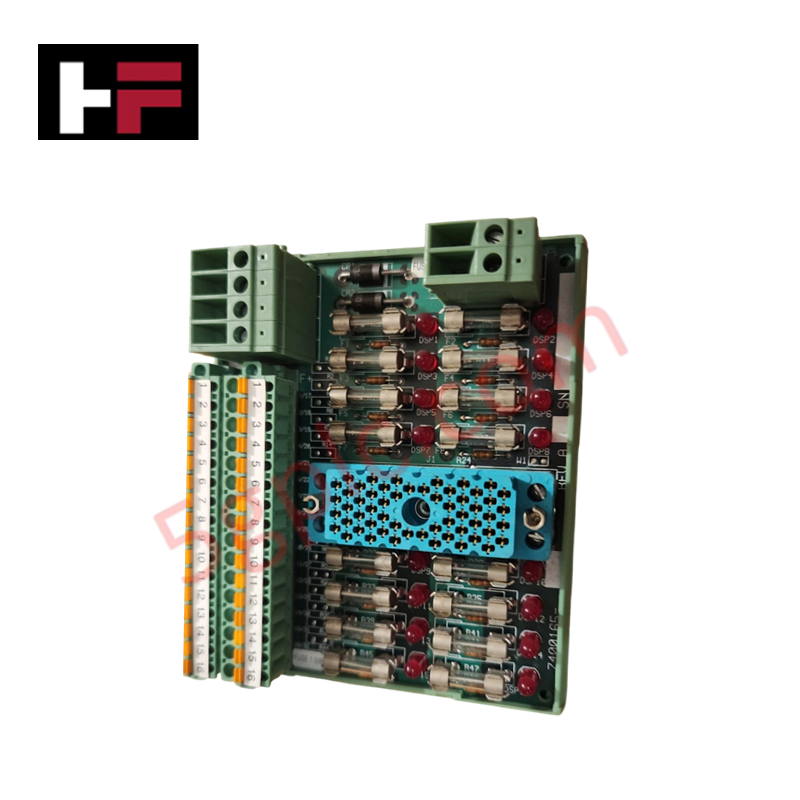
Configurado para la gestión de señales de contacto en plataformas del Sistema de Control de Excitación EX2100, el GE IS200ECTBG2A (Tarjeta Terminal de Contacto del Excitador IS200ECTBG2A) proporciona la ejecución física/eléctrica directa del monitoreo de contactos auxiliares y el control de disparo de relés.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | IS200ECTBG2A |
| Marca | General Electric |
| Origen | EE.UU. |
| Peso | 3.25 lbs |
| Entradas Auxiliares | 6 x Entradas de Contacto (incluyendo 52G, 86G) |
| Salidas de Relé | 2 x Salidas de Disparo, 4 x Salidas de Relé Formato C |
| Voltaje de Control | +70 VCC aislado (proporcionado por el módulo EPSM) |
Velocidad de Comunicación del Bus Backplane y Compatibilidad de Firmware
El IS200ECTBG2A funciona como una tarjeta terminal de E/S gestionada dentro de la arquitectura EX2100. Depende de la tarjeta EMIO (Exciter Main I/O) para recopilar datos del estado de contacto y la lógica de control de relés. Los estados de E/S procesados se transmiten como señales de pulso a nivel lógico a través del backplane interno hacia la tarjeta ESEL. Este bucle de comunicación determinista asegura que las salidas de contacto de disparo se procesen dentro del tiempo de escaneo definido del sistema de control de excitación. La compatibilidad del firmware se gestiona a nivel del sistema mediante la interfaz EMIO, garantizando que las entradas de la tarjeta terminal permanezcan asignadas a las direcciones lógicas correctas en el procesador de control ESEL.
Preguntas Frecuentes
P: ¿Se puede usar el IS200ECTBG2A en configuraciones de sistema redundante?
R: No. La versión G2 de esta tarjeta está diseñada específicamente para Modo Simplex. Las arquitecturas de sistemas redundantes requieren la variante de tarjeta G1 para soportar la lógica de modo dual y votación de señales necesarias.
P: ¿Cómo se gestiona el voltaje de humectación de contacto?
R: La tarjeta recibe un suministro aislado de +70 VCC directamente del módulo EPSM asociado. Este voltaje se aplica a las entradas de contacto auxiliares para fines de monitoreo. Asegúrese de no aplicar fuentes de voltaje externas a estos terminales de entrada para evitar daños en el circuito de aislamiento.
Guías para la Instalación en Campo
- Montaje: La tarjeta debe montarse en una ranura estándar del gabinete EX2100. Asegúrese de que todos los sujetadores cautivos estén apretados para mantener la continuidad eléctrica entre el chasis de la tarjeta y el plano de tierra del gabinete.
- Cableado: Las entradas auxiliares (como 52G y 86G) deben cablearse usando cableado trenzado y apantallado. Termine las mallas de los cables en la barra de tierra designada del gabinete para mitigar interferencias electromagnéticas que puedan causar cambios erróneos en el estado de contacto.
- Aislamiento de Energía: Antes de la instalación o terminación de cables, verifique que el suministro de +70 VCC del módulo EPSM esté desconectado. Use un multímetro digital para confirmar potencial cero en los terminales antes de proceder con el cableado.
- Verificación Lógica: Después de la instalación, verifique la asignación de las 6 entradas auxiliares y las 6 salidas totales de relé dentro del software de configuración del sistema EX2100 para asegurar que las señales de pulso a nivel lógico sean interpretadas correctamente por la tarjeta ESEL.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.