










Detalles del producto
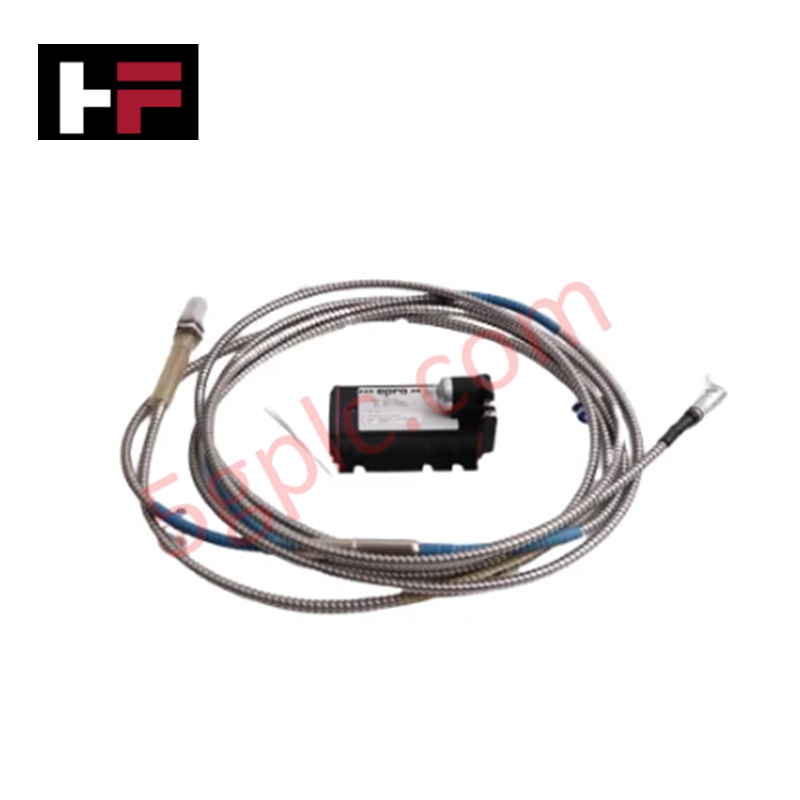
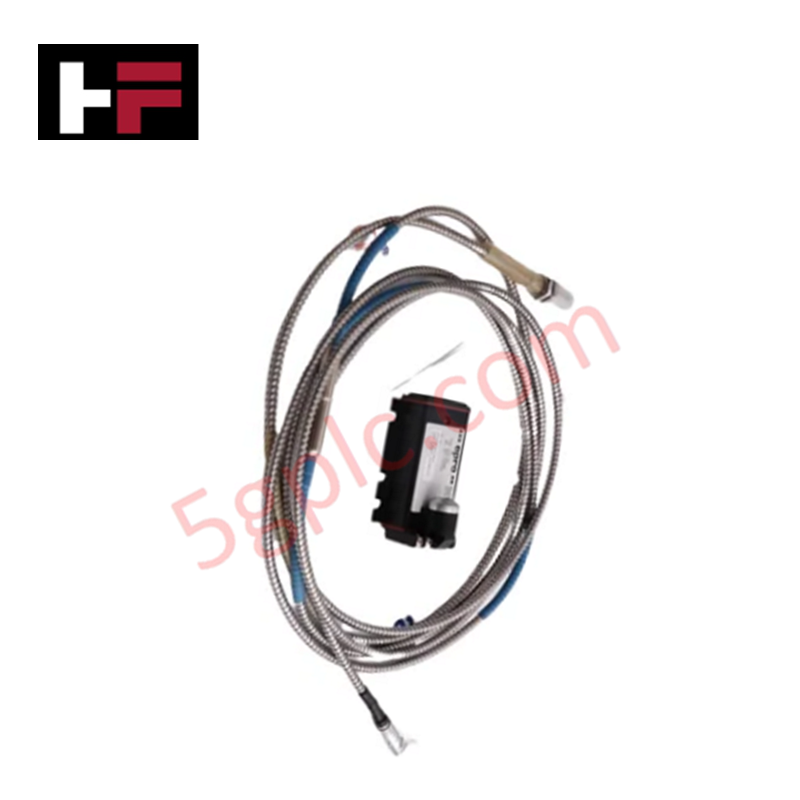
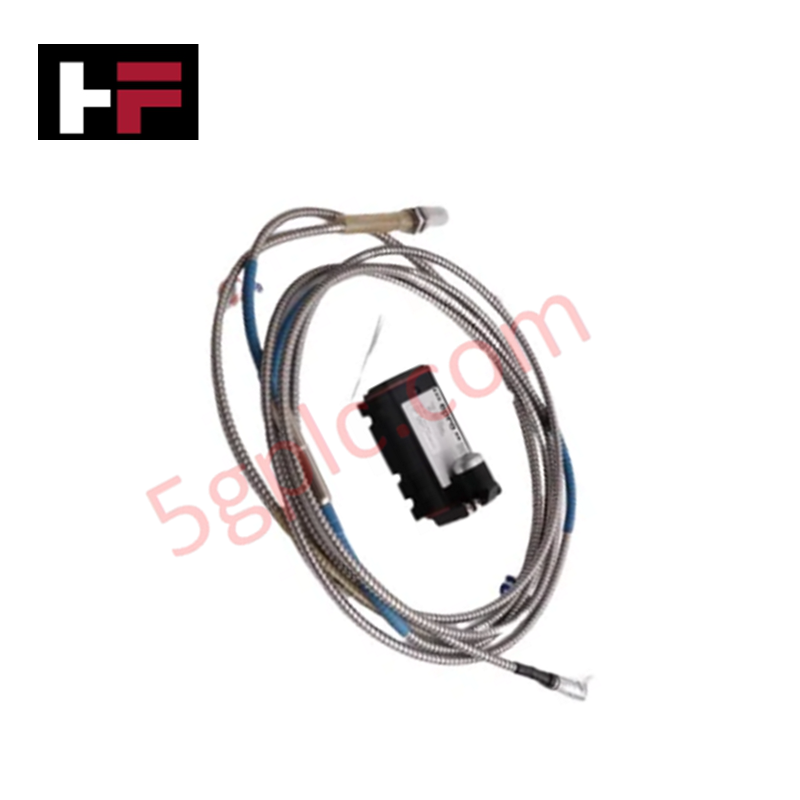
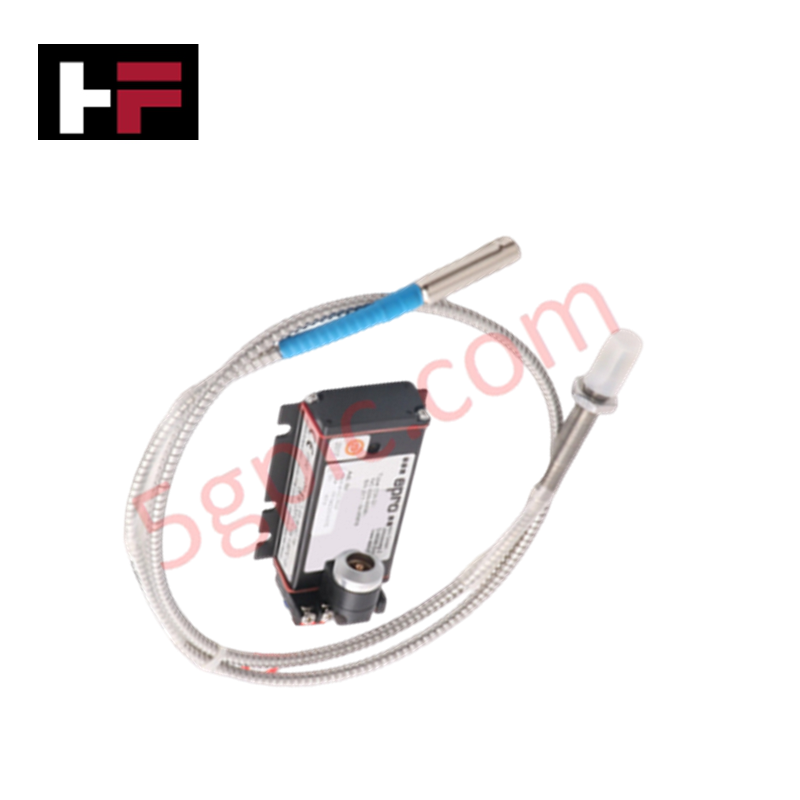
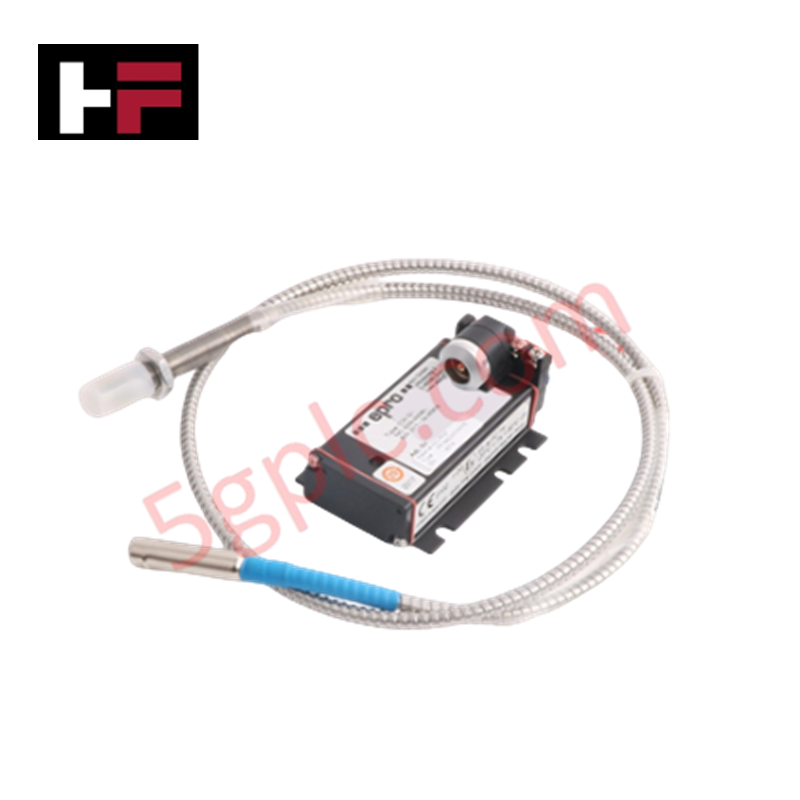
Configurado para el monitoreo mecánico de precisión en maquinaria rotativa, el Emerson CON010 + PR6423/010-120 (Sensor de Corriente de Foucault CON010 + PR6423/010-120) proporciona una ejecución eléctrica física directa para la medición del desplazamiento y la vibración del eje. La solución integra el módulo sensor CON010 con la sonda de proximidad PR6423/010-120 para conectarse con las plataformas de monitoreo Emerson EPRO, facilitando la adquisición en tiempo real del movimiento dinámico del eje.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | CON010 + PR6423/010-120 |
| Marca | Emerson |
| Origen | EE.UU. |
| Peso | No especificado |
| Dimensiones | 21 cm x 20 cm x 3 cm |
| Temperatura de operación | -40 a 70 °C |
| Consumo de energía | 24 VCC nominal |
| Longitud de la sonda | 120 mm |
Escalado de la Sonda de Corriente de Foucault y Dinámica del Rotor
El módulo sensor CON010 utiliza un escalado preciso de la sonda de corriente de Foucault para traducir los cambios de inducción electromagnética en señales de voltaje lineales correspondientes a la distancia del espacio del eje. Este proceso es necesario para un análisis exacto de la dinámica del rotor, incluyendo la vibración radial y el monitoreo de la posición axial. El circuito de acondicionamiento de señal incluye lógica de supresión de diafonía para mantener la integridad de la medición cuando múltiples sondas están instaladas en proximidad cercana en un tren de máquinas. Los operadores deben asegurar la validación adecuada del voltaje del espacio contra el rango objetivo de -10 VCC para mantener la linealidad dentro del rango dinámico operativo del transductor.
Preguntas Frecuentes (FAQ)
P: ¿Cuál es el procedimiento recomendado para verificar el voltaje del espacio del transductor?
R: En condiciones estáticas, ajuste la posición de montaje de la sonda hasta que el voltaje de salida alcance el punto nominal de -10 VCC. Esto asegura que la sonda opere en la región lineal de su curva característica para las excursiones positivas y negativas del eje.
P: ¿Es este sistema de sensor compatible con materiales de eje no conductores?
R: Los sensores de corriente de Foucault requieren un objetivo conductor. La precisión de la medición depende de la conductividad eléctrica y la permeabilidad magnética del material objetivo. Consulte los datos de calibración de la sonda para las características específicas del material del eje observado.
Directrices para la Instalación en Campo
- Asegure que el soporte de montaje sea rígido para evitar resonancias mecánicas que introduzcan errores de medición.
- Verifique que la punta de la sonda esté instalada perpendicular a la superficie del eje para mantener una respuesta de señal consistente en todo el rango dinámico.
- Utilice cableado coaxial blindado entre la sonda y el módulo CON010, y asegure que la malla esté conectada a tierra en el extremo del rack de monitoreo para evitar bucles de tierra.
- Evite enrutar los cables de señal de la sonda cerca de cables de alimentación de alta corriente o de salidas de variadores de frecuencia (VFD) para minimizar interferencias electromagnéticas (EMI).
- Realice una verificación de calibración estática después de la instalación para confirmar que la salida del voltaje del espacio coincida con la línea base especificada por el fabricante para la holgura de instalación.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.

Diseño de interfaces hombre-máquina: guía esencial para la selección de HMI, la visualización y la integración de sistemas de control
Las interfaces hombre-máquina (HMI) funcionan como la principal ventana operativa a sistemas complejos de automatización industrial. Las HMI modernas convierten los datos sin procesar de las máquinas en pantallas gráficas claras, lo que permite a los operadores supervisar en tiempo real todos los procesos de fabricación. En lugar de depender de paneles de control físicos repletos de interruptores cableados, los ingenieros programan pantallas interactivas con gráficos intuitivos, códigos de colores dinámicos e interfaces táctiles sensibles. En mis 15 años en ingeniería de sistemas de control, he observado cómo las HMI han pasado de ser simples pantallas a convertirse en sofisticados centros de mando que impulsan la eficiencia operativa en entornos DCS y PLC.