










Detalles del producto
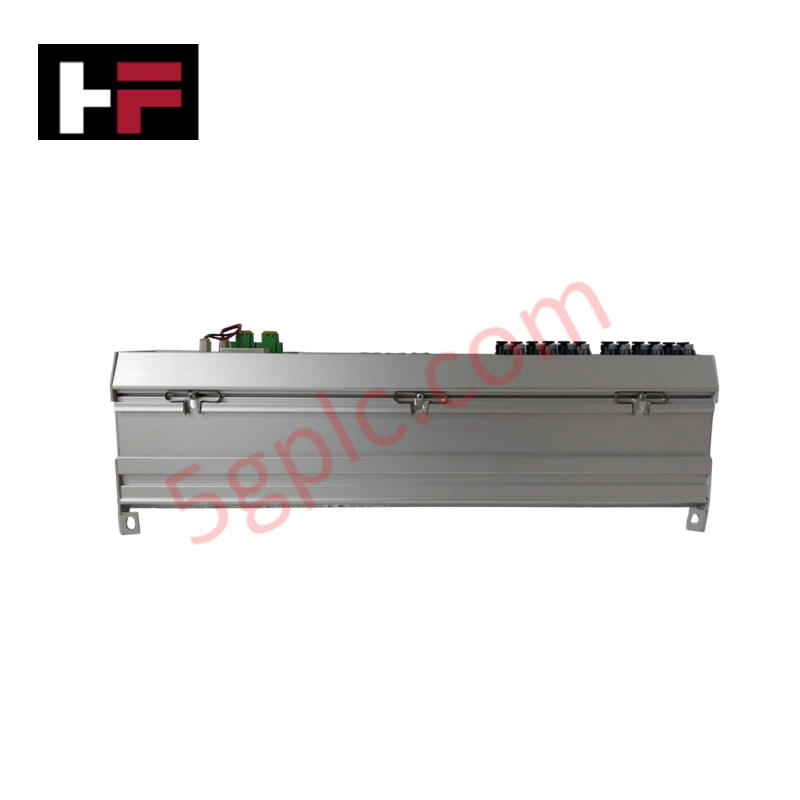
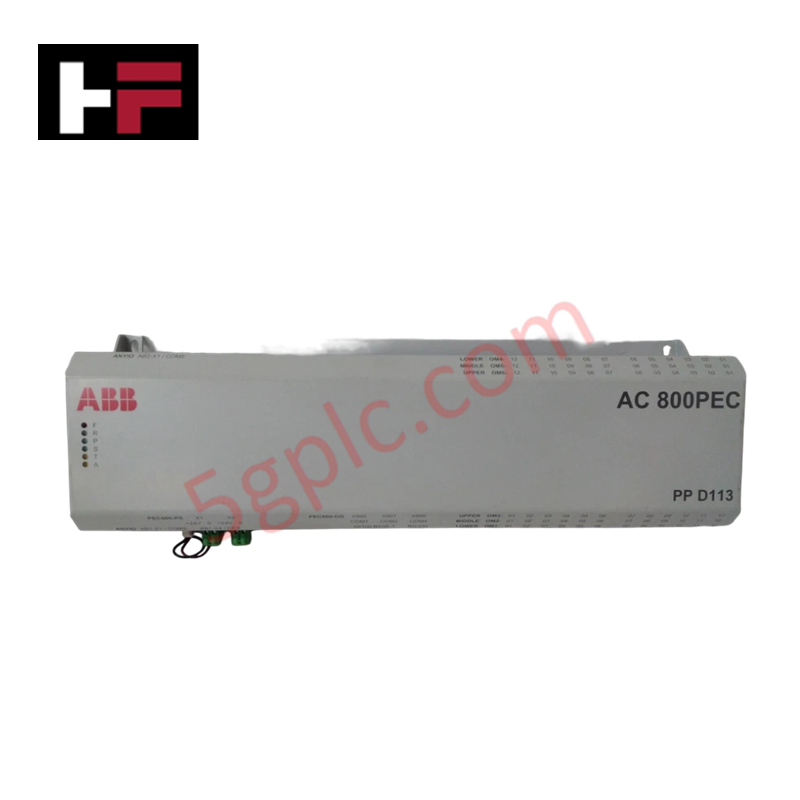
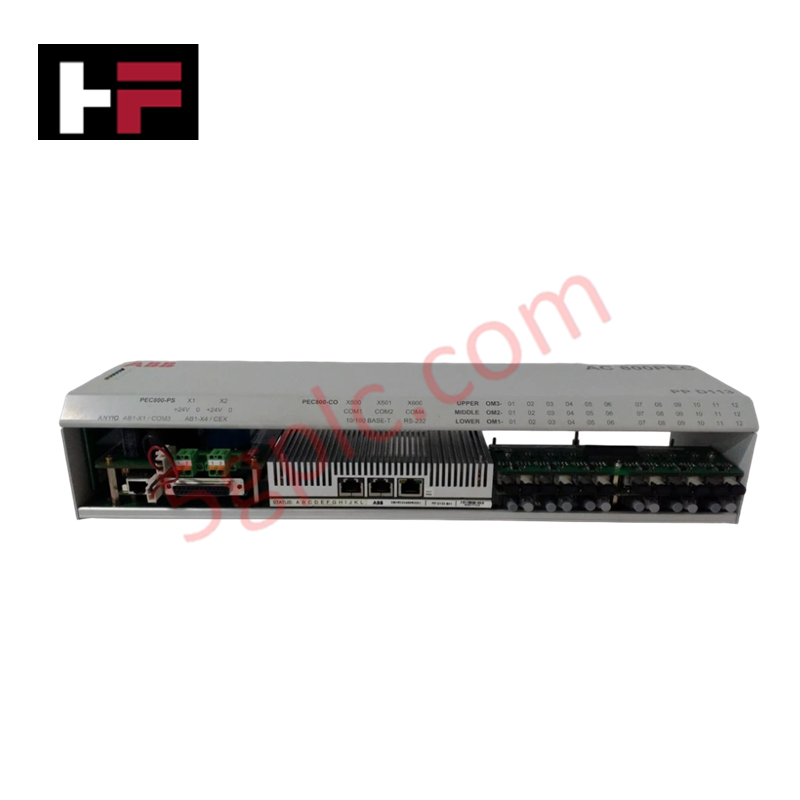
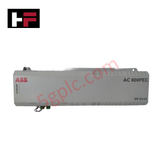
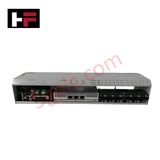
Configurado para procesamiento de alta velocidad y ejecución en tiempo real en arquitecturas de control, el ABB PPD 113B01-10-150000 (Módulo de Sistema de Control PP D113) proporciona ejecución física/eléctrica directa. Dirige directamente señales de campo de alta velocidad y tramas de protocolo a través de ranuras de expansión integradas, incluyendo opciones de interfaz CEX2-Bus RS422 y Anybus/Modbus TCP. Operando dentro de un chasis dedicado para controlador que mide 450 x 100 x 145 mm con un peso neto de 2.59 kg, la unidad ejecuta algoritmos de control localizados y enrutamiento determinista del bus sin introducir latencia en el procesamiento.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | PPD 113B01-10-150000 |
| Modelo Base | PP D113 |
| Marca | ABB |
| Origen | Suiza / China |
| Peso | 2.59 kg (Neto) / 4.2 kg (Bruto) |
| Dimensiones | 450 x 100 x 145 mm |
| Temperatura de Operación | 0 °C a +55 °C |
| Consumo de Energía | Consumo estándar del backplane |
| ID del Producto | 3BHE023784R2530 |
| Interfaces de Comunicación | Ranura ANYIO-1 (U4) CEX2-Bus RS422, Ranura ANYIO-2 (U5) Anybus/Modbus TCP |
| Ranuras para Módulos Ópticos | Ranura Mód. Ópt.1 (U7) UF D128, Ranura Mód. Ópt.2 (U8) UF D128, Ranura Mód. Ópt.3 (U9) UF D128 |
Velocidad de Comunicación del Bus Backplane y Escalado de Densidad
El módulo aprovecha la alta velocidad de comunicación del bus backplane para gestionar intercambios de señales en tiempo real a través del hardware lógico interno y las interfaces de expansión sin jitter en el procesamiento. El manejo integrado de protocolos soporta comunicación serial y Ethernet determinista sobre canales RS422 y Modbus TCP, manteniendo la integridad del enlace durante el escalado de alta densidad de E/S. La compatibilidad con firmware interno flash de baja latencia asegura la ejecución sincronizada del estado entre tareas de procesamiento local y nodos externos de red.
Preguntas Frecuentes
P: ¿Cómo se asignan las interfaces de comunicación en las ranuras de expansión de este módulo controlador?
R: La ranura ANYIO-1 (U4) está dedicada a la comunicación CEX2-Bus RS422, mientras que la ranura ANYIO-2 (U5) aloja el módulo de protocolo Anybus/Modbus TCP. Los enlaces ópticos son manejados por módulos UF D128 en las ranuras U7, U8 y U9.
P: ¿Qué reglas de conexión a tierra y cableado deben seguirse para la interfaz RS422?
R: Las conexiones seriales RS422 requieren cableado de par trenzado blindado. Las mallas de los cables deben estar conectadas a tierra en un único punto terminal en la barra de tierra del panel para eliminar bucles de tierra y evitar la corrupción de señales en las líneas diferenciales.
Guías para la Instalación en Campo
- Monte el módulo verticalmente en el rack del chasis, verificando que los conectores del backplane estén alineados antes de aplicar presión para asentarlo.
- Desenergice todas las fuentes de alimentación primaria y de energía del backplane antes de insertar o retirar tarjetas de opción de las ranuras ANYIO u ópticas.
- Mantenga un espacio mínimo de 100 mm por encima y por debajo de la carcasa del módulo para facilitar la refrigeración por convección natural dentro del gabinete.
- Apriete los sujetadores del panel con el torque estándar para gabinetes para evitar desprendimientos físicos causados por vibraciones mecánicas operativas.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.






Guía de Tecnología y Compras

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.

Diseño de interfaces hombre-máquina: guía esencial para la selección de HMI, la visualización y la integración de sistemas de control
Las interfaces hombre-máquina (HMI) funcionan como la principal ventana operativa a sistemas complejos de automatización industrial. Las HMI modernas convierten los datos sin procesar de las máquinas en pantallas gráficas claras, lo que permite a los operadores supervisar en tiempo real todos los procesos de fabricación. En lugar de depender de paneles de control físicos repletos de interruptores cableados, los ingenieros programan pantallas interactivas con gráficos intuitivos, códigos de colores dinámicos e interfaces táctiles sensibles. En mis 15 años en ingeniería de sistemas de control, he observado cómo las HMI han pasado de ser simples pantallas a convertirse en sofisticados centros de mando que impulsan la eficiencia operativa en entornos DCS y PLC.