










Detalles del producto
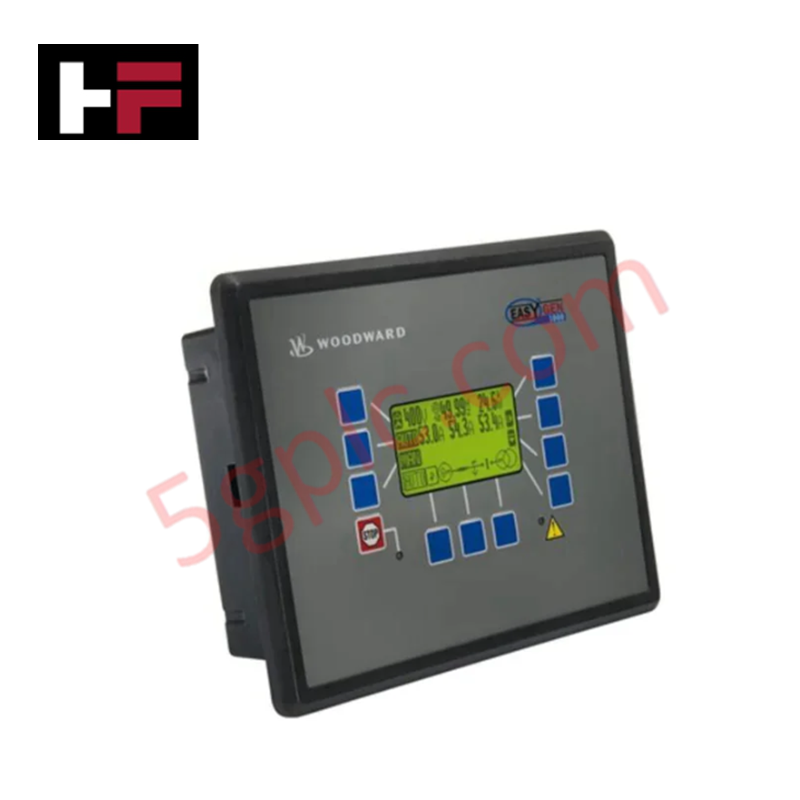
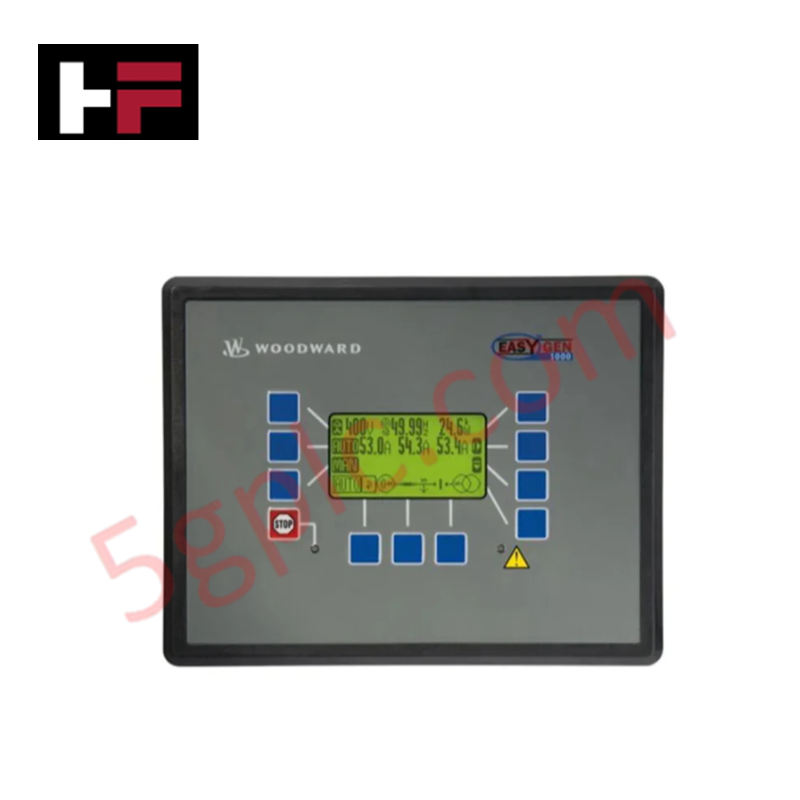
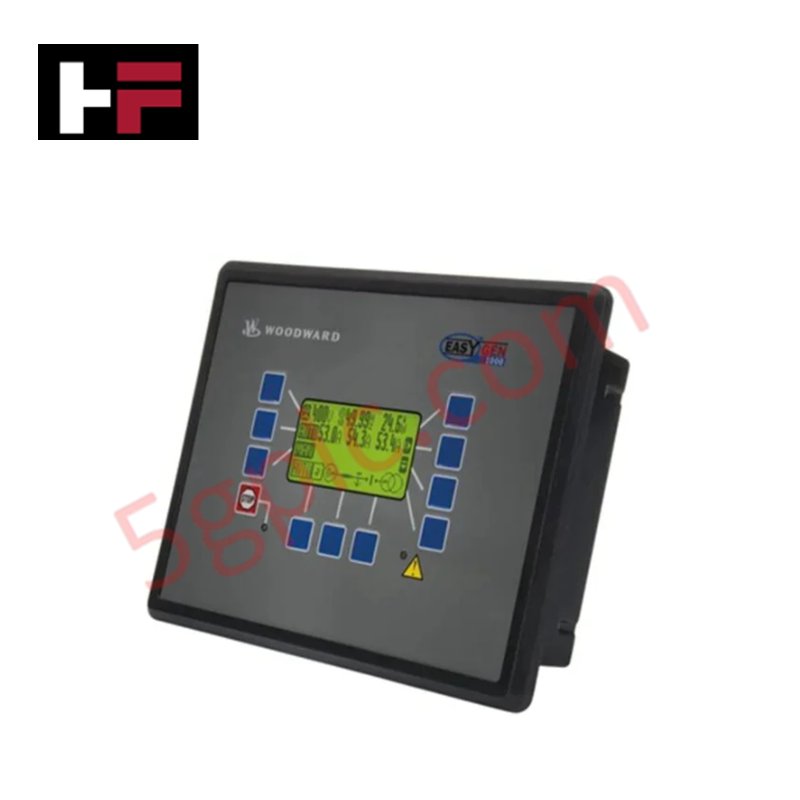
Configurado para la sincronización precisa de generadores y la alineación de fase en aplicaciones en paralelo con la red, el Woodward 8440-2165 (Sincronizador basado en microprocesador 8440-2165) proporciona la ejecución física/eléctrica directa de señales para la igualación de velocidad y voltaje del generador.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 8440-2165 |
| Marca | Woodward |
| Temperatura de operación | -20 a 70 °C |
| Consumo de energía | 10 W |
| Precisión | Clase 1 |
| Fuente de alimentación | 12/24 VDC (9.5 a 32 VDC) |
| Frecuencia de medición | 40 a 70 Hz |
Respuesta de retroalimentación del lazo del actuador
El 8440-2165 emplea lógica de control basada en microprocesador para gestionar la sincronización del generador con la barra colectora. Para mantener una respuesta estable de retroalimentación del lazo del actuador, el módulo calcula continuamente el ángulo de fase y la desviación de frecuencia, generando comandos de salida que se interfazan con los gobernadores de control de velocidad. La unidad cuenta con entradas de voltaje seleccionables ([1] 66/115 VAC o [4] 230/400 VAC) y mantiene capacidad de medición lineal hasta 1.3 veces el voltaje nominal. El circuito interno asegura que el proceso de sincronización esté desacoplado de las sobretensiones transitorias elevadas en la barra, con protección contra sobretensiones nominales de hasta 4.0 kV para configuraciones de alto voltaje.
Preguntas Frecuentes
P: ¿Cuáles son las limitaciones respecto al rango de voltaje de entrada de la fuente de alimentación?
R: El módulo soporta un amplio rango de voltaje de entrada de 9.5 VDC a 32 VDC, adecuado para sistemas estándar de control industrial de 12 VDC y 24 VDC. Asegúrese de que la fuente esté regulada para evitar que fluctuaciones transitorias afecten la estabilidad del microprocesador.
P: ¿Cómo maneja la unidad las condiciones de corriente de cortocircuito durante la sincronización?
R: El dispositivo está diseñado con una capacidad nominal de corriente de cortocircuito de corta duración de 50 veces la corriente nominal (versión [1]) o 10 veces la corriente nominal (versión [5]) durante 1 segundo, proporcionando margen suficiente para soportar fallas del lado de la red durante la secuencia de sincronización.
Guías para la instalación en campo
- Montaje: Instale el sincronizador dentro de un panel de interruptores, asegurándose de que la temperatura ambiente de operación se mantenga dentro del rango de -20 a 70 °C. Use sujetadores adecuados para riel DIN o montaje en panel según lo especificado por el diseño del gabinete.
- Cableado de señales: Conecte las entradas de voltaje de la barra y del generador usando cables trenzados y apantallados para prevenir interferencias electromagnéticas. Asegúrese de considerar la resistencia de entrada (0.21 MΩ o 0.696 MΩ) en los cálculos de carga del circuito secundario.
- Puesta a tierra: Conecte el chasis del módulo a la barra de tierra del gabinete usando un conductor de baja impedancia para cumplir con los requisitos de protección contra sobretensiones (hasta 4.0 kV).
- Validación: Antes de la operación paralela final, verifique la rotación de fase y los niveles de voltaje tanto en el generador como en la barra. Confirme que la frecuencia medida (40-70 Hz) esté dentro del rango esperado y realice una prueba en modo check-sync para asegurar la lógica correcta del ángulo de fase antes de iniciar el cierre automático del interruptor.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Comprensión de los gabinetes de marshalling en la arquitectura de sistemas de control industrial
Las implementaciones de sistemas de control industrial dependen de una distribución estructurada de señales para conectar la instrumentación de campo con el hardware de procesamiento central. Un gabinete de marshalling sirve como punto de conexión intermedio fundamental entre los pesados cables multipar de tendido directo de campo y los delicados módulos de entrada/salida (E/S) alojados dentro de los gabinetes del Controlador Lógico Programable (PLC) o del Sistema de Control Distribuido (DCS). Al separar las terminaciones de los cables de campo del hardware de control, los ingenieros mantienen la flexibilidad del sistema, protegen los componentes del controlador y agilizan los procesos de puesta en servicio.

FAT vs SAT en sistemas de control industrial: diferencias clave y guía de ejecución
La implementación de sistemas de control industrial depende de estrictos protocolos de verificación para garantizar la seguridad operativa, la estabilidad del sistema y el cumplimiento normativo. La puesta en marcha de bastidores complejos de controladores lógicos programables (PLC), sistemas de control distribuido (DCS) y sistemas instrumentados de seguridad (SIS) requiere dos hitos fundamentales: la prueba de aceptación en fábrica (FAT) y la prueba de aceptación en el sitio (SAT). Ambos procedimientos validan que la automatización del sistema cumple las especificaciones de diseño, pero se llevan a cabo en diferentes etapas de la ejecución del proyecto y abordan distintos riesgos operativos.

Concentrador vs switch vs enrutador en la arquitectura de automatización industrial
La automatización industrial moderna depende de una infraestructura de redes industriales fiable para intercambiar datos de campo en tiempo real entre sistemas de tecnología operativa. Al integrar controladores lógicos programables, sistemas de control distribuido y nodos de supervisión SCADA, los ingenieros suelen trabajar con equipos de red como concentradores, conmutadores y enrutadores. Aunque estos dispositivos comparten puertos físicos, funcionan en distintas capas del modelo de referencia de interconexión de sistemas abiertos y ofrecen capacidades diferentes de gestión del tráfico.