










Detalles del producto
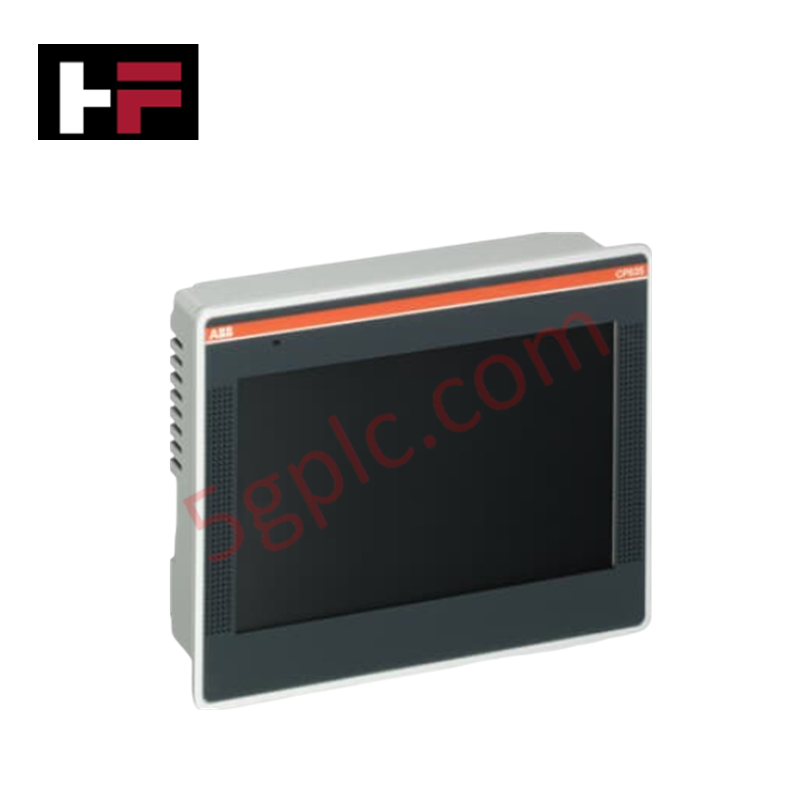
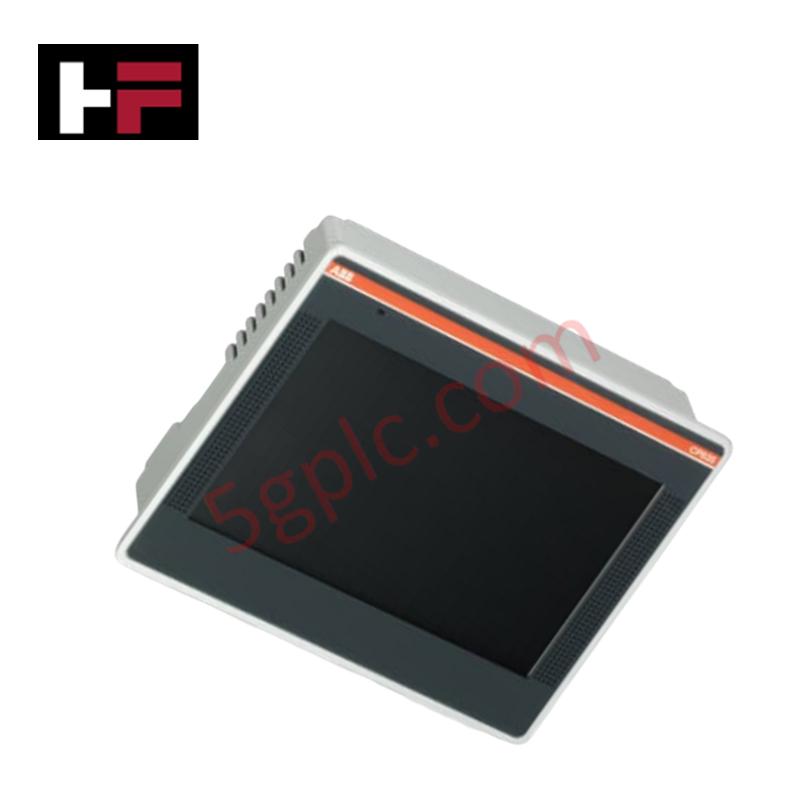
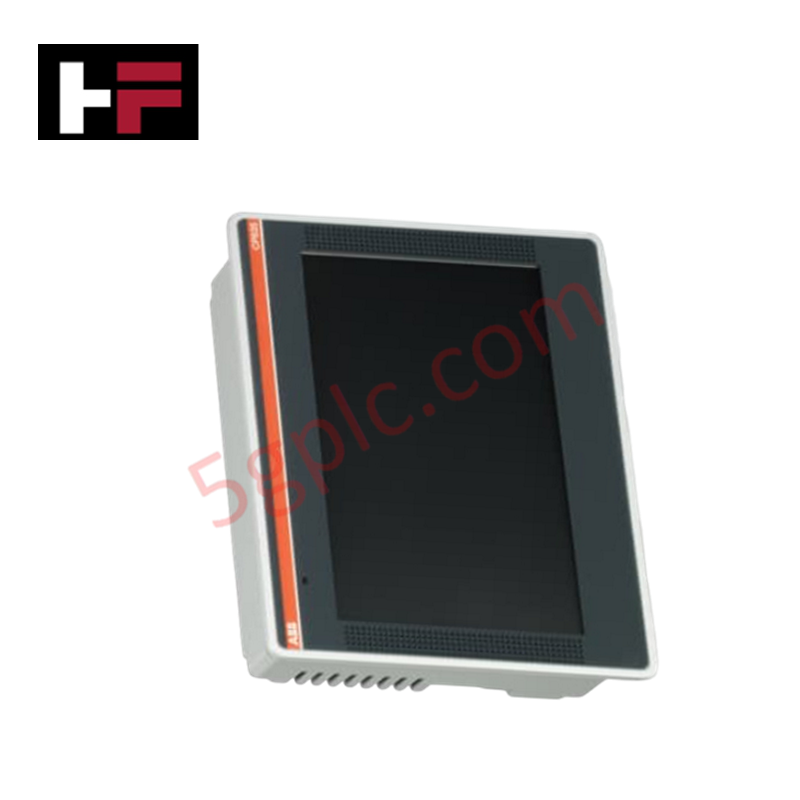
El ABB CP635, también catalogado como el 1SAP535100R0001 Panel de Control, funciona como un componente de hardware dedicado para el procesamiento de interfaces hombre-máquina y la supervisión visual industrial dentro de las plataformas de automatización CP600.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | CP635 |
| Número de Catálogo | 1SAP535100R0001 |
| Marca | ABB |
| Serie | CP600 |
| Tipo de Pantalla | Pantalla ancha TFT de 7 pulgadas (16:9), táctil |
| Resolución | 800 x 480 píxeles |
| Profundidad de Color | 64 K colores (16 bits High Color) |
| Retroiluminación | LED (vida útil de 40000 horas) |
| Memoria de Usuario | 128 MB Flash Disk (Datos de Usuario), 256 MB DDR RAM (Programa de Usuario) |
| Voltaje de Alimentación | 24 VDC (rango permitido 18 ... 30 VDC) |
| Consumo de Energía | 16.8 W |
| Interfaces de Comunicación | 2 x Ethernet 100 MBit, 1 x RS232/RS422/RS485, 2 x USB 2.0 Host, 1 x ranura para tarjeta SD, 2 x ranuras de expansión |
| Grado de Protección | IP66 en el panel frontal, IP20 en la carcasa trasera |
| Temperatura de Operación | 0 a +50 °C |
| Material de la Carcasa | Marco frontal de Zamak, carcasa trasera de aluminio |
| Dimensiones (An x Al x Pr) | 187 mm x 147 mm x 51 mm |
| Peso | 0.76 kg neto (1.2 kg bruto) |
| Origen | Italia / Alemania |
Integración en Red Ethernet Determinista
El módulo de interfaz CP635 proporciona dos interfaces Ethernet de 100 MBit para establecer conexiones de red deterministas con controladores hardware PLC y redes de control supervisivo. Operando bajo el firmware de tiempo de ejecución PB610 Panel Builder 600, el panel maneja pilas de protocolos de comunicación síncrona junto con tráfico de gateway de fieldbus sobre redes industriales. Los controladores hardware dedicados permiten un intercambio de datos de alta velocidad en el backplane, manteniendo actualizaciones cíclicas de etiquetas a través de nodos de campo sin introducir latencias de comunicación en el lazo de control principal.
Preguntas Frecuentes
P: ¿Qué software de programación se requiere para configurar y cargar archivos de tiempo de ejecución de aplicaciones en el panel CP635?
R: El panel requiere el software PB610 Panel Builder 600 e incluye una licencia de tiempo de ejecución PB610 instalada de fábrica.
P: ¿Cuáles son las clasificaciones de protección IP del panel frontal y la carcasa trasera para instalaciones en recortes de panel?
R: El panel alcanza una clasificación de protección IP66 en la cara frontal cuando se instala con el sellado adecuado de la junta, mientras que la carcasa trasera tiene una clasificación IP20.
P: ¿Cómo se maneja la retentividad del reloj en tiempo real durante interrupciones de alimentación principal de 24 VDC?
R: El CP635 cuenta con un reloj en tiempo real hardware integrado respaldado por una batería interna para mantener el registro de tiempo durante la pérdida de energía.
Guías para la Instalación en Campo
- Corte el panel de la puerta de la carcasa según las dimensiones estándar del recorte de montaje, asegurándose de que todos los bordes cortados estén limpios, sin rebabas y libres de residuos metálicos.
- Coloque la junta de sellado de goma en contacto directo con el marco frontal de Zamak antes de insertar la unidad en el recorte del panel para mantener la integridad del sellado IP66.
- Apriete todas las abrazaderas de montaje traseras de manera uniforme hasta el límite de torque especificado para evitar deformaciones mecánicas del bisel frontal o puntos de presión en la matriz táctil de vidrio.
- Proporcione alimentación nominal de 24 VDC usando conductores de cobre, verificando la polaridad y los límites de voltaje entre 18 VDC y 30 VDC antes de energizar el bloque terminal.
- Conecte el terminal de tierra funcional del panel directamente al riel de tierra equipotencial de la carcasa mediante una correa de puesta a tierra de calibre grueso y baja impedancia. Asegúrese de que los cables seriales y Ethernet blindados estén conectados a tierra en los puntos de entrada para minimizar interferencias de ruido.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.






Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.