










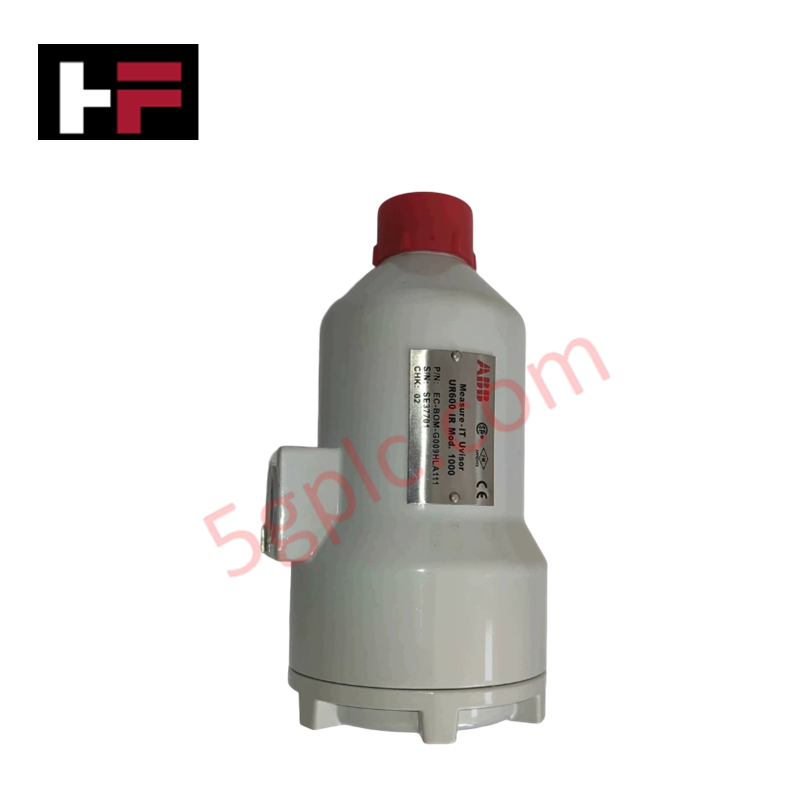
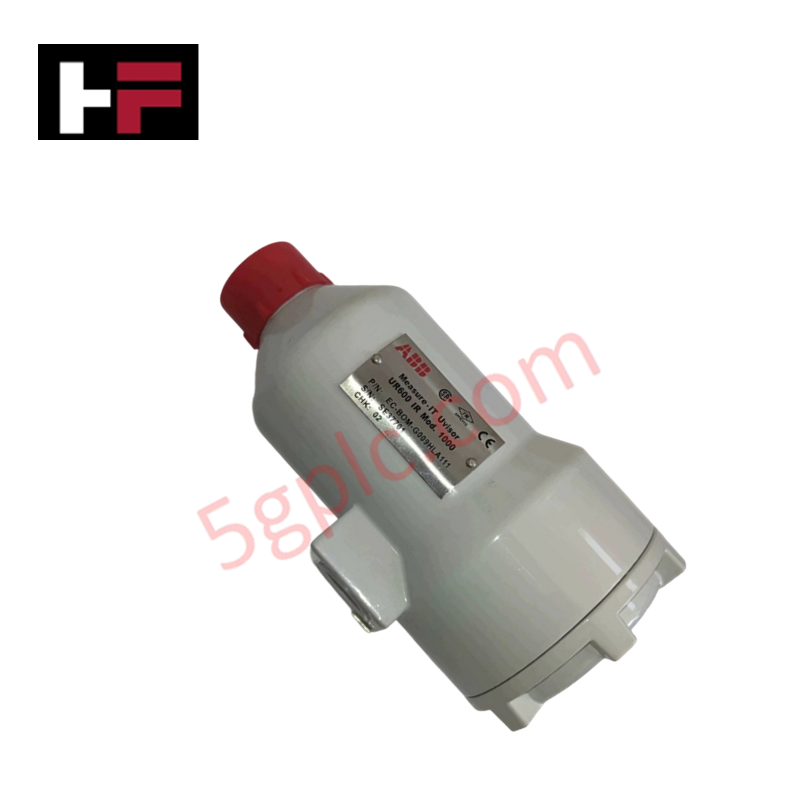
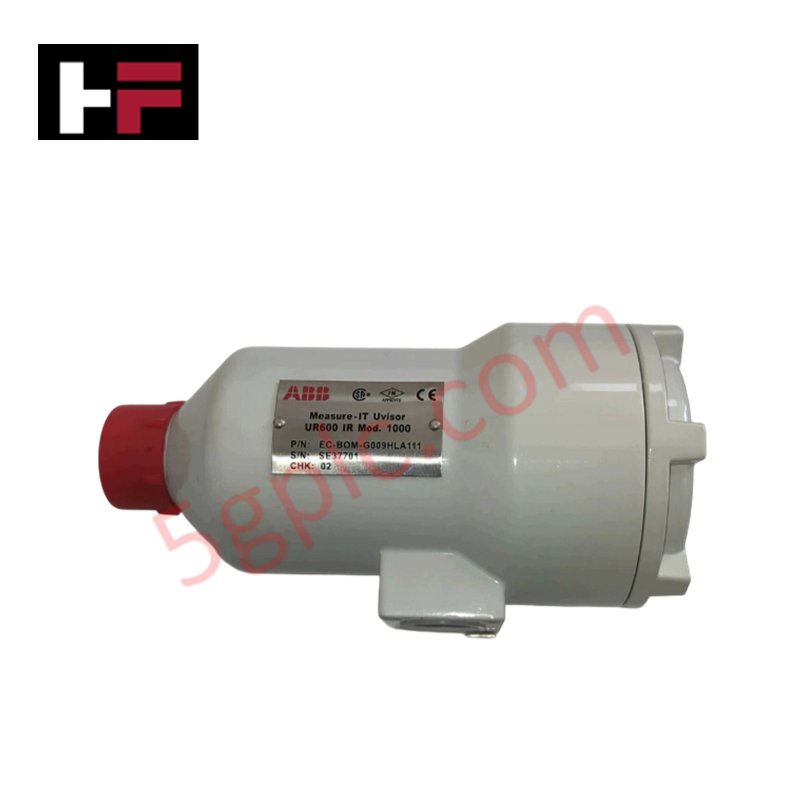
Detalles del producto
La ABB UR600IR Mod.1000, también catalogada como sonda de detección de llama UR600IR, funciona como un componente de hardware específico para la supervisión de la radiación infrarroja y la evaluación de la calidad de la llama en sistemas industriales de gestión de quemadores de calderas (BMS). Supervisa las frecuencias de parpadeo infrarrojo emitidas por las llamas de combustión para proporcionar una detección y discriminación fiables del disco de llama.
Especificaciones del hardware
| Parámetro | Especificación |
|---|---|
| Modelo | UR600IR Mod.1000 |
| Marca | ABB |
| Origen | Italia / Suecia |
| Peso | 2.10 kg |
| Dimensiones | Carcasa estándar para sonda industrial Uvisor |
| Temperatura de funcionamiento | -20 a +70 grados C |
| Consumo de energía | Fuente de alimentación del sistema de 24 VDC |
| Espectro de detección | Radiación de parpadeo infrarroja (IR) |
| Aplicaciones objetivo | Sistemas de quemadores de fueloil, gas, carbón y múltiples combustibles |
| Familia de series | Sistemas de supervisión de llama ABB Uvisor |
Perfiles de aislamiento del bus de placa posterior y de E/S
La sonda de detección de llama ABB UR600IR Mod.1000 utiliza elementos sensores ópticos acoplados a una preamplificación integrada para optimizar la relación señal-ruido en entornos de horno exigentes. La unidad dirige las señales de parpadeo de llama de baja frecuencia a través de componentes electrónicos de filtrado de banda estrecha para evitar discriminaciones falsas causadas por la radiación térmica de fondo y las interferencias entre quemadores adyacentes. Los canales de salida de señal aislados se conectan con los módulos de control de la sala de control, como las unidades centrales Uvisor, mientras que el blindaje interno integrado limita las interferencias electromagnéticas en tendidos largos de cables de campo.
Preguntas frecuentes
P: ¿Qué espectro principal utiliza la UR600IR Mod.1000 para la detección de llama?
R: La UR600IR Mod.1000 mide la radiación de parpadeo infrarroja (IR) emitida por las llamas de combustión, por lo que resulta adecuada para quemadores de gas, fueloil y carbón pulverizado.
P: ¿Cómo se gestiona la protección térmica del conjunto de la sonda cerca de frentes de quemador a alta temperatura?
R: La carcasa depende de una purga continua de aire de refrigeración suministrada a través del conjunto de montaje para mantener la electrónica interna dentro de los límites especificados de temperatura ambiente de funcionamiento y mantener limpios los elementos ópticos.
P: ¿Puede la sonda UR600IR discriminar entre las llamas del quemador objetivo y la radiación de fondo del horno?
R: Sí, el filtrado electrónico integrado analiza las frecuencias dinámicas de parpadeo de la llama para distinguir la combustión activa de la radiación estática de fondo de los refractarios calientes.
Directrices de instalación en campo
- Asegúrese de que el sistema de gestión de quemadores esté apagado de forma segura y de que las fuentes de alimentación locales estén aisladas antes de la instalación.
- Monte firmemente el tubo de observación y el cabezal giratorio en la pared del quemador, verificando que no haya obstáculos en la línea de visión hacia la zona objetivo de la llama.
- Conecte aire de purga continuo, limpio y seco al puerto de refrigeración antes de exponer la sonda al calor ambiente del horno.
- Conecte los cables de señal al bloque de terminales trasero utilizando cableado de par trenzado apantallado y conecte el blindaje en un único punto de tierra.
- Apriete todos los elementos mecánicos de montaje y las conexiones roscadas para garantizar un engrane mínimo de 5 roscas antes de volver a energizar el circuito de seguridad de llama.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.


Guía de Tecnología y Compras

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.

Diseño de interfaces hombre-máquina: guía esencial para la selección de HMI, la visualización y la integración de sistemas de control
Las interfaces hombre-máquina (HMI) funcionan como la principal ventana operativa a sistemas complejos de automatización industrial. Las HMI modernas convierten los datos sin procesar de las máquinas en pantallas gráficas claras, lo que permite a los operadores supervisar en tiempo real todos los procesos de fabricación. En lugar de depender de paneles de control físicos repletos de interruptores cableados, los ingenieros programan pantallas interactivas con gráficos intuitivos, códigos de colores dinámicos e interfaces táctiles sensibles. En mis 15 años en ingeniería de sistemas de control, he observado cómo las HMI han pasado de ser simples pantallas a convertirse en sofisticados centros de mando que impulsan la eficiencia operativa en entornos DCS y PLC.