










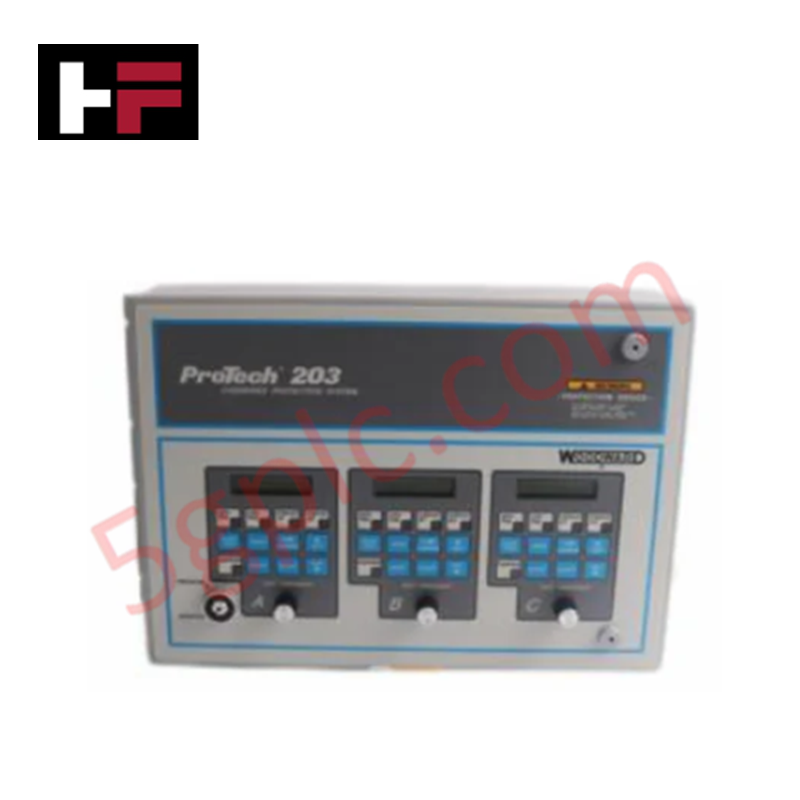
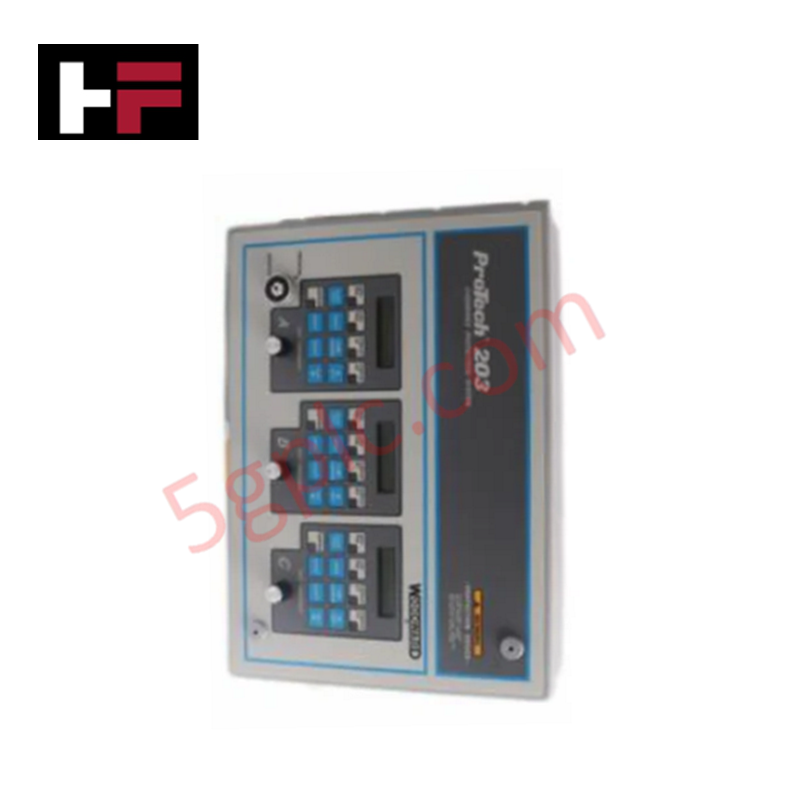
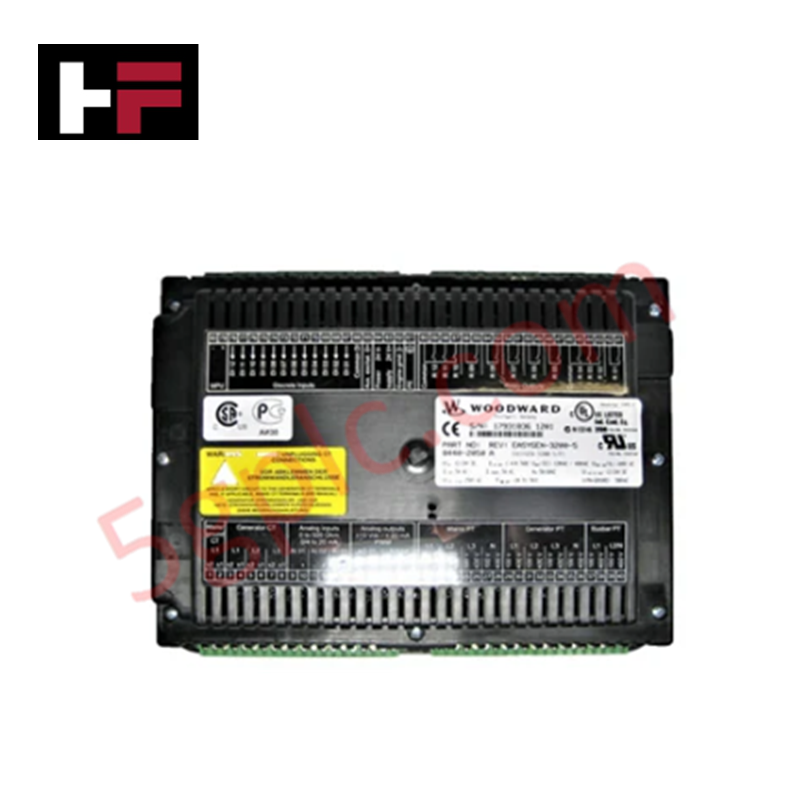
Detalles del producto
Configurado para la monitorización de turbomáquinas de alta integridad, el Woodward 9907-147 (9907-147 Sistema de Protección contra Sobrerrevoluciones) proporciona la ejecución física/eléctrica directa de la detección de velocidad y las secuencias lógicas de disparo dentro de las plataformas de protección del motor principal.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 9907-147 |
| Marca | Woodward |
| Origen | No especificado |
| Peso | < 17 lbs |
| Dimensiones | 482.6 x 310.4 x 142.7 mm |
| Temperatura de operación | -25 a 60 °C |
| Consumo de energía | No especificado |
| Voltaje de entrada | 24 VDC |
| Rango de velocidad | 100 Hz a 32 kHz |
| Frecuencia de disparo | 250 Hz a 25 kHz |
Arquitectura de Redundancia Modular Triple (TMR) 2oo3
El 9907-147 utiliza una arquitectura TMR 2oo3 para garantizar la ejecución en estado a prueba de fallos durante eventos de sobrerrevoluciones. El sistema integra tres unidades independientes de detección de velocidad que realizan cálculos simultáneos de frecuencia basados en entradas de captadores magnéticos. La lógica interna de votación requiere que al menos dos de las tres unidades detecten una condición de sobrerrevoluciones que supere el punto de disparo programado antes de que el sistema cambie los relés de salida al estado desenergizado. Esta redundancia previene disparos espurios causados por deriva de módulos individuales o ruido en la señal, manteniendo una alta cobertura diagnóstica. La programación y los cambios de estado operativo se controlan mediante una interfaz física con llave, restringiendo el acceso entre los modos MONITOR y PROGRAM a personal autorizado.
Preguntas Frecuentes
P: ¿Es el sistema sensible a interferencias electromagnéticas (EMI)?
R: Sí, el 9907-147 es susceptible a EMI. Debe instalarse alejado de dispositivos de alta corriente o alto voltaje. Todo el cableado de señal debe utilizar blindaje de alta calidad, y los blindajes deben estar conectados a tierra en el punto de entrada del gabinete de control para mantener la integridad de la señal de las entradas del captador magnético.
P: ¿Se pueden programar de forma independiente los puntos de disparo para las tres unidades de detección de velocidad?
R: Aunque la interfaz permite la configuración individual de cada unidad, las tres deben programarse con puntos de disparo idénticos para asegurar que la lógica de votación 2oo3 funcione correctamente. Puntos de disparo desajustados resultarán en un comportamiento indeterminado de los relés durante las transiciones de velocidad.
Guías para la Instalación en Campo
- Montaje: Instale la unidad en un recinto con control climático y espacio adecuado para ventilación. Asegúrese de que el lugar esté protegido de la luz solar directa, humedad y vibraciones excesivas, manteniendo la temperatura ambiente dentro del rango de -25 a 60 °C.
- Cableado: Use conductores trenzados y blindados para todas las conexiones del captador magnético. Asegúrese de que la longitud y la impedancia del cable cumplan con las características específicas del MPU para mantenerse dentro del rango de frecuencia de detección de 100 Hz a 32 kHz.
- Puesta a tierra: Conecte el chasis a un bus de tierra dedicado para minimizar la susceptibilidad al ruido. Asegúrese de que todas las entradas de fuente de alimentación redundantes (si aplica) compartan un punto de referencia común para evitar bucles de tierra entre los módulos TMR.
- Validación: Durante la puesta en marcha, verifique la lógica de votación 2oo3 simulando señales de disparo en módulos individuales. Confirme que las salidas de los relés solo cambien al estado de disparo cuando un mínimo de dos unidades indiquen una condición de sobrerrevoluciones.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.
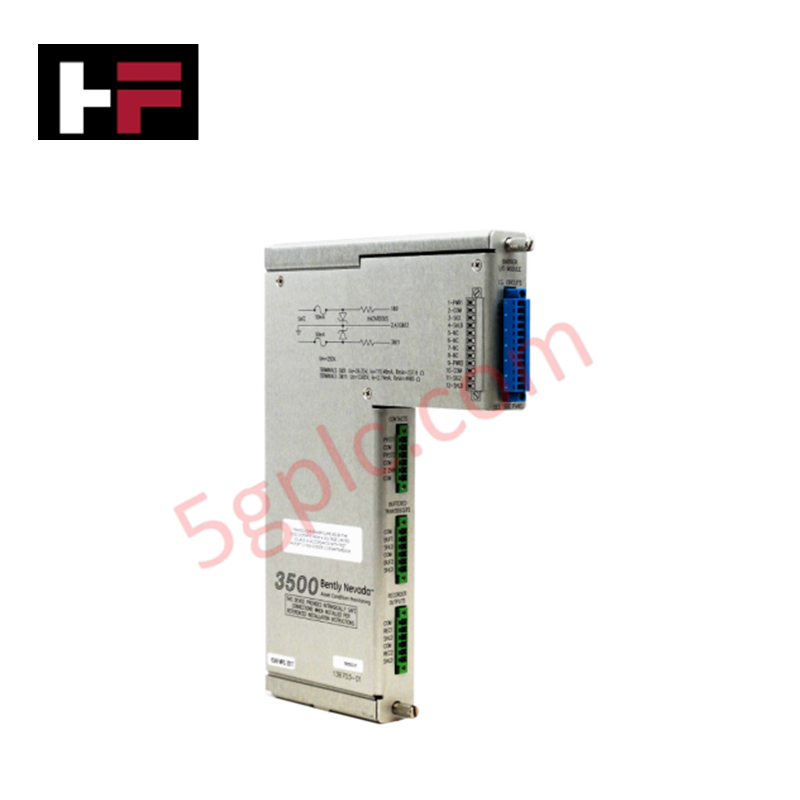
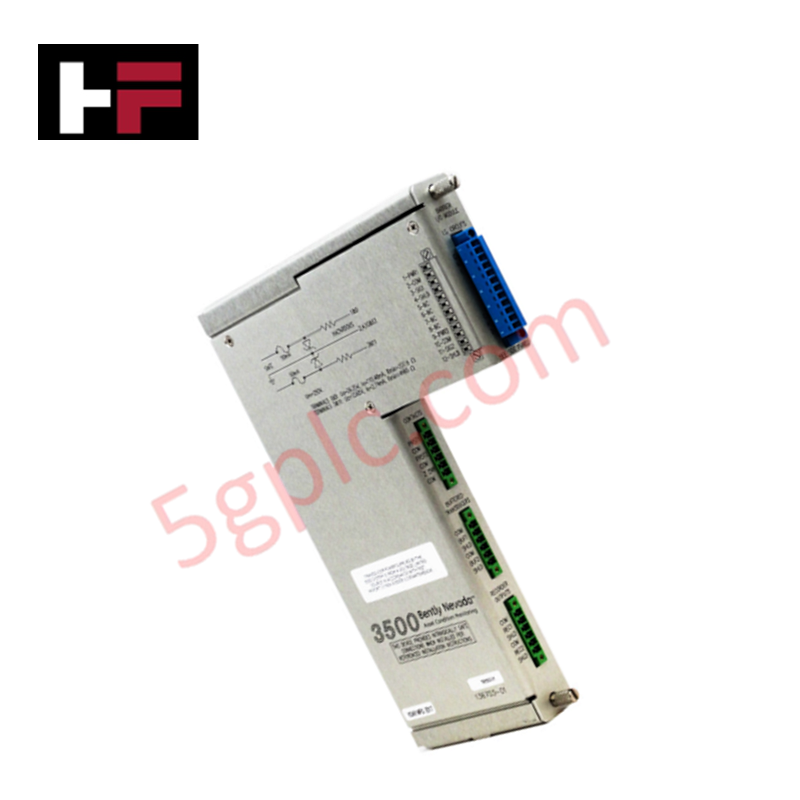


Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.