










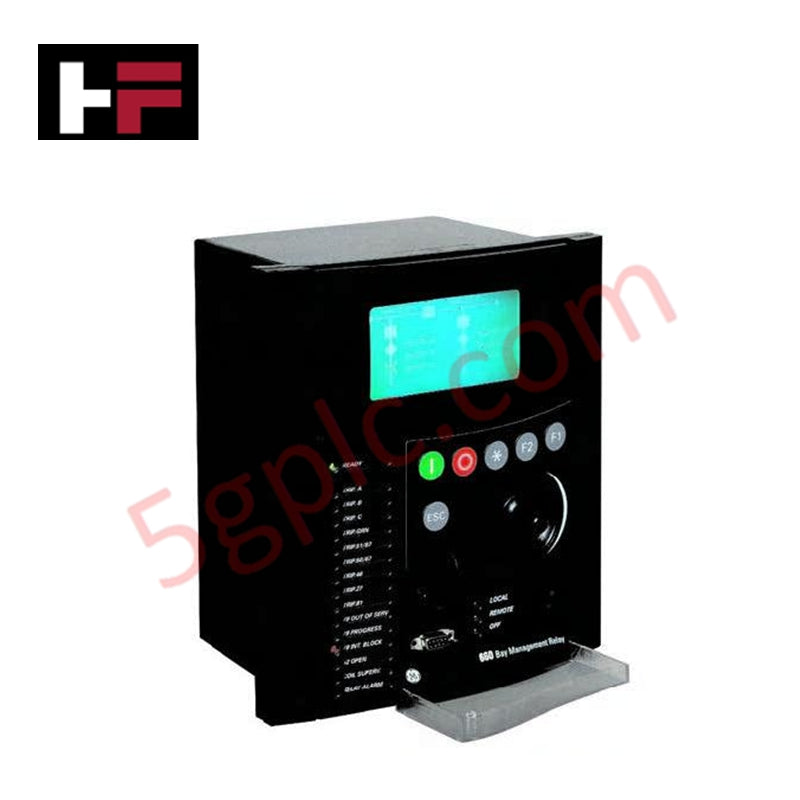
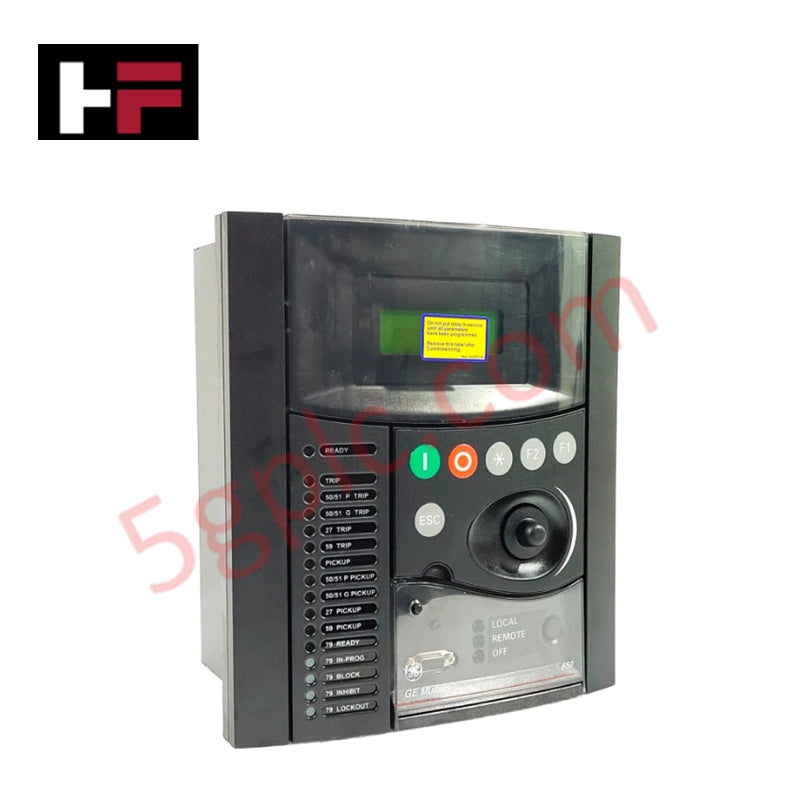
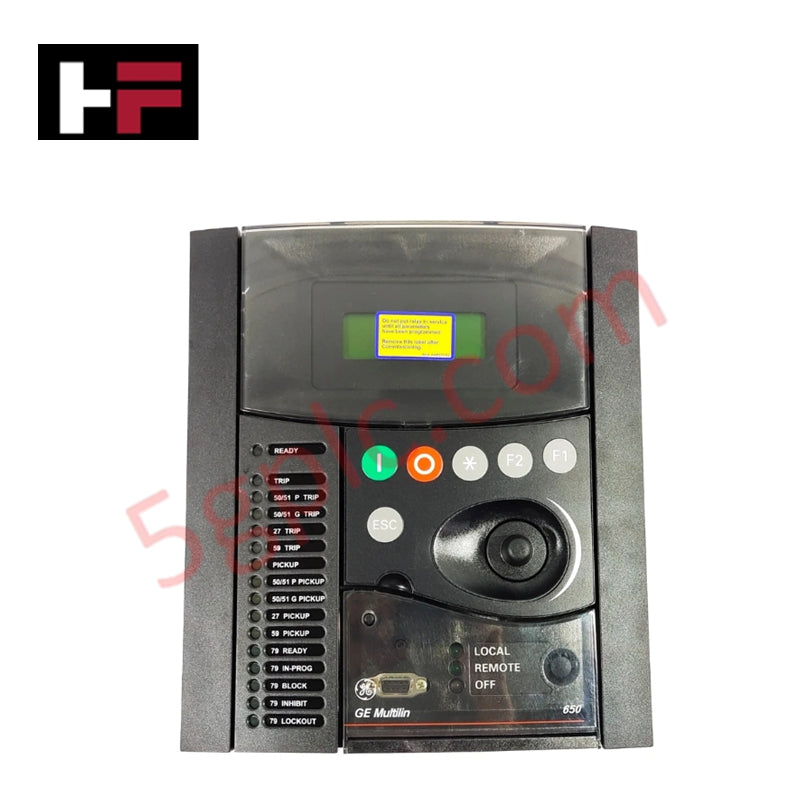
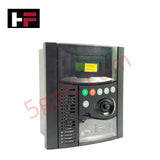
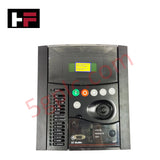
Detalles del producto
Configurado para la protección y control multifuncional de alimentadores en redes de distribución eléctrica, el GE F650NFLF2G5HIP6E (F650 Relé Numérico de Protección de Alimentadores) proporciona la ejecución física/eléctrica directa de secuencias lógicas de disparo por sobrecorriente, basadas en frecuencia, y de reconexión automática.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | F650NFLF2G5HIP6E |
| Marca | GE Grid Solutions |
| Peso | 2.1 kg |
| Dimensiones | 215 x 190 x 115 mm |
| Temperatura de operación | -20 a 70 °C |
| Consumo de energía | 120/240 VAC/VDC |
| Frecuencia nominal | 50/60 Hz ±10% |
| Entradas de corriente | 4 canales (configurables a 1A o 5A) |
| Entradas de voltaje | 4 canales |
Red Determinista de Control Industrial
El F650 se integra en redes de servicios públicos de alta velocidad que soportan protocolos como IEC 61850, Modbus y DNP3. Para asegurar una propagación determinista de datos, la velocidad de comunicación del bus de backplane debe sincronizarse con la puerta de enlace maestra de la subestación. El relé utiliza 16 entradas binarias programables y 10 salidas binarias para la interfaz I/O, con una arquitectura de hardware que permite compatibilidad con firmware flash para soportar actualizaciones de protocolo y revisiones de lógica de protección. Los usuarios deben asegurarse de que la interfaz de comunicación (Ethernet o RS485) esté terminada según las especificaciones del protocolo para mantener la integridad de la señal y evitar latencia en los paquetes dentro del bus de protección.
Preguntas Frecuentes
P: ¿El F650 soporta intercambio en caliente de módulos de control mientras el alimentador está activo?
R: No. Cualquier mantenimiento que implique la remoción o reemplazo físico de módulos requiere que el relé esté aislado y sin energía. Intentar retirar la unidad mientras está conectada a los circuitos secundarios del transformador de corriente (TC) resultará en arcos de alta tensión y pérdida de cobertura de protección.
P: ¿Cómo se debe configurar la I/O binaria para evitar disparos falsos?
R: Las entradas binarias programables deben verificarse para asegurar la configuración correcta de debounce en el software de configuración lógica. Asegúrese de que los circuitos de entrada estén adecuadamente blindados y conectados a tierra para evitar que el ruido inducido transitorio sea interpretado erróneamente como señales físicas de disparo.
Guías para la Instalación en Campo
- Integridad del circuito TC: Asegúrese de que los secundarios del transformador de corriente estén en cortocircuito antes de la instalación o prueba. Se producirá daño permanente en los devanados del TC si estos circuitos permanecen abiertos mientras fluye corriente primaria.
- Puesta a tierra: Conecte el perno de tierra del chasis a la barra de tierra de la subestación usando un conductor de cobre mínimo de 4 mm². Se deben usar cables trenzados y blindados para la comunicación RS485 para suprimir interferencias electromagnéticas (EMI) típicas en entornos de equipos de conmutación.
- Montaje físico: La unidad está diseñada para montaje en panel. Asegúrese de que las dimensiones del recorte sean precisas a 215 x 190 mm. Apriete uniformemente el hardware de montaje para garantizar que la junta proporcione la clasificación IP prevista contra polvo y humedad.
- Verificación: Antes de la puesta en marcha, realice una prueba de inyección secundaria para confirmar los umbrales de disparo por sobrecorriente 50/51 y direccional 67. Verifique que la interfaz LCD muestre valores fasoriales fundamentales precisos para todos los canales de voltaje y corriente.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.