










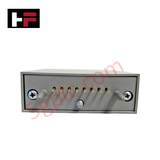
Detalles del producto
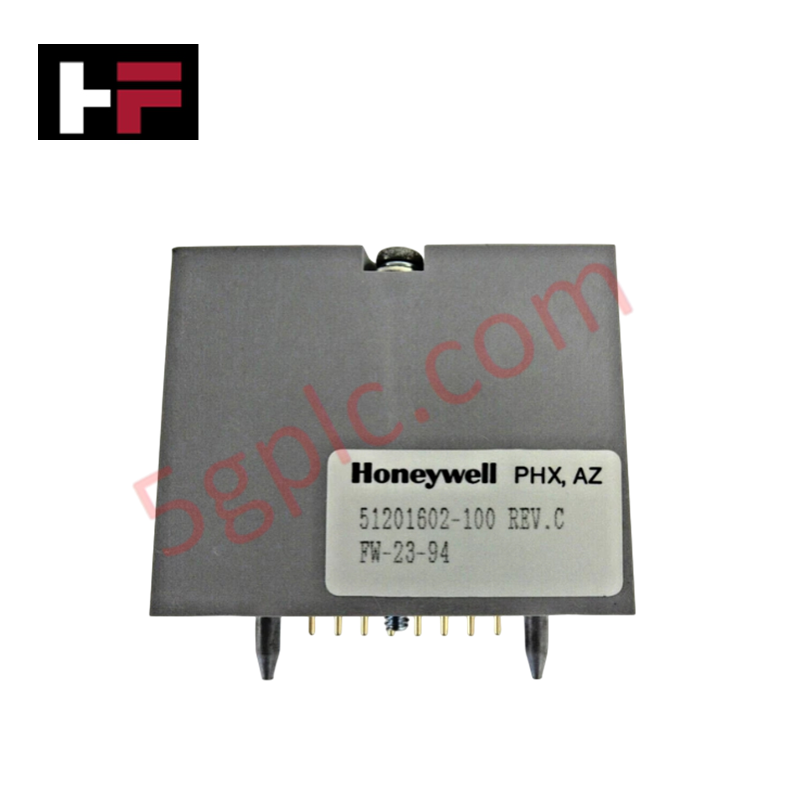
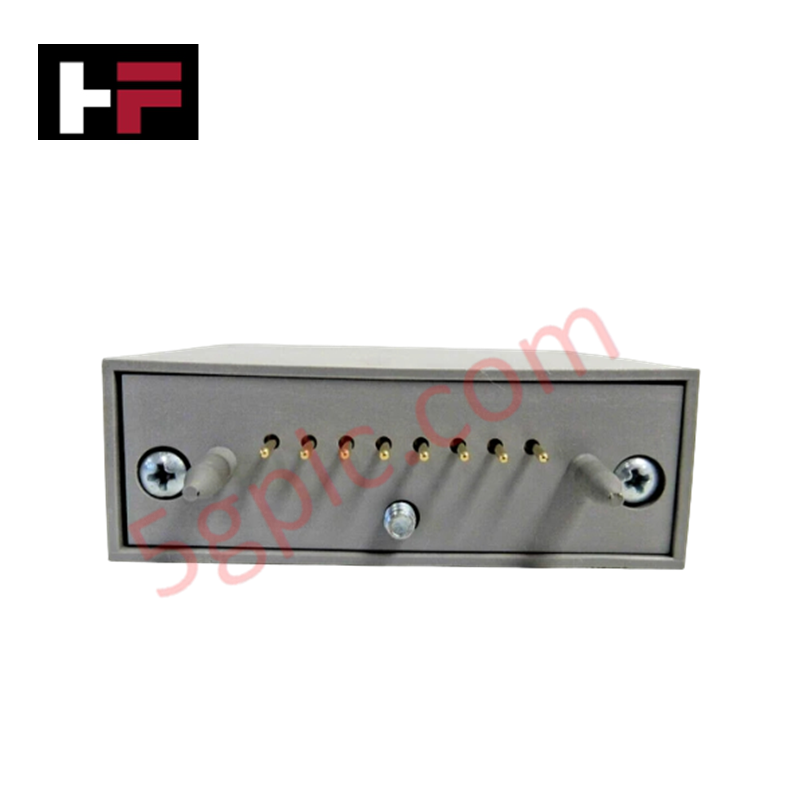
Configurado para la adquisición de señales de pulsos y el procesamiento de frecuencias en redes TDC 3000 y Experion PKS, el Honeywell 51201602-100 (51201602-100 Módulo de entrada de pulsos) proporciona ejecución física/eléctrica directa. Gestiona las entradas de pulsos generadas por caudalímetros de campo, contadores y codificadores a través de 8 canales de entrada configurables de forma independiente.
Especificaciones del hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 51201602-100 |
| Marca | Honeywell |
| Origen | Ensamblaje estándar industrial |
| Peso | Aprox. 1.2 kg |
| Dimensiones | 130 mm x 100 mm x 160 mm |
| Temperatura de funcionamiento | -20 a +60 deg C |
| Consumo de energía | 5 W típico |
| Fuente de alimentación | 24 VDC nominales |
| Canales de entrada | 8 canales de entrada de pulsos configurables de forma independiente |
| Resolución y frecuencia de muestreo | 16 bits, 10 muestras/segundo por canal |
| Carcasa y montaje | IP20, riel DIN estándar |
| Compatibilidad del sistema | Honeywell TDC 3000 y Experion PKS |
Aislamiento entre canales y enrutamiento de red DCS
El módulo 51201602-100 incorpora un sólido aislamiento entre canales para evitar que los bucles de tierra eléctricos y los picos de tensión en modo común distorsionen los trenes de pulsos digitales de alta frecuencia. Al aislar cada uno de los 8 circuitos de entrada, el módulo garantiza una acumulación precisa de pulsos de 16 bits y una conversión de frecuencia incluso en entornos con fuertes interferencias electromagnéticas. Los datos de pulsos acondicionados se formatean y transmiten a través del bus posterior del DCS, proporcionando telemetría en tiempo real que se integra con los lazos de proceso mediante el protocolo de lazo 4-20 mA HART y arquitecturas digitales Fieldbus dentro de los nodos de control Honeywell Experion PKS.
Preguntas frecuentes
P: ¿El módulo 51201602-100 admite el intercambio en caliente dentro de una configuración de rack activa?
R: Las directrices de sustitución del módulo dependen del ensamblaje específico del chasis; la alimentación de la base del módulo o de la ranura debe aislarse de acuerdo con los procedimientos de mantenimiento del sistema antes de retirarlo, para evitar fallos en la comunicación del bus.
P: ¿Qué tipo de fuentes de pulsos de campo pueden conectarse a los 8 canales de entrada?
R: Los canales aceptan entradas de pulsos digitales, cierres de contactos libres de potencial y señales de frecuencia procedentes de dispositivos de campo como caudalímetros de turbina, codificadores ópticos y contadores de pulsos.
Directrices de instalación en campo
- Monte el módulo verticalmente en un riel DIN estándar conectado a tierra, dentro de una carcasa que cumpla las clasificaciones IP específicas del sitio.
- Conecte los conductores de la fuente de alimentación nominal de 24 VDC a los terminales de alimentación designados y verifique la polaridad correcta antes de encender la unidad.
- Conecte a tierra los blindajes de todos los cables de señales de pulsos en un único punto de la barra de tierra del armario para mitigar el ruido de los bucles de tierra.
- Enrute los cables de entrada de pulsos de baja tensión por canalizaciones específicas, separados de las líneas de alimentación de CA y de los circuitos de conmutación de alta corriente.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.


Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.