










Detalles del producto
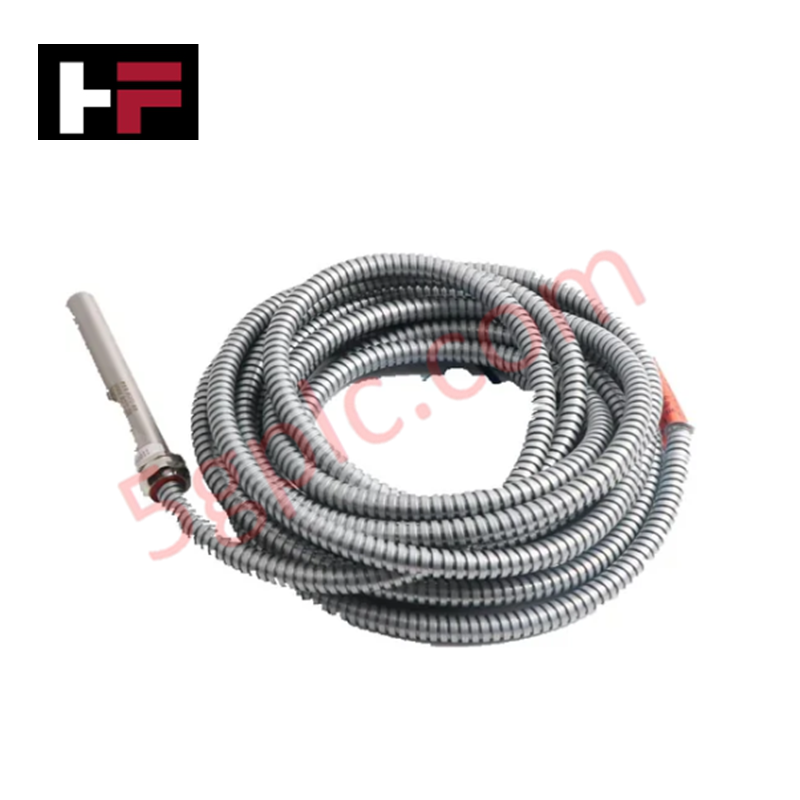
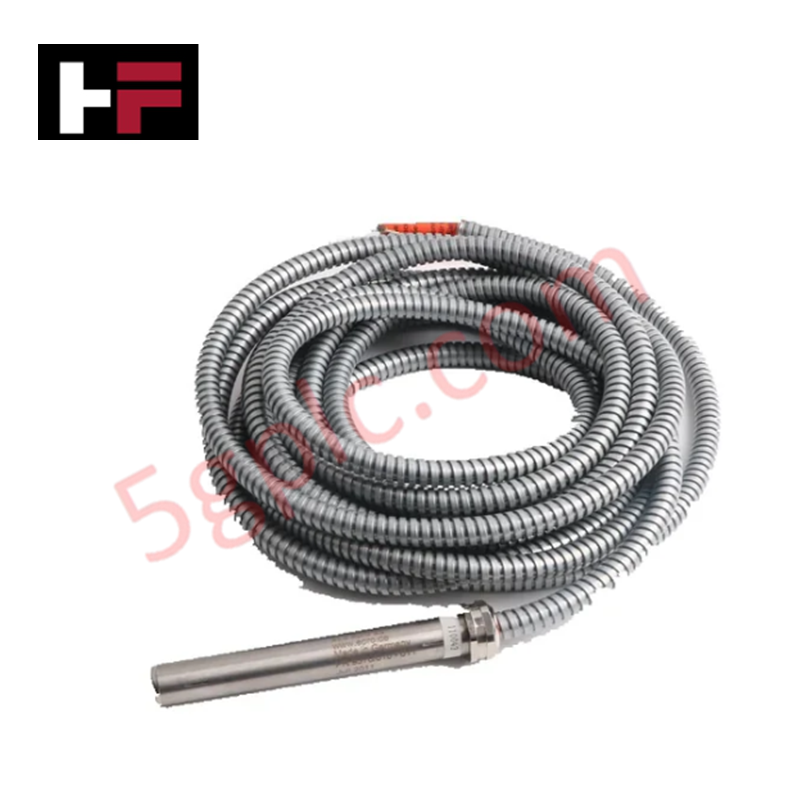
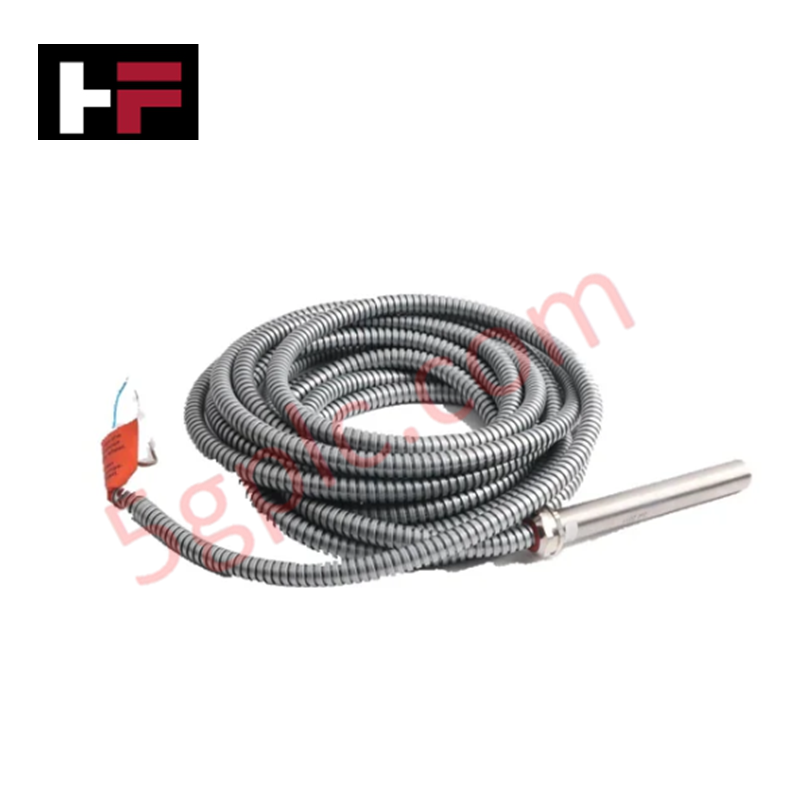
Configurado para la adquisición de velocidad rotacional en maquinaria industrial, el Epro PR9376/20 (PR9376/20) Sensor de Velocidad por Efecto Hall proporciona una ejecución eléctrica directa de generación de pulsos sin contacto a partir de objetivos ferromagnéticos giratorios.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | PR9376/20 |
| Marca | Epro |
| Peso | 210 g |
| Dimensiones | 14 mm de diámetro, 160 mm de longitud |
| Temperatura de operación | -25 °C a +100 °C |
| Consumo de energía | Aprox. 25 mA (10-30 VDC) |
| Salida | Pulso de onda cuadrada (Alto >10 V / Bajo <1 V) |
| Capacidad de frecuencia | Hasta 12 kHz |
| Espacio de aire | 1.0 mm (Módulo 1) a 1.5 mm (Módulo >2) |
Monitoreo Mecánico y Características TSI
El PR9376/20 opera utilizando detección magnética por efecto Hall para monitorear la velocidad del eje mediante el seguimiento del paso de dientes de engranajes o chaveteros. Para asegurar la fidelidad de la señal, mantenga estrictamente el espacio de aire especificado; desviaciones del tolerancia de 1.0 mm o 1.5 mm degradarán la amplitud del pulso y la precisión del tiempo. En arreglos TSI con múltiples sensores, asegure una correcta ruta del cable para evitar interferencias cruzadas entre canales de señal de alta velocidad, ya que la interferencia electromagnética externa puede distorsionar la transición de la onda cuadrada. La salida del sensor es proporcional al paso del objetivo, requiriendo una superficie ferromagnética limpia—típicamente acero no inoxidable—para evitar pérdida de pulsos o conmutación errática.
Preguntas Frecuentes
P: ¿Es suficiente la capacidad de frecuencia de 12 kHz para todas las aplicaciones de turbinas?
R: El límite de 12 kHz cubre la mayoría de aplicaciones industriales estándar. Para rotores de alta velocidad con engranajes de alto número de dientes, asegure que la frecuencia de pulso calculada $f = \frac{N \times RPM}{60}$ no exceda el ancho de banda del sensor para evitar pulsos perdidos o saturación de salida.
P: ¿Cómo debe orientarse el sensor respecto a los dientes del engranaje?
R: El sensor debe montarse perpendicular a la superficie del objetivo. La punta activa debe estar orientada directamente hacia el material ferromagnético para lograr la variación del flujo magnético requerida para activar la lógica del interruptor por efecto Hall.
Guías para la Instalación en Campo
- Asegure que el soporte de montaje sea rígido para evitar cambios en el espacio de aire inducidos por vibraciones, lo que puede causar pérdida intermitente de señal.
- Termine el cable aislado con PTFE en la entrada del sistema de monitoreo; asegure que la malla esté conectada en el lado del gabinete de control para mitigar interferencias.
- Verifique las propiedades del material del objetivo; asegúrese de que sea un acero magnético blando para mantener una densidad de flujo óptima para el elemento de efecto Hall.
- Verifique que el voltaje de alimentación esté dentro del rango de 10-30 VDC y que la resistencia de carga esté configurada para la operación típica de 100 kOhm.
- Realice una prueba de puesta en marcha girando manualmente el eje a baja velocidad para confirmar la generación de pulsos de onda cuadrada antes de aplicar la velocidad operativa completa.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.

Guía de Tecnología y Compras

Dominio de la teoría del frenado con variadores de frecuencia y de la secuencia de frenado mecánico en la automatización industrial
En la automatización industrial, los variadores de frecuencia (VFD) regulan la velocidad y el par de los motores en plantas de fabricación y sistemas de manipulación de materiales. Sin embargo, algunas aplicaciones de servicio pesado están sometidas a cargas externas que pueden hacer girar el eje del motor sin que haya una orden activa. Por ejemplo, la gravedad hace descender las cargas en equipos de elevación sin anclaje. Por lo tanto, los ingenieros integran frenos mecánicos con la lógica de los VFD para garantizar la seguridad absoluta y evitar daños estructurales o lesiones al personal durante las paradas.

Optimización del control del nivel del tanque mediante algoritmos proporcionales en sistemas PLC
Los ingenieros de automatización industrial se enfrentan con frecuencia a desafíos de regulación del nivel de líquido en diversas plantas de proceso. Los mecanismos de control ON-OFF tradicionales suelen alterar la estabilidad del sistema debido a la conmutación abrupta de los actuadores. Por ello, la actualización a arquitecturas de lazo cerrado, como el control proporcional, ofrece respuestas más fluidas. En un entorno PLC típico, como Siemens TIA Portal, los ingenieros utilizan la retroalimentación de lazo cerrado para minimizar los errores del proceso sin requerir toda la complejidad de un control PID.

Comprender por qué su PLC entra en modo de parada: causas y solución de problemas
En la automatización industrial, los controladores lógicos programables (PLC) son la inteligencia central de la automatización moderna de fábricas y de los sistemas de control distribuido (DCS). Comprender cómo cambia un PLC de un modo a otro es fundamental para los ingenieros de mantenimiento. Por lo general, un PLC funciona en cuatro modos principales: Marcha, Parada, Arranque y Espera. Al aplicar la alimentación, el sistema se inicia inmediatamente en el modo Parada antes de comenzar la secuencia de arranque. Si el controlador detecta un error crítico durante la ejecución, vuelve automáticamente al modo Parada para evitar daños en los equipos. Por lo tanto, supervisar estas transiciones de estado ayuda a los técnicos a mantener una alta disponibilidad del sistema.